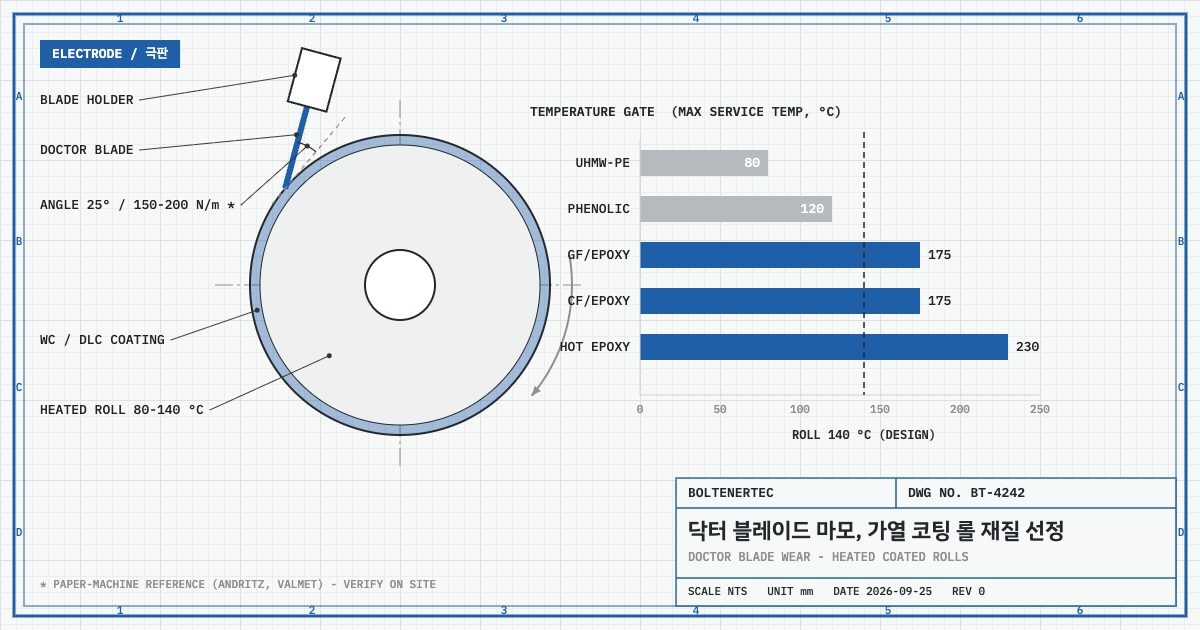
닥터 블레이드(Doctor Blade)는 회전하는 롤 표면에 일정 각도와 선하중으로 접촉해 부착물을 긁어내는 판형 부품이다. 가열 코팅 롤에서 블레이드 재질을 가르는 1차 기준은 코팅 경도가 아니라 롤 표면 온도다. 경도 서열은 2차 기준이고, 교체 주기는 초기 마모 실측으로 정한다.
1. 문제 정의 — 블레이드가 먼저 닳아야 하는데 가열 롤에서는 그 전제가 흔들린다
블레이드는 소모품이고 롤은 자산이다. 따라서 마모는 블레이드 쪽에 몰려야 한다. 전극 롤프레스에서도 스크레이퍼는 표준 부품이다. 도요타자동직기 특허 JP6631241B2는 스크레이퍼 마모나 미장착으로 홀더가 롤에 과도하게 접근하면 이를 검지해 홀더를 후퇴시키는 구조를 청구한다. 실시예는 리튬이온 이차전지 전극 롤프레스이고, 스크레이퍼는 유리섬유 강화수지(FRP) 박판이다. LG에너지솔루션(출원 당시 LG화학) 특허 KR102472281B1은 압연 롤의 세정액과 이물질을 기계적으로 제거하는 스크래퍼부를 청구하고, 패드 재질로 합성수지·실리콘·우레탄이 가장 바람직하다고 적었다. BYD 계열 특허 CN206148549U는 위쪽 스크레이퍼로 유막을 펴고 아래쪽 스크레이퍼로 불순물을 긁는 이중 구성을 청구한다.
문제는 온도다. 소니 특허 JP3443833B2는 가열 롤 온도를 전극 합제의 연화 온도인 80~140℃ 부근으로 설정한다고 적었다. 이 온도대에서는 롤을 보호하려고 고른 고분자 블레이드가 먼저 사용 한계를 넘는다. 그렇다면 가열 코팅 롤의 블레이드는 어떤 순서로 골라야 하며, 수명은 어떻게 예측하는가.
2. 기구학적 분석 — 접촉선 하중과 경도 서열
블레이드는 롤 폭 방향으로 선접촉한다. 접촉력은 선하중(N/m)과 접촉 길이의 곱이다. 마모는 두 물체 중 무른 쪽에 몰린다. 아카드(Archard) 마모식은 마모 체적이 하중과 미끄럼 거리에 비례하고 경도에 반비례한다고 표현한다.
$$V=K\frac{F\,s}{H}$$
여기서 $V$는 마모 체적(mm³), $K$는 무차원 마모 계수, $F$는 접촉력(N), $s$는 미끄럼 거리(mm), $H$는 마모되는 쪽의 경도(N/mm²)다. $K$는 재질 조합과 윤활, 온도에 따라 달라진다. 문헌값보다 현장 실측값을 써야 하는 이유다.
| 구분 | 재질 | 경도 | 최고 사용온도 | 근거 |
|---|---|---|---|---|
| 롤 코팅 | WC-10Co-4Cr 용사 | HV0.3 750~1,450 | 500℃ | Oerlikon Metco DSM-0221.9 |
| 롤 코팅 | WC 10Co 4Cr, HVOF | HV0.3 1,000~1,400 | 500℃ | Höganäs 3376HOG |
| 롤 코팅 | DLC a-C:H(TRITON) | HV0.05 2,500 | 300℃ | Oerlikon Balzers HQ153EN |
| 롤 코팅 | DLC ta-C(HARD CARBON) | HV0.05 5,000 | 500℃ | Oerlikon Balzers HQ153EN |
| 블레이드 | UHMW-PE | 자료 없음 | 80℃ | ANDRITZ 2023 |
| 블레이드 | 면·페놀 적층 | 자료 없음 | 120℃ | ANDRITZ 2023 |
| 블레이드 | 유리섬유·에폭시 | 자료 없음 | 175℃ | ANDRITZ 2023 |
| 블레이드 | 탄소섬유·에폭시 | 자료 없음 | 175℃ | ANDRITZ 2023 |
| 블레이드 | 고온 에폭시 | 자료 없음 | 230℃ | ANDRITZ 2023 |
| 블레이드 | 경화강 | HV 475~515 | 명시 없음 | ANDRITZ 2023 |
| 블레이드 | 초경 코팅 강 | 코팅 HV 1,050~1,150 | 명시 없음 | ANDRITZ 2023 |
DLC(Diamond-Like Carbon)는 ISO 20523:2017이 결정성, sp²/sp³ 결합비, 수소 함량, 첨가 원소로 분류하는 탄소계 박막이다. 같은 DLC라도 등급에 따라 경도가 1,500~5,000 HV로 벌어진다(HQ153EN 표). 경도 시험 하중이 HV0.3과 HV0.05로 다르므로 표의 숫자를 직접 비교하면 안 된다.
설정 기준도 제지 설비 자료뿐이다. ANDRITZ 선정표는 텅스텐 카바이드 코팅 캘린더 롤에 블레이드 각도 25°, 선하중 150~200 N/m, 블레이드 코드 B3·B1·C1·HR(C1은 탄소섬유, HR은 고온 에폭시)을 제시한다. 발메트(Valmet)는 효과적인 각도를 20~30°로 보고, 선하중은 항상 안전한 최저값을 쓰라고 권한다. 이 값들을 전극 캘린더에 연결한 1차 출처는 찾지 못했다.
3. 계산/수식 검증 — 온도 관문과 경도·수명 이중 안전율
첫 관문은 온도다. 설계 온도는 소니 특허 범위의 상한인 140℃로 잡는다. 여유 온도로 재질을 거른다.
$$\Delta T=T_{lim}-T_{roll}$$
$$\Delta T_{UHMW}=80-140=-60\ ^{\circ}\mathrm{C},\qquad \Delta T_{EP}=175-140=35\ ^{\circ}\mathrm{C}$$
$\Delta T$는 블레이드 사용 한계 온도 $T_{lim}$과 롤 표면 온도 $T_{roll}$의 차(℃)다. UHMW-PE는 60℃, 면·페놀은 20℃ 부족하다. 유리섬유·에폭시와 탄소섬유·에폭시는 35℃, 고온 에폭시는 90℃ 여유가 남는다. 롤 보호용으로 흔히 고르는 고분자 블레이드 상당수가 온도 관문에서 탈락한다는 뜻이다.
두 번째 기준은 경도 서열이다. 롤이 블레이드보다 단단해야 마모가 블레이드에 몰린다. 금속 블레이드는 코팅 경도의 하한과 비교한다.
$$SF_{1}=\frac{HV_{roll,min}}{HV_{blade,max}}$$
$$SF_{1,steel}=\frac{750}{515}=1.46,\qquad SF_{1,carbide}=\frac{750}{1150}=0.65$$
$SF_{1}$은 경도 서열 안전율, $HV_{roll,min}$은 코팅 경도 하한, $HV_{blade,max}$는 블레이드 경도 상한이다. 초경 코팅 블레이드는 1 미만으로 서열이 뒤집힌다. 용사 공정에 따라 코팅 경도가 750 HV까지 내려갈 수 있어서다. HVOF 하한 1,000 HV를 넣어도 $1000/1150=0.87$로 여전히 1 미만이다. 고분자 블레이드는 HV 자료가 없어 이 식에서 제외하고 온도 관문만 적용한다.
세 번째는 교체 주기다. 마모 계수 $K$를 모르므로 초기 운전에서 역산한다. 아래 값은 계산 절차를 보이기 위한 가정값이며 현장 계측 후 재확인 요망이다. 초기 운전 100 h 후 날끝 마모 0.4 mm, 허용 마모 3.0 mm, 정기 교체(PM) 주기 500 h다.
$$L_{blade}=\frac{3.0}{0.4}\times 100=750\ \mathrm{h},\qquad SF_{2}=\frac{L_{blade}}{L_{PM}}=\frac{750}{500}=1.50$$
$L_{blade}$는 예상 블레이드 수명(h), $L_{PM}$은 교체 주기(h)다. 아카드 식에서 마모 체적은 미끄럼 거리에 비례한다. 같은 $K$에서 라인 속도를 1.5배로 올리면 수명은 500 h로 줄고 $SF_{2}$는 1.00이 된다. 속도를 증설하면 교체 주기를 같은 비율로 줄여야 한다는 뜻이다. 선하중을 150 N/m에서 200 N/m로 올려도 마모는 1.33배가 된다.
4. 실무적용(Shop-notes)
- 선정 순서: ① 블레이드 접촉선 위치의 롤 표면 온도를 실측한다(가열 설정값이 아니다). ② 온도 관문을 통과한 재질만 남긴다. ③ 금속 블레이드는 납품 롤 성적서의 실측 코팅 경도로 $SF_{1}$을 확인한다. ④ 초기 100 h 마모량으로 $K$를 역산해 교체 주기를 정한다.
- 코팅 성적서 요구 항목: 경도값과 시험 하중(HV0.3 등)을 함께 받는다. 코팅 경도는 용사 공정, 건, 파라미터, 두께에 따라 달라진다(DSM-0221.9 각주).
- 같은 경도대 금속 조합 금지: 발메트 자료는 약 54 HRC 탄소강 블레이드를 약 58 HRC 금속 롤에 계속 쓰면 롤 마모가 크게 생길 수 있다고 적었다.
- 대안 기구 — 접착테이프 개재 방식(LG에너지솔루션 US12288864B2): 전극과 롤 사이에 테이프를 넣어 활물질이 롤 표면에 붙지 않게 한다. 미채택 사유: 부착을 막는 예방 방식이라 블레이드의 제거 기능을 대신하지 못하고, 테이프 공급·회수 유닛과 그 장력 관리가 추가된다.
- 마모 검출: JP6631241B2처럼 홀더와 롤의 거리를 검출해 후퇴시키는 기구를 두면 블레이드 홀더가 롤에 닿는 사고를 막는다.
- 가공성(Machinability): 블레이드 홀더 받침면의 진직도가 폭 방향 선하중 균일도를 정한다. 받침면은 연삭 또는 정밀 밀링으로 마무리하고 진직도 공차를 도면에 명기한다. 공차 값은 블레이드 제조사 권장값으로 확정한다.
5. 설계 반영 체크리스트
- 블레이드 접촉선 위치의 롤 표면 온도를 실측했는가
- 블레이드 사용 한계 온도와 실측 온도의 차를 기록했는가
- 금속 블레이드 사용 시 코팅 실측 경도로 SF1이 1을 넘는가
- 초기 운전 마모량으로 교체 주기를 역산했는가
- 라인 속도·선하중 변경 시 교체 주기를 비례 보정하는가
- 마모에 따른 홀더 간섭을 막는 검출·후퇴 기구가 있는가
확인 필요 항목
- 전극 캘린더용 블레이드 각도·선하중 기준: 확보한 1차 출처는 제지 설비 값뿐이다.
- 고분자 블레이드 경도: HV 자료가 없어 경도 서열 비교에서 제외했다.
- 금속 블레이드 사용 한계 온도: 제조사 자료에 명시가 없다.
- 경도 시험 하중 차이(HV0.3, HV0.05): 코팅 간 직접 비교에 한계가 있다.
- 교체 주기 예제의 마모량·허용 마모·PM 주기: 모두 가정값이다.
한줄요약: 가열 코팅 롤의 닥터 블레이드는 온도로 먼저 거르고 경도 서열로 다시 거른 뒤, 초기 마모 실측으로 교체 주기를 정해야 한다.
관련 기록: LG엔솔 캘린더 롤 오염방지 특허, 함침성까지 잡았나 · 캘린더 롤 프레스 라인압 계산과 크라운 설계 여유
출처: ANDRITZ Bonetti 블레이드 브로슈어(2023) · Valmet, Doctor Blades(2012) · Oerlikon Metco DSM-0221.9 · Höganäs 3376HOG · Oerlikon Balzers HQ153EN · ISO 20523:2017 · J. F. Archard, J. Appl. Phys. 24(8) 981-988, 1953(DOI 10.1063/1.1721448) · JP6631241B2 · KR102472281B1 · CN206148549U · JP3443833B2 · US12288864B2