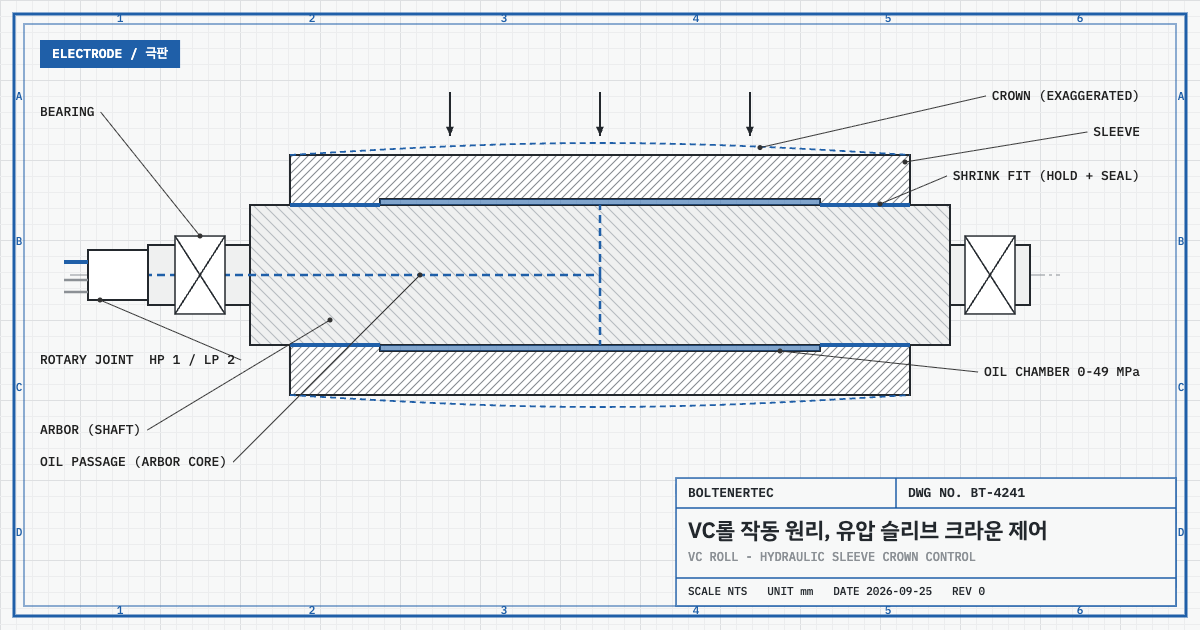
VC롤(Variable Crown Roll, 가변 크라운 롤)은 아버(Arbor)와 슬리브(Sleeve) 사이의 원통형 유압실에 고압유를 넣어 슬리브 중앙 직경을 키우고, 그 압력으로 롤 크라운(Crown)을 운전 중에 바꾸는 롤이다. 설계 검토의 출발점은 유압 장치가 아니라 슬리브 양단의 억지끼움(Shrink Fit)부다. 이 부위가 압연 하중 전달과 고압유 밀봉을 함께 맡기 때문이다.
1. 문제 정의 — 고정 크라운은 한 가지 선압에서만 맞는다
캘린더 롤은 선압(Line Load)을 받으면 중앙이 처진다. 처짐만큼 롤 중앙 직경을 미리 키워 두는 것이 연삭 고정 크라운이다. 고정 크라운은 설계 기준 선압 한 점에서만 처짐을 상쇄한다. 제품이 바뀌어 선압이 달라지면 폭 방향 두께 편차가 다시 생긴다.
기구적 모순은 여기서 생긴다. 롤 형상은 하나인데 운전 조건은 여럿이다. 운전 중에 롤 형상 자체를 바꾸는 기구는 하중을 어디로 전달하며, 무엇이 그 한계를 정하는가. VC롤은 이 질문에 대한 압연 설비 쪽의 답이다.
운전 논리는 단순하다. 일본제철 제품 설명에 따르면 압연재 양단에 물결(Edge Wave)이 보이면 소재가 평탄해질 때까지 압력을 올린다. 반대로 중앙 좌굴(Center Buckle)이 보이면 압력을 내린다.
2. 기구학적 분석 — 슬리브·유압실·아버의 하중 경로
VC롤은 스미토모금속공업이 개발해 1977년 열연 코일용 2단(2Hi) 스킨패스 밀에 처음 적용했다. 스미토모금속은 2012년 신일본제철과 통합해 신일철주금이 됐고, 이 회사는 2019년 일본제철로 상호를 바꿨다. 현재 공급사는 일본제철이며 제품명은 VCROLL™이다. 따라서 “일본제철 VCROLL”은 공급사 기준으로 맞는 표기이고, 개발 주체는 스미토모금속이다.
구조는 세 부품으로 요약된다. 슬리브는 아버에 억지끼움으로 고정되고, 로터리 조인트(Rotary Joint)는 아버 끝에 달린다. 슬리브와 아버 사이의 원통형 틈이 유압실이다. 고압유는 로터리 조인트와 아버 중심 유로를 거쳐 유압실로 들어가 슬리브 중앙을 부풀린다. 로터리 조인트 포트는 고압용 1개와 윤활·냉각용 저압 2개다.
하중 경로를 따라가면 설계의 요점이 보인다. 압연 하중은 슬리브 중앙에서 유압실의 기름층을 거쳐 아버로 넘어간다. 슬리브 양단에서는 억지끼움면을 거쳐 아버로 넘어간다. 아버는 이 하중을 양단 베어링으로 보낸다. 한편 크라운을 바꾸는 유압은 슬리브 안쪽 면과 아버 바깥 면을 서로 반대 방향으로 민다. 크라운 조정력이 롤 내부에서 닫히는 내력이라는 뜻이다.
| 항목 | 값 | 근거 |
|---|---|---|
| 개발·최초 적용 | 스미토모금속공업, 1977년 2Hi 스킨패스 밀 | Trans. ISIJ 23(10), 1983 |
| 현 공급사 | 일본제철(VCROLL™) | 일본제철 제품 페이지 |
| 유압 계통 | 1차 회로 20 MPa 유지, 증압기로 0~49 MPa 제어 | 일본제철 제품 페이지 |
| 로터리 조인트(현행 구조도) | 최고 850 rpm, 최대 사용압 49 MPa, 내압 74 MPa, 보증 1×10⁸회전 | 일본제철 구조도 |
| 유압 사양(1983년) | 0~500 kgf/cm², 증감압 100 kgf/cm²/s, 정밀도 ±5 kgf/cm² | Trans. ISIJ 1983 |
| 슬리브 반경 팽창 | 825×1,950 mm 롤 최대 0.31 mm / 1,382×2,038 mm 롤 0.26 mm(500 kgf/cm²) | Trans. ISIJ 1983 |
| 소재 전사율(4단 압연기 백업롤) | 롤 직경 팽창량의 약 1/2~1/5 | EP0019737A1 |
| 피로 안전율 설계 범위 | 1.5~3 | EP0019737A1 |
이름이 같은 다른 롤도 있다. 제지 설비의 VC-Roll은 고정 내부축 위에서 셸이 회전하고, 내부 유압 요소나 유압실이 셸 안쪽을 민다(OverMade 제품 설명). 슬리브를 아버에 억지끼움한 스미토모 방식과 하중 경로가 다르다. 두 사양을 섞어 인용하면 안 된다.
3. 계산/수식 검증 — 압력 분해능과 응답 시간
공개 자료의 단위부터 맞춘다. 1983년 사양의 최고압 500 kgf/cm²를 MPa로 환산한다.
$$p_{max}=500\times 0.0980665=49.03\ \mathrm{MPa}$$
여기서 $p_{max}$는 유압실 최고 압력(MPa)이다. 이 값은 현행 제품의 0~49 MPa 범위와 같다. 1983년 논문과 현행 제품 설명의 압력 상한이 일치한다는 뜻이다.
다음은 압력당 팽창량이다. 1,382×2,038 mm 롤의 반경 팽창 0.26 mm를 최고압으로 나눈다. 팽창량이 압력에 비례한다고 가정했다(선형 가정).
$$k=\frac{\Delta r_{max}}{p_{max}}=\frac{0.26}{49.03}=0.0053\ \mathrm{mm/MPa}$$
여기서 $k$는 반경 팽창 계수(mm/MPa), $\Delta r_{max}$는 최고압에서의 반경 팽창량(mm)이다. 압력 1 MPa당 반경이 0.0053 mm 변한다는 의미다.
압력 정밀도 ±5 kgf/cm²(±0.49 MPa)를 대입하면 크라운 분해능이 나온다.
$$\Delta r_{res}=k\times 0.49=0.0026\ \mathrm{mm}$$
$$\Delta h_{res}=2\,\Delta r_{res}\times\frac{1}{5}=0.0010\ \mathrm{mm},\qquad 2\,\Delta r_{res}\times\frac{1}{2}=0.0026\ \mathrm{mm}$$
$\Delta r_{res}$는 압력 정밀도에 대응하는 반경 변화(mm), $\Delta h_{res}$는 소재 크라운으로 전사되는 변화(mm)다. 전사율 1/2~1/5는 EP0019737A1이 4단 압연기 백업롤에 VC롤을 쓴 조건에서 적은 값이다. 백업롤의 팽창은 워크롤을 거쳐 소재로 전사된다. 압력 제어 한 눈금이 소재에서 0.0010~0.0026 mm로 나타난다는 뜻이다. 극판 두께 공차와의 대조는 제품 사양서 값으로 해야 한다.
$$t_{resp}=\frac{500\ \mathrm{kgf/cm^{2}}}{100\ \mathrm{kgf/cm^{2}/s}}=5\ \mathrm{s}$$
$t_{resp}$는 1983년 논문 표 1의 응답 속도로 0에서 최고압까지 올리는 시간(s)이다. 논문 본문은 응답 속도를 100 kgf/cm²/s 이상으로 적었으므로 5 s는 상한값이다. 라인 속도 60 m/min을 가정하면 크라운이 바뀌는 동안 최대 5 m가 지나간다(가정값, 현장 조건으로 재계산 요망). 제품 전환 시 두께 전이 구간 길이의 상한을 이 값으로 잡는다는 뜻이다.
안전율은 두 계통으로 이중 검증한다. 첫째는 슬리브 피로다. 스미토모 특허(EP0019737A1)는 VC롤을 피로 안전율 1.5~3으로 설계할 수 있다고 적었다. 둘째는 로터리 조인트 내압 여유다.
$$SF_{2}=\frac{p_{resist}}{p_{op,max}}=\frac{74}{49}=1.51$$
여기서 $p_{resist}$는 로터리 조인트 내압(MPa), $p_{op,max}$는 최대 사용 압력(MPa)이다. 두 계통의 하한이 모두 1.5 부근이다. 크라운 범위를 늘리려고 최고압을 올리면 로터리 조인트 여유부터 줄어든다는 뜻이다.
4. 실무적용(Shop-notes)
- 전극 캘린더 적용: 이차전지 전극 롤프레스에 VC롤을 적용한 1차 출처는 이번 검토에서 찾지 못했다. 히타치 파워 솔루션즈는 재료 하중이나 재료 폭이 바뀌어도 롤 처짐을 보정하는 “롤 처짐 보정 기구”를 채택했다고 밝히나 기구 형식은 공개하지 않았다. 유스 엔지니어링은 전극용 롤프레스의 부속 기구로 벤딩 기구를 명시한다.
- 대안 기구 — 롤 벤딩(Roll Bending): 롤 넥에 굽힘력을 걸어 처짐을 상쇄한다. 미채택 사유: 벤딩력이 베어링 하우징을 거쳐 들어가므로 베어링 하중 계산에 벤딩력을 합산해야 한다. VC롤은 조정력이 롤 내부에서 닫히므로 베어링 하중에 크라운 조정력이 더해지지 않는다.
- 로터리 조인트 속도 한계: 850 rpm에서 롤 표면 속도는 $v=\pi Dn$이다. 직경 825 mm 롤이면 2,203 m/min이다. 속도보다 먼저 저압 윤활·냉각 라인(0~0.3 MPa)을 설비 유틸리티 도면에 넣어야 한다.
- 가공성(Machinability): 억지끼움부는 슬리브 내경과 아버 외경을 연삭으로 마무리해 진원도와 끼움 여유를 관리한다. 아버 중심 유로는 롤 길이 방향 심공 가공이 필요하다(유로 위치는 일본제철 구조 설명 근거, 가공 방법은 추정). 억지끼움 체결량은 공개 자료에 없다.
- 제품 전환: 크라운 변경 중 전이 구간(가정 속도 기준 최대 5 m)을 전환 절차의 스크랩 길이에 반영한다.
5. 설계 반영 체크리스트
- 운전 선압 범위(최소~최대)에서 요구 크라운 변화량을 산출했는가
- 소재 전사율(다단 압연기 기준 1/2~1/5)을 전극 롤프레스에서 실측했는가
- 압력 정밀도 ±0.49 MPa에 대응하는 두께 변화가 제품 공차 이내인가
- 최고압 운전이 로터리 조인트 내압 여유 1.51을 줄이지 않는가
- 로터리 조인트 저압 윤활·냉각 라인을 유틸리티 도면에 넣었는가
- 억지끼움부 연삭 공차와 밀봉 검사 방법을 도면에 명기했는가
확인 필요 항목
- 억지끼움 체결량: 공개 자료에 수치가 없다.
- 이차전지 전극 롤프레스 적용 사례: 1차 출처를 찾지 못했다.
- 로터리 조인트 사양 차이: 1983년 논문은 500 rpm·1×10⁷회전, 현행 구조도는 850 rpm·1×10⁸회전이다. 현행 사양은 공급사 확인이 필요하다.
- 전사율 1/2~1/5: 4단 압연기 백업롤 기준이다. 2단 전극 롤프레스와 전극 소재의 값은 미확인이다.
- 선형 가정: 압력과 팽창량의 비례 관계는 이 글의 계산 가정이다.
한줄요약: VC롤은 크라운 조정력을 롤 내부 유압실에서 닫히게 만든 기구이며, 그 한계는 유압 장치가 아니라 로터리 조인트 내압 여유와 슬리브 억지끼움부가 정한다.
관련 기록: 캘린더 롤 프레스 라인압 계산과 크라운 설계 여유 · 건식전극 캘린더링 롤 처짐량 설계 검증
출처: 일본제철 VCROLL™ 제품 페이지 · 일본제철 연혁 · T. Masui 외, Trans. ISIJ 23(10) 846-853, 1983 · 일본금속학회 회보 17(6) 542-543, 1978 · EP0019737A1(Sumitomo Metal Industries, 우선일 1979-05-24) · OverMade VC-Roll 제품 설명 · 히타치 파워 솔루션즈 롤프레스 · 유스 엔지니어링 롤프레스