화성·충방전 공정 가압 지그에서 셀별 압력 편차를 결정하는 것은 액추에이터 용량이 아니라 가압판의 굽힘 강성이다. 원익피앤이가 청주1사업장에 배터리 외주 평가시설인 밸리데이션 센터를 개소하고 싸이클러를 직접 운용하는 시험 대행 사업에 진출했다(디일렉, 2026-09-18). 시험 대행은 장비 판매와 달리 측정값의 재현성이 곧 상품이다. 재현성의 출발점은 셀에 가해지는 압력이 셀마다, 그리고 가압면 전체에 걸쳐 같은가이다.
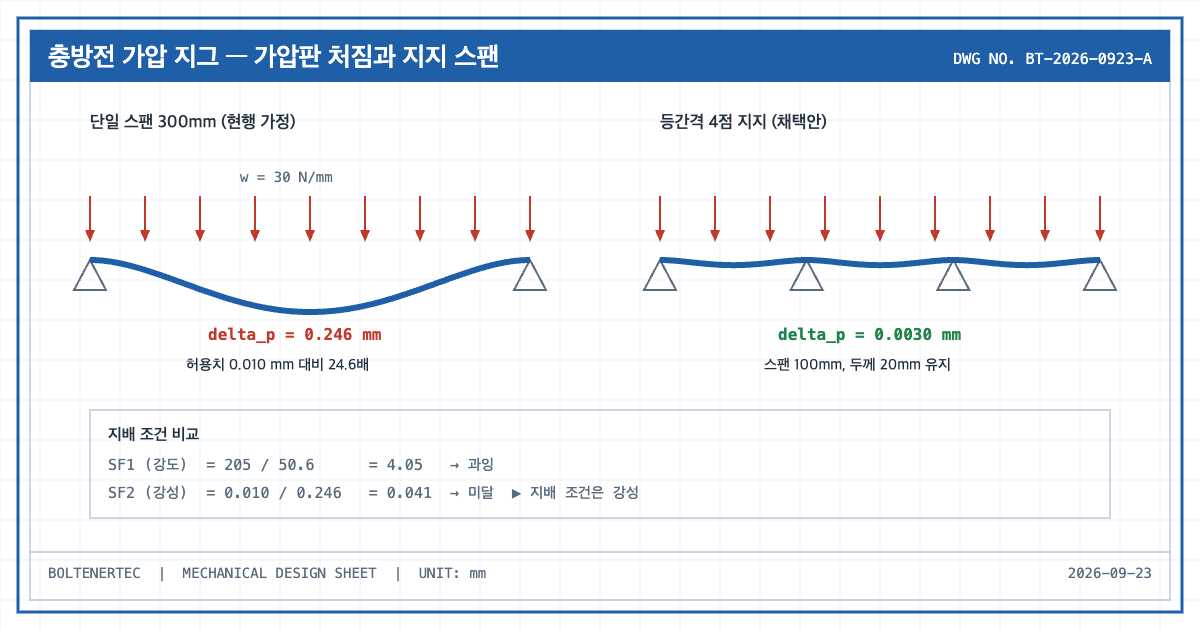
1. 문제 정의 — 합력은 맞는데 압력이 안 맞는다
가압 지그는 통상 목표 면압에 가압 면적을 곱해 실린더 용량을 잡는다. 이 계산은 합력(合力)만 맞춘다. 합력이 맞아도 가압판이 휘면 하중은 중앙에 몰리고 가장자리는 뜬다. 그렇다면 판이 얼마나 안 휘어야 압력이 고르다고 말할 수 있는가.
기준은 절대값이 아니라 비(比)다. 가압판 처짐이 셀 적층체의 압축 변형량에 비해 충분히 작아야 한다. 본 검토에서는 아래 조건을 균일도 허용 기준으로 둔다(사내 기준 가정, 현장 계측 후 재확인 요망).
$$\delta_p \le 0.1\,\delta_c$$
여기서 $\delta_p$는 가압판 최대 처짐(mm), $\delta_c$는 셀 적층체 압축량(mm)이다.
2. 기구학적 분석 — 하중 전달 경로
하중은 실린더에서 출발해 가압판, 셀 적층체, 베이스 플레이트, 프레임 순으로 직렬 전달된다. 직렬 경로에서는 가장 유연한 요소가 변형을 독점한다. 셀 적층체는 의도적으로 유연한 요소이므로, 그 앞단의 가압판은 셀보다 최소 한 자릿수 이상 강해야 한다. 이 조건이 깨지면 가압판이 변형을 나눠 갖고, 그 변형은 곧 면압 분포의 기울기가 된다.
검토에 사용한 값은 다음과 같다. 원익피앤이 센터의 실제 지그 사양은 공개되지 않았으므로 전부 설계 검토용 가정값이다.
| 항목 | 기호 | 값 | 근거 |
|---|---|---|---|
| 가압 유효면적 | b × L | 100 mm × 300 mm | 가정(대면적 파우치 셀 기준) |
| 목표 면압 | p | 0.30 MPa | 가정 |
| 셀당 가압력 | F | 9.00 kN | p × A 계산값 |
| 가압판 재질 | — | STS304 | 가정, E = 193,000 MPa |
| 가압판 두께 | h | 20 mm | 가정 |
| 지지 스팬 | L | 300 mm | 양단 단순지지 가정 |
| 셀 적층체 압축량 | $\delta_c$ | 0.10 mm | 가정, 현장 계측 후 재확인 요망 |
3. 계산 검증
등분포하중으로 환산하면 다음과 같다.
$$w=\frac{F}{L}=\frac{9{,}000\ \mathrm{N}}{300\ \mathrm{mm}}=30\ \mathrm{N/mm}$$
단면 2차 모멘트와 최대 처짐은 다음과 같다.
$$I=\frac{bh^{3}}{12}=\frac{100\times 20^{3}}{12}=66{,}667\ \mathrm{mm^{4}}$$
$$\delta_p=\frac{5wL^{4}}{384EI}=\frac{5\times 30\times 300^{4}}{384\times 193{,}000\times 66{,}667}=0.246\ \mathrm{mm}$$
허용 처짐은 $0.1\times 0.10=0.010$ mm이므로 계산값은 허용치의 24.6배다. 실무적 의미는 명확하다. 합력은 9.00 kN으로 정확히 맞지만 중앙과 가장자리의 면압은 전혀 다른 값이 되며, 셀 간 시험 데이터 산포의 상당 부분이 셀이 아니라 지그에서 만들어진다.
안전율은 강도와 강성 두 축으로 이중 검증한다. 먼저 강도다.
$$M=\frac{wL^{2}}{8}=\frac{30\times 300^{2}}{8}=337{,}500\ \mathrm{N\cdot mm}$$
$$Z=\frac{bh^{2}}{6}=\frac{100\times 20^{2}}{6}=6{,}667\ \mathrm{mm^{3}}$$
$$\sigma=\frac{M}{Z}=50.6\ \mathrm{MPa},\qquad SF_{1}=\frac{205}{50.6}=4.05$$
STS304 항복강도는 205 MPa로 가정했다. 다음은 강성, 즉 균일도 기준의 여유율이다.
$$SF_{2}=\frac{\delta_{allow}}{\delta_p}=\frac{0.010}{0.246}=0.041$$
강도 여유는 4배인데 균일도 여유는 0.04다. 지배 조건은 강도가 아니라 강성이다. 두께만 키워 강성을 맞추려면 다음 두께가 필요하다.
$$h \ge 20\times\sqrt[3]{24.6}=58.2\ \mathrm{mm}$$
4. Shop-notes
- 채택안 — 두께가 아니라 스팬을 줄인다. 등간격 4점 지지로 스팬을 100 mm로 나누면 처짐은 스팬 4제곱에 비례하므로 $(1/3)^{4}$, 즉 1/81로 줄어 0.0030 mm가 된다. 두께 20 mm 그대로 허용치 0.010 mm를 만족한다. 단순지지 가정이므로 연속보 효과를 무시한 보수적 값이다.
- 가공성. 두께 58 mm 후판을 평면도 0.02 mm급으로 가공하고 유지하려면 조질 후 시효와 재가공을 2회 이상 반복해야 한다. 열처리 변형이 남으면 계산 전제인 평탄한 초기 형상 자체가 무너진다. 지지점 증설이 가공 난도와 원가 양쪽에서 유리하다.
- 접촉면. 가압판과 셀 사이에 경도 낮은 패드를 넣으면 국부 편차는 흡수되지만 $\delta_c$가 커져 허용 처짐이 완화되는 동시에 압력 계측 신뢰도가 떨어진다. 패드 두께와 경도는 계측 사양과 묶어 결정해야 한다.
- 대안 기구 — 공압 블래더(에어 쿠션) 가압. 유연막이 압력을 자동 균일화하므로 판 강성 문제가 원천 소멸한다. 미채택 사유: 수명·화성 시험은 승온 상태로 수백 시간 이상 유지되는데 탄성막의 크리프와 누설 관리 부담이 크고, 셀 단위로 압력 이력을 분리 계측하기 어렵다. 계측 재현성이 상품인 시험 대행 설비에는 맞지 않는다고 판단했다.
- 안전. 스프링 가압 방식을 쓰면 가압 해제 시 축적 에너지가 한꺼번에 방출된다. 기계식 스토퍼로 가압판 상승 스트로크를 구속해야 한다(산업안전보건법 끼임 방지 관점).
5. 설계 반영 체크리스트
- 목표 면압과 허용 면압 편차(±%)를 사양서에 분리해 명기했는가
- 셀 적층체 압축량을 실측해 가정값 0.10 mm를 대체했는가
- 가압판 처짐을 셀 압축량의 10% 이하로 검증했는가
- 지지 스팬과 지지점 수를 강도가 아니라 강성 기준으로 역산했는가
- 가압판 평면도 공차가 허용 처짐과 같은 자릿수 이하인가
- 가압 해제 경로에 기계식 스토퍼가 반영됐는가
확인 필요 항목
- 원익피앤이 밸리데이션 센터의 가압 지그 사양(면압·셀 규격·지그 구조)은 공개되지 않았다(비공개).
- 본문의 치수·재질·면압·압축량은 전부 설계 검토용 가정값이며 특정 설비의 실제 사양이 아니다.
한줄요약: 가압 지그의 합력은 실린더가 정하지만 압력 편차는 가압판 강성이 정한다. 두께를 키울 것이 아니라 스팬을 줄여야 한다.
출처: 디일렉 2026-09-18, 「원익피앤이, 청주 배터리 테스트 센터 가동…삼성SDI와 협력」.