인라인 용접 깊이 측정의 정밀도 한계는 광학 분해능이 아니라 측정 기준면인 가공 헤드의 마운트 강성이 정한다.
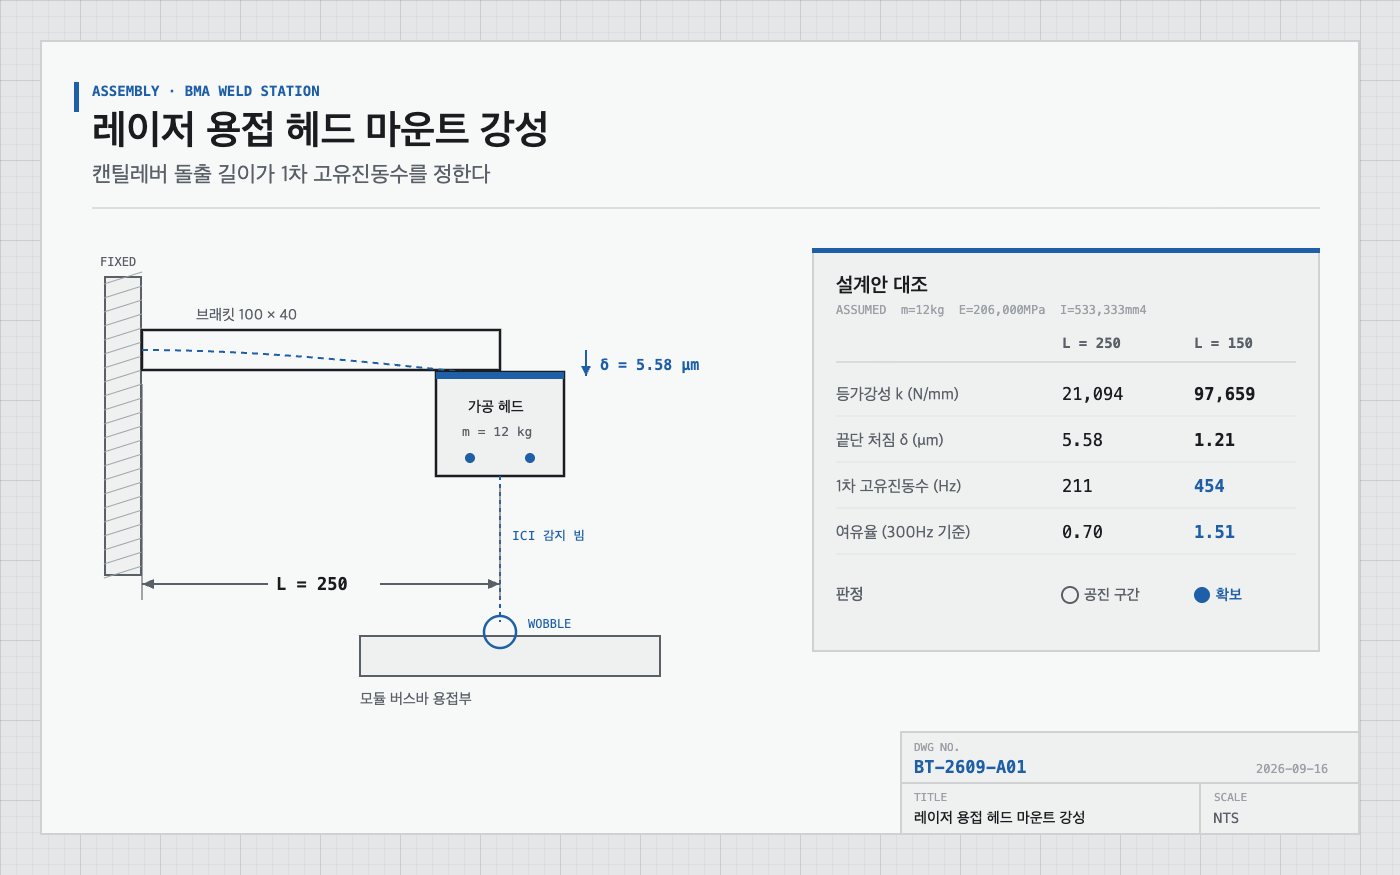
문제정의
LG에너지솔루션이 미국 ESS용 배터리 모듈 어셈블리(BMA, Battery Module Assembly) 라인에 레이저 용접 비파괴 전수검사를 적용했다. 장비는 IPG포토닉스가 지난해부터 80대 이상 공급했고, 파우치형 LFP 셀인 JF2를 모듈로 묶는 공정에 쓰인다(디일렉, 2026-09-15 보도). 핵심 기술은 인라인 코히어런트 이미징(ICI, Inline Coherent Imaging)으로, 용접용 레이저와 같은 방향으로 저출력 감지 레이저를 조사해 용접 깊이를 마이크로미터 단위로 측정한다.
여기서 기구 설계자가 먼저 확인해야 할 모순이 있다. ICI는 마이크로미터 단위 깊이를 보고하지만, 그 측정의 기준면은 가공 헤드 자신이다. 헤드가 흔들리면 용접부가 아니라 측정계가 흔들린 값이 깊이로 기록된다. 그렇다면 헤드를 붙잡는 브래킷은 어느 수준까지 설계해야 하는가.
기구학적 분석
ICI 측정은 감지 레이저의 광로 길이 변화를 깊이로 환산한다. 광로의 상단 기준점은 헤드 내부 광학계에 고정되므로, 헤드와 소재 사이의 상대 변위는 그대로 깊이 오차가 된다. 이 변위는 두 성분으로 나뉜다.
- 정적 성분 — 헤드 자중에 의한 브래킷 처짐. 값이 일정하므로 영점 보정으로 흡수된다.
- 동적 성분 — 스캐너 가감속 반력과 갠트리 이송 잔류진동에 의한 진동 변위. 보정으로 흡수되지 않고 측정값 산포로 남는다.
워블(wobble) 용접에서는 스캐너가 용접 진행 방향에 겹쳐 원형 또는 8자 궤적을 반복한다. 스캐너 미러의 각가속도 반력이 헤드 하우징에 주기 하중으로 입력되며, 그 주파수는 워블 주파수와 일치한다. 따라서 브래킷의 1차 고유진동수가 워블 주파수 대역에 들어오면 측정 기준면 자체가 가진된다. 설계 지배 조건은 강도가 아니라 고유진동수다.
계산/수식 검증
헤드를 캔틸레버 브래킷 끝단 집중하중으로 모델링한다. 끝단 처짐, 등가강성, 1차 고유진동수는 다음과 같다.
$$\delta = \frac{W L^3}{3EI},\qquad k = \frac{3EI}{L^3},\qquad f_n = \frac{1}{2\pi}\sqrt{\frac{k}{m}}$$여기서 $\delta$는 끝단 처짐(mm), $W$는 헤드 자중(N), $L$은 브래킷 돌출 길이(mm), $E$는 종탄성계수(MPa), $I$는 단면2차모멘트(mm⁴), $k$는 등가강성(N/mm), $m$은 헤드 질량(kg), $f_n$은 1차 고유진동수(Hz)다.
적용 가정값은 다음과 같다. 헤드 질량 12kg(가정), 브래킷 단면 폭 100mm × 높이 40mm, 탄소강 E = 206,000MPa, 단면2차모멘트 I = 533,333mm⁴, 워블 주파수 상한 300Hz(가정). 헤드 실제 질량과 워블 주파수 운용 범위는 현장 계측 후 재확인 요망 항목이다.
| 항목 | L = 250mm | L = 150mm |
|---|---|---|
| 등가강성 k | 21,094 N/mm | 97,659 N/mm |
| 끝단 처짐 δ | 5.58 μm | 1.21 μm |
| 1차 고유진동수 f_n | 211 Hz | 454 Hz |
| 진동 여유율 (300Hz 기준) | 0.70 | 1.51 |
| 판정 | 공진 구간 | 확보 |
돌출 길이를 250mm에서 150mm로 줄이면 처짐은 5.58μm에서 1.21μm로, 1차 고유진동수는 211Hz에서 454Hz로 바뀐다. 처짐은 4.6배 개선이지만 고유진동수는 2.15배 개선이다. 정적 처짐은 어차피 영점 보정으로 흡수되므로, 이 설계 변경의 실질 효과는 처짐 감소가 아니라 워블 대역 이탈이다.
안전율 2중 검증
1차 — 강도 검증. 굽힘모멘트 $M = WL$, 굽힘응력은 다음과 같다.
$$\sigma = \frac{M c}{I} = \frac{117.72 \times 250 \times 20}{533{,}333} = 1.10\ \text{MPa}$$탄소강 항복강도 343MPa 가정 시 강도 안전율은 약 311이다.
2차 — 진동 검증. 고유진동수 여유율은 1차 고유진동수를 워블 주파수 상한으로 나눈 값으로 본다. L = 250mm에서는 211/300 = 0.70으로 워블 대역 안에 들어가 공진 구간이고, L = 150mm에서는 454/300 = 1.51로 통상 권장값 1.5를 확보한다.
두 검증 결과가 정반대다. 강도 안전율 311은 과잉이고 진동 여유율 0.70은 미달이다. 강도만 검토하면 이 브래킷은 통과한다. 이것이 안전율을 2중으로 검증해야 하는 이유이며, 측정 장비 마운트에서 지배 조건이 강성 쪽에 있다는 근거다.
실무적용 (Shop-notes)
- 돌출 길이 단축이 단면 확대보다 효율이 높다. 등가강성은 $L^3$에 반비례하고 단면 높이 $h^3$에 비례하지만, 단면을 키우면 브래킷 자체 질량이 함께 늘어 고유진동수 이득이 상쇄된다. (가공성: 100×40 각재 캔틸레버는 밀링 1회 셋업으로 가공 가능하다. 헤드 체결면은 평면도 0.02/100 이하로 관리해야 볼트 체결 후 국부 변형에 의한 강성 저하를 막는다.)
- 체결 볼트는 개수보다 배치 스팬이 중요하다. 헤드 플랜지 볼트 피치를 넓혀 회전 강성을 확보해야 하며, 스팬이 좁으면 브래킷 본체를 키워도 결합부에서 강성이 무너진다.
- 대안 기구 — 헤드를 갠트리 크로스빔에 직결해 브래킷을 제거하는 방식을 검토했다. 미채택 사유는 Z축·틸트 조정 자유도가 사라져, BMA 라인처럼 모델별 모듈 적층 높이가 달라지는 경우 기종 전환 시 재가공이 필요해지기 때문이다.
- 검수 시 ICI 깊이 데이터의 산포를 FFT로 분석해 워블 주파수 성분이 실려 있는지 본다. 해당 성분이 검출되면 용접 문제가 아니라 마운트 문제다.
설계 반영 체크리스트
- 헤드 실측 질량과 무게중심 오프셋 확보 — 현장 계측 후 재확인 요망
- 워블 주파수 운용 범위 확보 후 고유진동수 여유율 1.5 이상 재검증
- 브래킷 돌출 길이 최소화 설계 반영
- 헤드 체결면 평면도 0.02/100 도면 지시
- 초도 양산 시 깊이 신호 FFT로 공진 성분 유무 확인
한줄요약: 인라인 깊이 측정에서 강도 안전율 311은 통과해도 고유진동수 여유율 0.70은 탈락하며, 측정 기준면의 지배 조건은 강도가 아니라 강성이다.