핵심 뉴스 팩트 요약
SFA, LS전선 미국 버지니아 공장에 해저케이블용 턴테이블 순차 출하 시작. 계약 규모 1500억원, 2027년 말까지 수십 대 공급. 설비 지름 최대 40m 초과, 국내 분할 제작 후 현지 조립.
아바코·아바텍, 유리기판 TGV(글라스관통전극) 파일럿 라인 가동. 대상 기판 515×510mm. 레이저 가공기 AXIUM AP-250K, 목표 가공속도 초당 1만 홀, 목표 공차 5㎛ 이하(공개 목표치).
디일렉 보도(2026년 8월 11일자)에 따르면, 이번에 공급되는 턴테이블은 하중용량 1만톤급으로 확인됐으며, 완성된 해저케이블을 권취·보관하면서 장력과 꼬임(twist)을 제어해 후공정 이송 과정의 손상을 방지하는 기능을 한다(출처: 디일렉). SFA는 앞서 LS전선 동해사업장에 3,000톤급 VCV(수직접속) 타워를 공급한 이력이 있어, 이번 수주는 대형 중공업 설비 분야의 기존 실적을 기반으로 한 것으로 파악된다(같은 출처). 계약 기간은 2025년 4분기~2026년 1분기로 확인됐다(같은 출처). 뉴스핌 보도(2026년 8월 11일자)에 따르면, 아바코·아바텍의 TGV 파일럿 라인은 레이저 가공부터 알칼리 습식 식각, 물리기상증착(PVD)·하이브리드 방식의 시드레이어 증착, 자동광학검사(AOI)까지 연속 공정으로 구성됐다(출처: 뉴스핌). 2026년까지 레이저 가공 샘플 완성을 목표로 하며, 2027년에는 비아필링(via filling)·평탄화 공정까지 확장할 계획이다(같은 출처).
기구 관점 영향 분석
턴테이블은 하중·회전 안정성이 관건이다. 지름 40m급에서는 자중 처짐과 편심 하중이 권취 정밀도를 좌우하며, 분할 제작·현지 조립 방식 자체가 필드 조인트부 강성 관리를 요구한다.
TGV 장비는 반대 축의 문제다. 하중이 아니라 위치 반복 정밀도가 핵심이며, 5㎛ 공차를 초당 1만 홀 속도에서 유지하려면 스테이지 이송계와 광학계의 열변형 관리가 병행돼야 한다.
1만톤급 턴테이블에서 완성 케이블을 권취·보관하며 장력·꼬임을 제어한다는 점은, 케이블 자중에 의한 처짐뿐 아니라 권취 진행에 따라 계속 변화하는 관성모멘트에 대응하는 구동 토크 제어가 필요함을 의미한다. 권취 초기(빈 드럼)와 권취 후기(만재 상태)의 관성 차이가 매우 커서, 인버터 기반 토크 보상 제어 없이는 장력 변동이 케이블 손상으로 이어질 수 있다(추정, 정확한 구동 제어 방식은 비공개). 한편 레이저 가공-식각-증착-검사가 하나의 연속 라인으로 통합됐다는 점은, 개별 공정 간 기판 이송 시 정렬 오차가 후속 공정의 정밀도에 누적된다는 의미다. 특히 5㎛ 이하 공차를 요구하는 레이저 가공 이후 습식 식각 공정을 거치면, 식각액의 등방성 특성상 비아 홀 형상이 추가로 변형될 수 있어 최종 공차 관리가 레이저 가공 단독 스펙만으로는 보장되지 않는다(추정, 실제 식각 후 형상 변화량은 비공개).
정밀 스테이지의 열변형은 일반적으로 δ = α·L·ΔT로 근사한다(α: 선팽창계수 1/℃, L: 부재 길이 mm, ΔT: 온도변화 ℃). 예를 들어 알루미늄(α≈23×10⁻⁶/℃) 소재 스테이지가 1,000mm 구간에서 1℃ 상승하면 약 23μm 신장되어, 5㎛ 목표 공차를 단독으로 초과할 수 있다(일반 열변형 계산 예시이며, 실제 TGV 장비의 온도관리 사양은 비공개로 확인이 필요하다). 이 때문에 초정밀 레이저 가공 스테이지는 통상 항온 챔버나 저열팽창 소재(인바 등)를 병행 적용하는 것이 일반적이다.
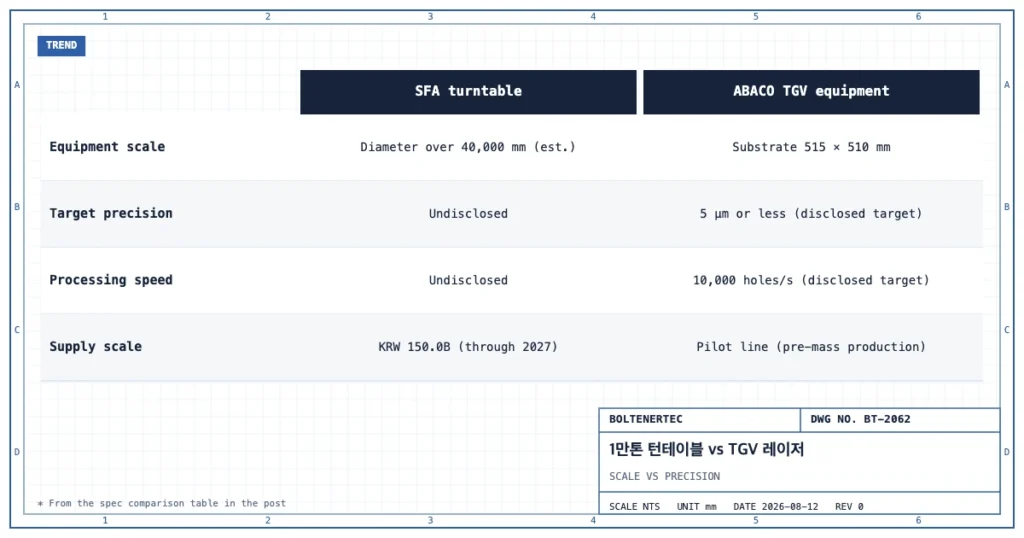
스펙 대조표
| 구분 | SFA 턴테이블 | 아바코 TGV 장비 |
|---|---|---|
| 설비 스케일 | 지름 40,000mm 초과(추정) | 기판 515×510mm |
| 핵심 관리 축 | 하중·처짐·편심 | 위치 반복정밀도 |
| 목표 정밀도 | 미공개 | 5㎛ 이하(공개 목표치) |
| 처리 속도 | 미공개 | 10,000홀/s(공개 목표치) |
| 공급 규모 | 1,500억원(2027년까지) | 파일럿 라인(양산 전 단계) |
실무적용(Shop-notes)
대형 권취 설비의 관성 보상 방안으로는 권취 반경을 실시간 측정해 토크 지령을 보정하는 소프트웨어 기반 저비용안과, 별도의 관성 보상용 플라이휠·댐퍼를 추가하는 하드웨어 기반 고비용안이 있다. 전자는 추가 부품이 없어 원가 우위가 있으나 센서 신뢰도에 의존하는 리스크가 있고, 후자는 초기비용이 크지만 센서 고장 시에도 기계적으로 안정성을 확보할 수 있어, 1만톤급처럼 실패 시 손실이 큰 대형 설비에는 후자가 병행 검토될 수 있다(추정).
설계 반영 체크리스트
- 1만톤급 턴테이블 관성 보상 제어(권취 반경 실시간 측정 기반) 적용 여부 확인
- TGV 레이저 가공 후 습식 식각 공정에 따른 비아 홀 형상 변화량 실측 필요
- 필드 조인트부 강성 관리 기준(분할 제작·현지 조립 방식) 사전 확인
한줄요약: 같은 “정밀 장비”라도 하중을 견디는 설계와 위치를 반복하는 설계는 다른 문제다.
함께 읽으면 좋은 글 — 피엔티·SFA 2분기 실적 비교 — 인도 지연과 전방산업 다변화의 이익률 격차 · 한화의 오스탈 인수, 잠수함 모듈이라는 다른 공차 · 삼성 로봇 손, 텐던 구동 방식의 정밀 파지 문제