배터리 전극에 바를 반죽을 만드는 공정을 믹싱(Mixing)이라 부른다. 셀 공장 공정 지도의 맨 앞 칸이고, 공장에 들어온 가루가 처음으로 모양을 바꾸는 곳이다.
- 믹싱은 전극 재료 가루와 액체를 회전 날개로 섞고 진공으로 기포를 빼서 슬러리(Slurry)1라는 반죽을 만드는 공정이다. 이 반죽이 다음 칸인 코팅으로 넘어간다.
- 양극 반죽 가루의 예시 배합은 양극재 95%, 탄소 1%, 바인더(Binder)2 4%다(PEM·VDMA). 가루 100g이면 탄소는 1g뿐이다.
- 섞는 시간은 20분에서 6시간까지 벌어진다(PEM·VDMA). 오래, 세게 섞는다고 좋은 반죽이 되지는 않는다. 섞는 세기가 알맞은 구간에 들 때 전극 성능이 가장 좋았다는 연구가 있다(Weber 외 2024).
- 10GWh 공장의 믹싱 설비 투자는 3,000만~5,500만 유로다(PEM·VDMA). 필자 계산으로 13개 공정 설비 투자 합계의 약 11%에 이른다.
반죽은 왜 공장 맨 앞에서 만들까
지난 회에 그린 셀 공장 지도는 믹싱에서 물류까지 일곱 칸이다. 이번 회부터 그 칸을 앞에서부터 하나씩 확대한다. 첫 칸이 믹싱인 까닭은 전극의 생김새에 있다. 전극은 얇은 금속박 위에 반죽을 바르고 말린 판이어서, 바를 반죽이 먼저 있어야 다음 칸이 돌아간다.
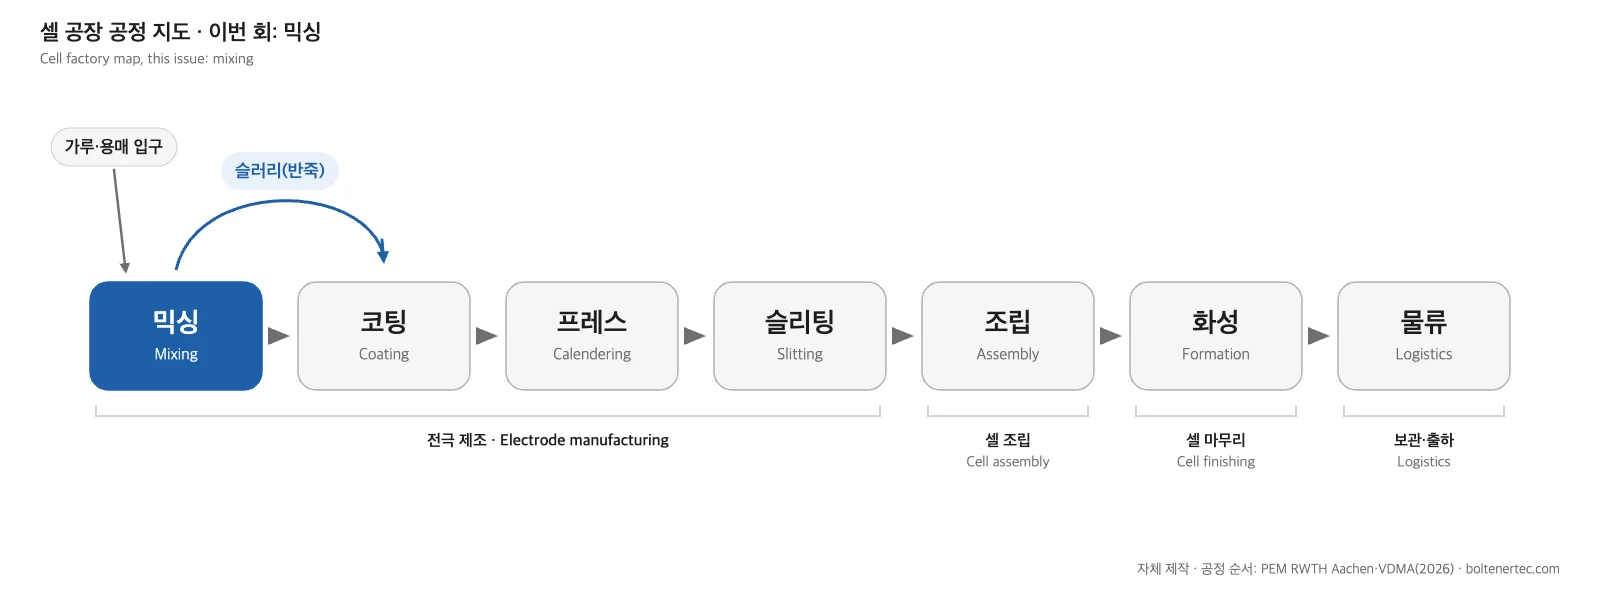
순서 말고도 이유가 하나 더 있다. 이 글이 기준으로 삼는 PEM·VDMA 안내서는 독일 아헨공대 PEM 연구소와 독일기계공업협회(VDMA)가 함께 냈다. 안내서에 따르면 코팅층 속 이물질은 뒤 공정에서 흡입 청소를 해도 빠지지 않는다. 반죽에 섞여 들어간 것은 전극까지 따라간다.
반죽 구역은 건물 모양부터 다르다. PEM·VDMA의 공장 개념도는 반죽 생산 구역을 여러 층으로 된 건물로 그린다. 가루와 용매를 무게로 재어 넣고 공정을 관리하기 위해서다. 반면 전극을 바르고 말리는 구역은 천장 높은 단층 건물이다.
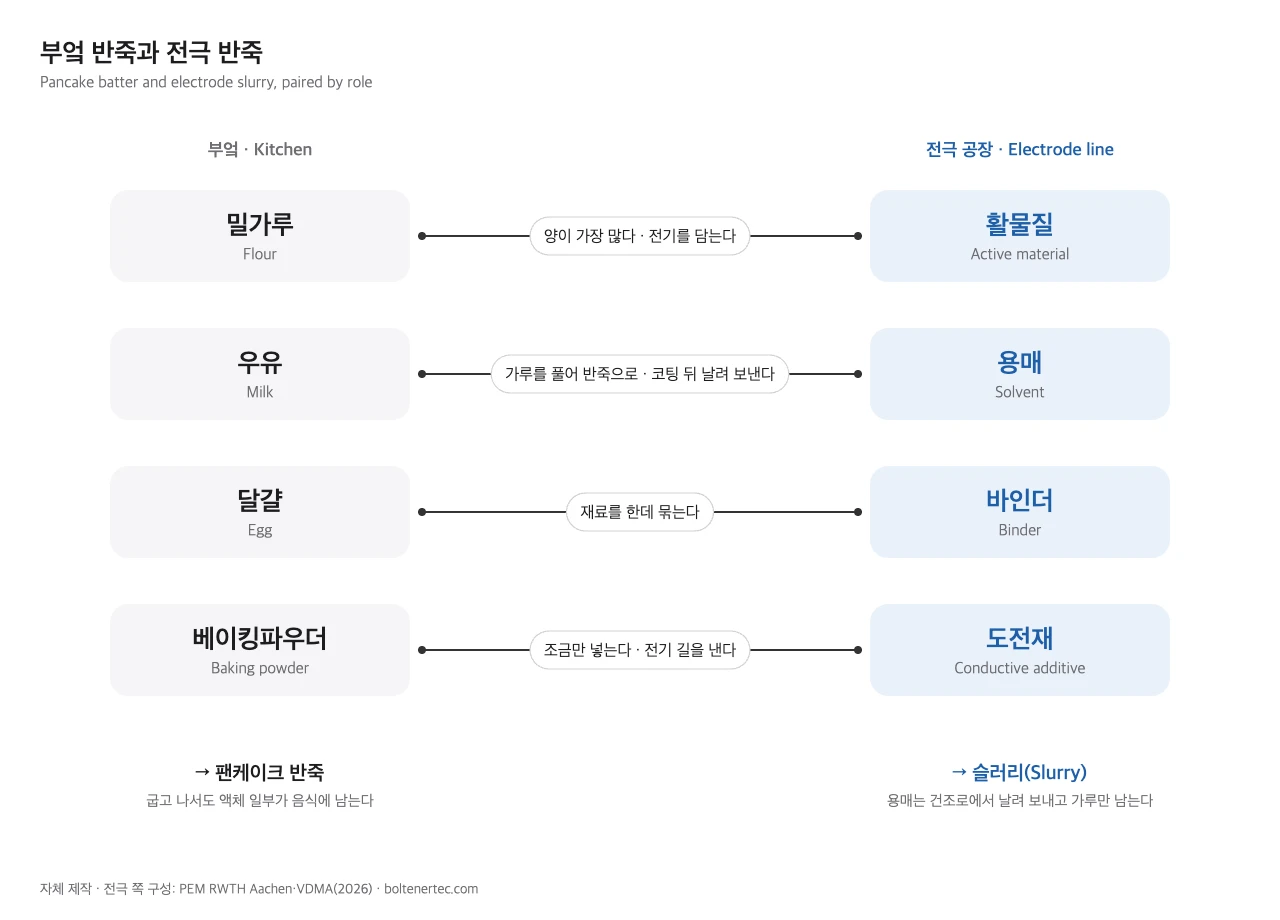
반죽에 들어가는 재료는 크게 네 가지로 나뉜다. 전기를 저장하는 활물질(Active Material)3이 가장 많이 들어간다. 전기가 지나갈 길을 내는 도전재(Conductive Additive)4는 양이 가장 적다. 여기에 알갱이끼리 붙여 두는 바인더와, 이 모두를 풀어 반죽으로 만드는 액체인 용매가 더해진다.
팬케이크 반죽과 닮았다. 밀가루가 활물질, 우유가 용매, 재료를 한데 묶는 달걀이 바인더 자리에 선다. 도전재는 조금만 넣는 베이킹파우더와 비슷하다.
부엌 반죽의 우유는 음식에 남지만, 전극 반죽의 용매는 코팅 뒤 건조로에서 날려 보낸다. 유독한 용매를 썼다면 회수해 처리하거나 재활용한다(PEM·VDMA). 전극에는 가루만 남는다.
그림 2에서는 부엌 재료와 전극 재료 가운데 같은 일을 하는 것끼리 선으로 이어 두었다. 베이킹파우더를 빼먹으면 팬케이크가 부풀지 않는다. 도전재도 양은 가장 적지만, 빠지면 전극 속 전기 흐름이 크게 나빠진다(Bockholt 외 2016).
양의 차이는 크다. PEM·VDMA 예시 배합에서 양극 반죽 가루는 무게 기준으로 양극재 95%, 탄소 1%, 바인더 PVDF 4%다. 음극은 흑연 95%, 탄소 1%, 바인더 CMC 2%, 첨가제 SBR 2%이고, 액체는 양극이 NMP5, 음극이 탈이온수다. 그림 3은 이 비율을 가루 100g, 100칸으로 옮겨 그렸다.
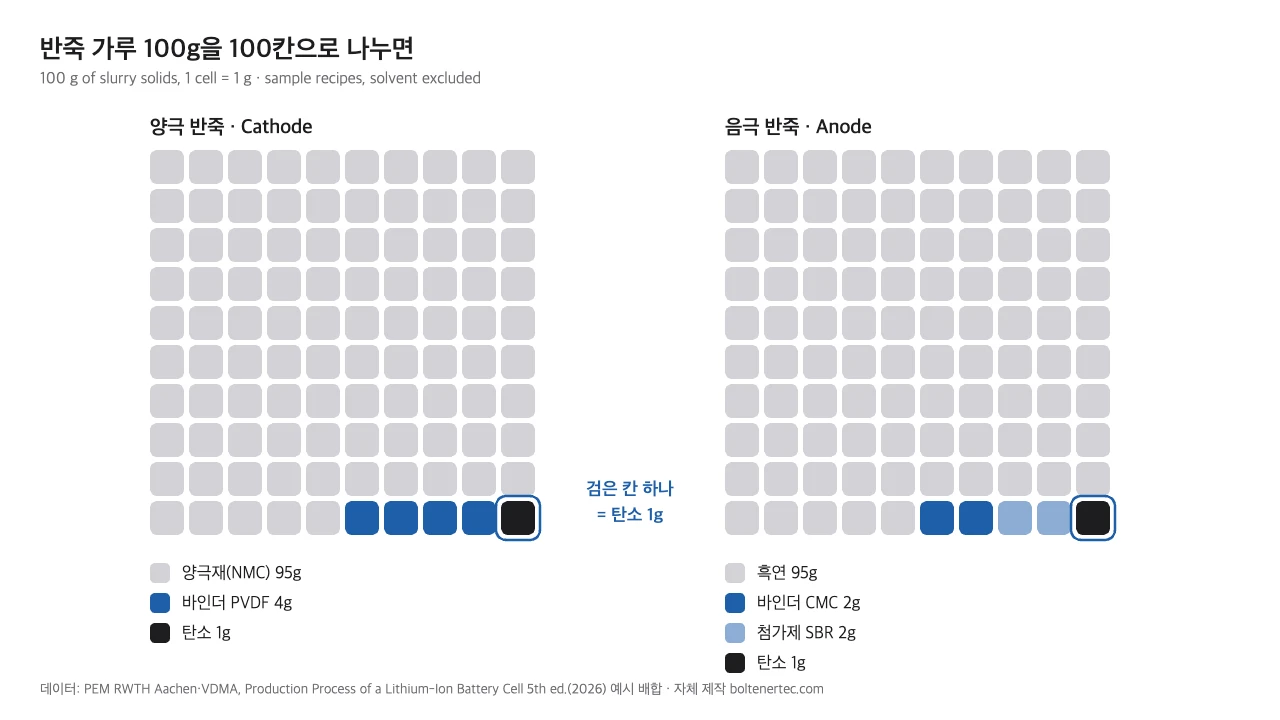
양극 격자에서 검은 칸은 하나뿐이다. 이 1g이 활물질 알갱이 사이를 이어야 전극 전체로 전기가 돈다. Bockholt 등(2016)은 탄소가 고르게 퍼지지 않으면 쓰이지 않는 부분이 생겨 용량과 수명이 준다고 서론에서 정리했다.
믹서 통 안에서 벌어지는 일
PEM·VDMA가 정리한 믹싱은 여러 단계로 나뉜다. 계량한 가루를 통에 넣고 마른 채로 섞어 재료를 고루 흩는 것이 시작이다. 용매를 부은 뒤에는 뭉친 덩어리를 풀어 액체 속에 고르게 퍼뜨리는데, 이 일을 분산(Dispersion)6이라 부른다.
바인더는 처음부터 다른 가루와 함께 넣기도 하고, 따로 녹인 용액으로 만들어 나중에 넣기도 한다. 끝에는 진공을 걸어 반죽 속에 갇힌 공기를 뽑아낸다. 케이크 반죽을 틀째 바닥에 탁탁 쳐서 기포를 빼는 일을, 기계는 진공으로 한다.
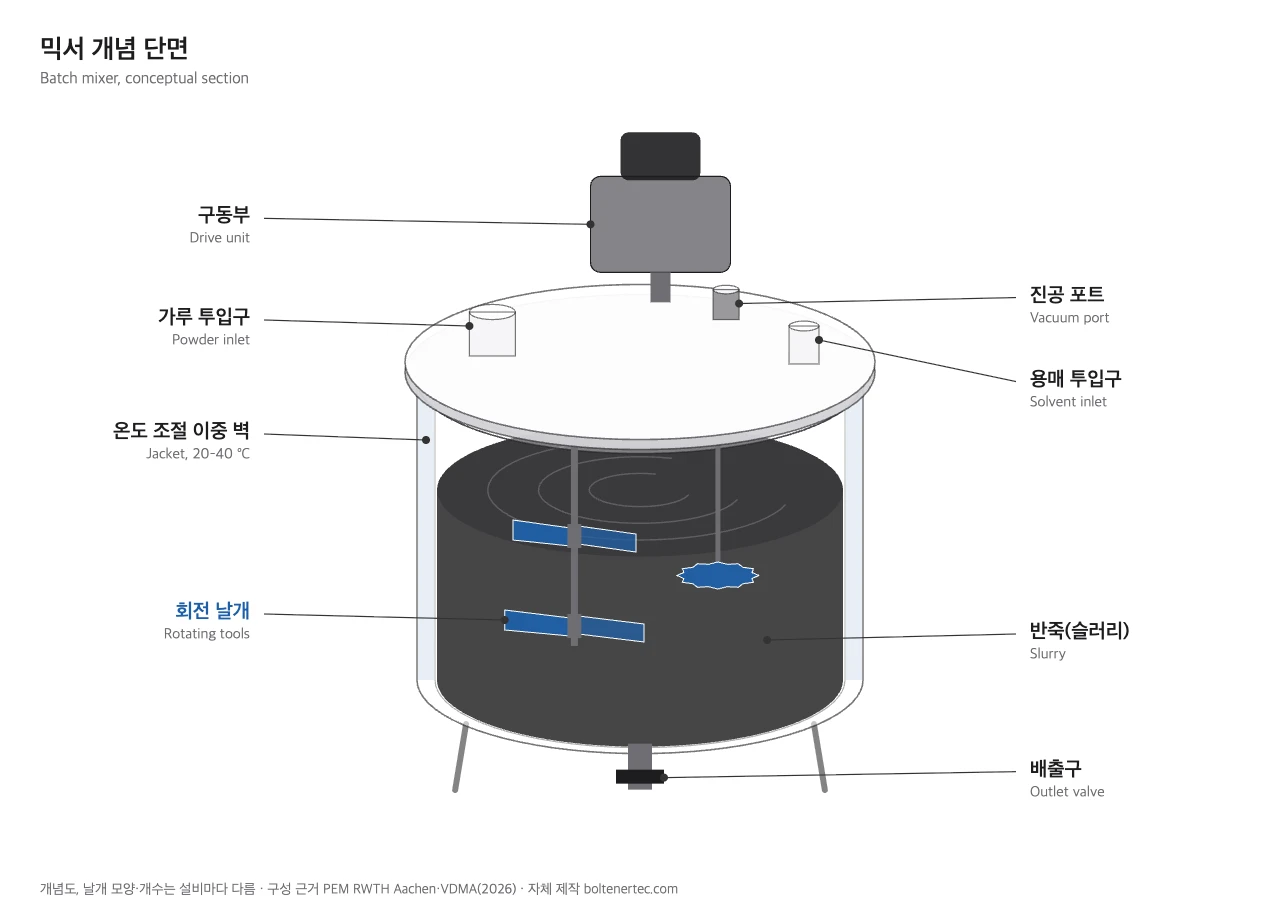
그림 4에서 반죽에 힘을 넣는 부품은 가운데의 회전 날개다. 어느 단계에서든 회전 날개가 한 개 이상 돌며 반죽에 에너지를 넣는다(PEM·VDMA). 날개가 몇 개인지, 어떤 모양인지는 믹서 방식마다 다르다. 통 안팎의 운전 조건과 품질 항목은 아래 표로 모았다.
| 항목 | PEM·VDMA가 적은 조건 |
|---|---|
| 통 온도 | 20~40°C로 조절 |
| 통 안 분위기 | 비활성 기체 또는 진공 |
| 설치 장소 | 클린룸 또는 별도 요구 없음 |
| 믹서 배정 | 양극용과 음극용을 따로 둔다 |
| 품질 항목 | 균질도, 덩어리 크기, 기포, 이물질, 점도 |
표에서 먼저 눈에 띄는 줄은 믹서 배정이다. 양극과 음극은 믹서를 따로 쓴다(PEM·VDMA). 두 반죽이 서로 섞이는 교차 오염(Cross Contamination)7을 막으려고, 공장은 같은 기계를 두 벌 들인다.
품질 항목의 점도(Viscosity)8는 반죽이 얼마나 되직한지를 나타낸다. 필자처럼 코터(Coater)9의 롤을 설계하는 사람에게 점도는 반죽이 롤과 금속박 위에서 어떻게 흐를지 가늠하는 첫 숫자다. 같은 반죽도 온도가 바뀌면 되기가 달라지니, 표의 첫 줄과 한 쌍으로 읽는 편이 맞다.
20분과 6시간은 18배 차이다. Bockholt 등(2016)은 가루가 받는 에너지가 섞는 세기와 시간에 함께 달려 있고, 믹서 종류마다 다르다고 적었다. 같은 배합이라도 어떤 기계로 얼마나 세게 돌리느냐에 따라 필요한 시간이 달라진다.
설비값도 작지 않다. 10GWh 파우치 셀 공장이라면 믹싱 설비에 3,000만~5,500만 유로가 든다(PEM·VDMA). 코팅·건조에 드는 3,500만~6,500만 유로와 맞먹는 규모다. 지난 회의 13개 공정 합계(2억 8,000만~5억 500만 유로)로 나누면 최솟값끼리, 최댓값끼리 모두 약 11%가 나온다.
오래 섞을수록 좋은 반죽일까
부엌에는 반죽을 너무 오래 저으면 머핀이 질겨진다는 말이 있다. 글루텐이 없는 배터리 반죽은 그렇게 질겨질 일이 없다. 그래도 지나치게 오래 저으면 반죽에서 양이 가장 적으면서도 전기 길을 내는 재료, 탄소가 망가진다.
오래, 세게 섞을수록 반죽이 고와지고 전극도 좋아진다.
알맞은 구간이 있다. 덜 섞으면 탄소가 고루 퍼지지 못하고, 지나치게 섞으면 멀리까지 전기를 잇던 탄소 가지가 부서진다(Lian 외 2025).
도전재로 흔히 쓰는 카본블랙(Carbon Black)10은 아주 작은 탄소 알갱이가 가지를 치며 뭉친 가루다(Bockholt 외 2016). 이 가지가 활물질 알갱이 사이에 걸쳐, 전기가 멀리까지 건너가는 다리가 된다. 지나치게 섞으면 이 다리가 끊긴다.
Lian 등(2025)은 가루를 마른 채로 섞는 조건을 바꿔 가며 가루의 전기 저항을 쟀다. 덜 섞은 가루는 탄소가 고르게 퍼지지 않았고, 지나치게 섞은 가루는 탄소 가지가 부서져 저항이 다시 올랐다. 저항을 가장 낮추는 조건도 탄소 양에 따라 달랐다. 탄소가 적으면 빠르고 짧게, 많으면 느리고 길게 섞는 편이 나았다.
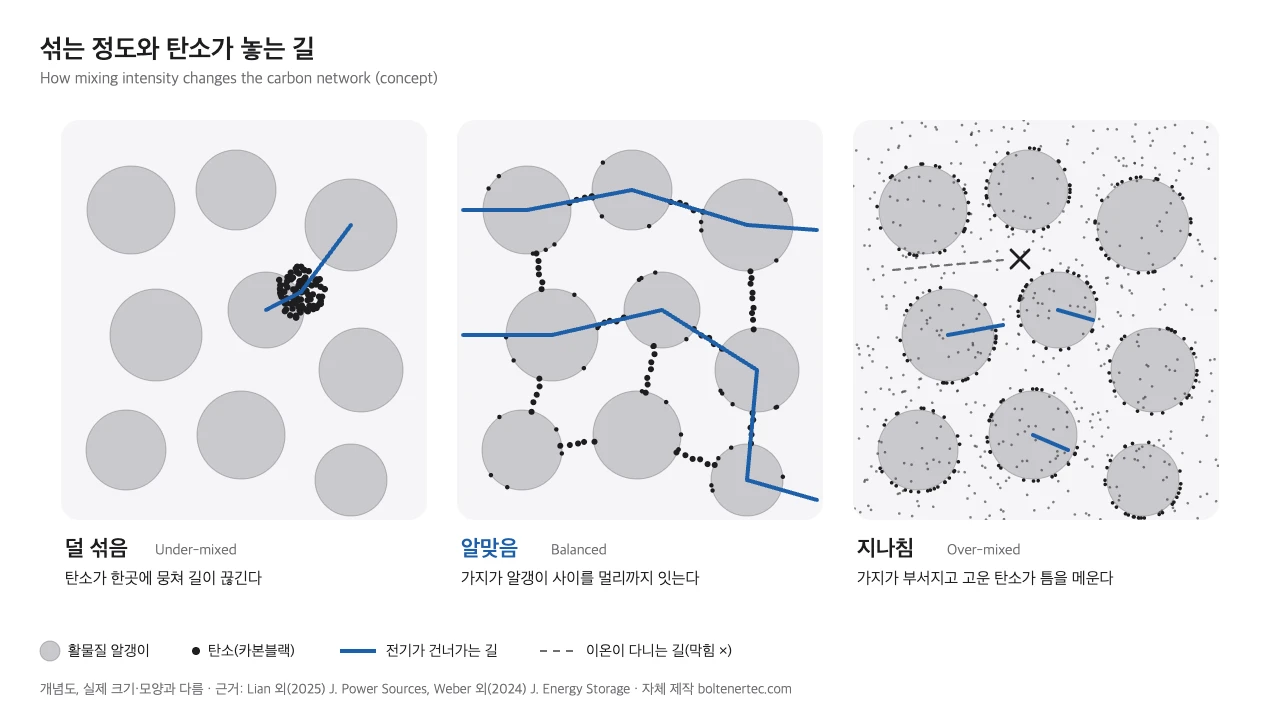
저항이 가장 낮은 가루가 가장 좋은 전극이 되지는 않았다. Lian 등의 실험에서 빠른 충방전 성능과 수명이 좋았던 전극은 가까운 연결과 먼 연결이 고루 섞인 전극이었다. 이 전극들은 가루 저항이 오히려 더 높았다.
Weber 등(2024)은 이 문제를 전지 성능으로 따졌다. 연구진은 이축 압출기(Twin-screw Extruder)11로 섞는 세기를 바꿔 가며 양극을 만들었다. 비교 기준은 고율 방전(High C-rate)12 용량으로 잡았다. 3C로 빠르게 방전했을 때 탄소를 가장 잘게 푼 전극의 용량이 가장 낮았고, 가장 덜 푼 전극이 그다음이었다.
가장 높은 용량은 그 사이의 분산 정도에서 나왔고, 이온 저항도 중간 구간에서 가장 낮았다. 연구진은 탄소를 잘게 풀수록 표면이 넓어져 이온이 다니는 길을 막는다고 해석했다. 목표 구간에 맞춰 만든 전극은 3C 방전 용량이 26% 늘었다.
두 연구를 겹치면 믹서를 멈출 때가 보인다. 탄소가 고르게 퍼졌으되, 멀리 잇는 가지가 남아 있고 이온 길을 막을 만큼 잘게 부서지지는 않았을 때다. 필자는 그때가 재료와 기계마다 달라서 섞는 시간 폭이 20분에서 6시간까지 벌어진다고 본다.
롤을 설계하는 사람이 믹서를 볼 때
필자는 2005년에 기계 설계를 시작했고, 그 뒤로 롤투롤(Roll-to-Roll)13 설비를 주로 맡아 왔다. 코터의 고온 코팅 롤, 전극을 눌러 다지는 롤프레스(Roll Press)14, 길게 자르는 슬리터가 모두 믹서 뒤에 선다. 그래서 믹서를 볼 때도 반죽이 롤 위에 올라온 다음 장면부터 떠올린다.
PEM·VDMA의 품질 목록을 나란히 펴면 믹싱의 덩어리 크기·기포·이물질 항목이 코팅의 표면 빈 곳·입자 항목과 마주 본다. 두 목록은 한 장의 설계 조건으로 묶어 둔다.
Boltenertec · 롤프레스·슬리터·코팅 롤 설계
Bockholt 등(2016)의 결과에는 롤프레스를 설계하는 사람의 눈이 가는 대목이 있다. 마른 가루를 세게 섞은 전극은 먼 거리 연결이 줄어 고율 성능이 떨어졌지만, 캘린더링 뒤에는 연결이 이어져 손실이 메워졌다. 그렇다고 롤이 믹서 몫까지 대신하지는 못한다. 롤은 끊긴 탄소 연결을 되살렸을 뿐, 반죽에 섞인 이물질과 기포는 롤을 지나도 그대로 남으니 믹서 단계에서 잡아야 한다.
기계만 놓고 보면 힘이 지나가는 길부터 따진다. 그림 4처럼 구동부가 위에 있다면, 회전 날개가 반죽을 민 만큼 반력이 축을 타고 올라가 베어링과 뚜껑, 몸체로 전해진다. 반죽이 되직할수록 날개를 돌리는 데 드는 힘도 늘어난다. 필자는 이 부품들의 강성에서 설비 수명이 갈린다고 본다.
산업 뉴스를 챙겨 보는 투자자에게 믹싱 설비 소식은 코팅·건조 설비 소식만큼 무게가 있다. PEM·VDMA는 현재 쓰이는 대안으로 이축 압출기를 쓰는 연속식 믹싱을, 새 흐름으로 용매 없이 섞는 건식 믹싱을 든다. 뉴스에 이 두 표현이 보이면 반죽 만드는 방식이 바뀌고 있다는 뜻이다.
공정 직무를 준비한다면 PEM·VDMA 안내서의 믹싱 부분을 한 번 펴 보기를 권한다. 섞는 시간, 온도, 통 안의 분위기, 품질 항목이 한 페이지에 모여 있다. 코팅과 프레스 같은 뒤 공정도 같은 틀로 정리돼 있어 공정 사이의 연결을 한 번에 훑기 좋다. 영어 원문은 VDMA 누리집에 PDF로 공개돼 있다.
엔지니어를 위한 한 걸음 더
믹싱 조건을 서로 견줄 때 자주 쓰는 값이 비에너지 투입량(Specific Energy Input)이다.
$$E_m = \frac{(P – P_0)\, t}{m}$$
$E_m$은 반죽 1kg에 들어간 에너지(kJ/kg)다. $P$는 운전 중 교반 동력, $P_0$는 빈 통을 돌릴 때의 동력을 뜻하며 둘 다 kW로 잰다. $t$는 섞는 시간(s), $m$은 반죽 질량(kg)이다.
Lian 등(2025)도 탄소가 풀리는 정도가 전체 에너지 투입량, 그중에서도 섞는 시간과 속도에 크게 좌우된다고 결론지었다. 다만 연구자들은 에너지 값 하나로 끝내지 않고 탄소가 얼마나 풀렸는지를 따로 잰다. Weber 등(2024)의 탄소 분산 지수(DICB), Lian 등(2025)의 가루 저항 측정이 그 예다.
더 읽기: 실리콘 음극재 1.2조와 CNT 건식 도전재 · 건식전극 캘린더링 닙압력·차동속도 설계 · VC롤 작동 원리, 유압 슬리브 크라운 제어
믹서는 가루 100g 가운데 1g뿐인 탄소를 고르게 펴되 부수지는 않아야 한다. 알맞은 지점을 찾는 데 20분이 걸리기도 하고 6시간이 걸리기도 한다. 여기서 나온 반죽은 그대로 코터의 롤 위로 올라가 금속박에 발린다.
용어 풀이
- 슬러리(Slurry): 고체 가루가 액체에 섞여 걸쭉하게 흐르는 반죽. PEM·VDMA는 믹싱을 마친 결과물을 이 이름으로 부른다. ↩
- 바인더(Binder): 활물질과 도전재 알갱이를 서로 붙이고 코팅층을 금속박에 붙여 두는 재료. 예시 배합에서 양극은 PVDF, 음극은 CMC를 쓴다. ↩
- 활물질(Active Material): 충전과 방전 때 리튬 이온을 받아들이고 내보내며 전기를 저장하는 재료. 양극에는 양극재, 음극에는 흑연 같은 음극재를 쓴다. ↩
- 도전재(Conductive Additive): 전극 안에서 전자가 지나갈 길을 만드는 탄소 재료. 넣는 양은 적어도 코팅층의 전기 전도도를 크게 끌어올린다. ↩
- NMP(N-Methyl-2-pyrrolidone): 양극 반죽에 쓰는 유기 용매. 코팅 뒤 건조 구간에서 열로 증발시켜 걷어 낸다. ↩
- 분산(Dispersion): 뭉친 가루 덩어리를 풀어 액체 속에 고르게 퍼뜨리는 일. PEM·VDMA는 이 단계를 분산 혼합(Dispersive Mixing)이라 쓴다. ↩
- 교차 오염(Cross Contamination): 한쪽 재료가 다른 쪽 재료에 섞여 들어가 품질을 떨어뜨리는 일. ↩
- 점도(Viscosity): 액체가 흐르지 않으려는 정도. 꿀이 물보다 점도가 높다. ↩
- 코터(Coater): 금속박 위에 반죽을 정해진 두께로 바르고 건조로에서 말리는 설비. 슬롯 다이 같은 도포 장치를 쓴다(PEM·VDMA). ↩
- 카본블랙(Carbon Black): 나노 크기의 탄소 알갱이가 가지를 친 모양으로 뭉친 검은 가루. 전극의 도전재로 흔히 쓴다. ↩
- 이축 압출기(Twin-screw Extruder): 맞물려 도는 나사 두 개가 재료를 밀어내며 섞는 기계. 한 통씩 끊어 섞지 않고 반죽을 이어서 뽑아낸다. ↩
- 고율 방전(High C-rate): C-rate는 충방전 속도를 나타내는 값으로, 1C는 전지를 1시간에 다 비우는 속도다. 고율은 이보다 빠른 조건을 가리킨다. ↩
- 롤투롤(Roll-to-Roll, R2R): 두루마리처럼 감긴 얇은 띠를 풀어 가공하고 다시 감으며 이어서 만드는 생산 방식. ↩
- 롤프레스(Roll Press): 위아래 두 롤 사이로 전극을 지나게 해 코팅층을 눌러 다지는 설비. 이 공정을 캘린더링(Calendering)이라 한다(PEM·VDMA). ↩
출처
- PEM of RWTH Aachen University·VDMA, Production Process of a Lithium-Ion Battery Cell, 5th edition, 2026-02, ISBN 978-3-947920-71-6. Dosing & Mixing, Coating & Drying, Factory Concept 쪽. VDMA 다운로드(PDF)
- Weber M., Gerstenberg J., Kwade A., Impact of CB dispersion on the performance of lithium-ion battery cathodes, Journal of Energy Storage 99, 113244, 2024, CC BY-NC 4.0. https://doi.org/10.1016/j.est.2024.113244
- Lian G.J., Verma P., Cumming D., Smith R.M., Probing carbon black deagglomeration in lithium-ion battery cathode manufacturing using powder resistivity metrics, Journal of Power Sources 659, 238311, 2025, CC BY-NC-ND 4.0. https://doi.org/10.1016/j.jpowsour.2025.238311
- Bockholt H., Haselrieder W., Kwade A., Intensive powder mixing for dry dispersing of carbon black and its relevance for lithium-ion battery cathodes, Powder Technology 297, 266–274, 2016. https://doi.org/10.1016/j.powtec.2016.04.011
- 필자 계산: 섞는 시간 배수(360분÷20분), 믹싱 설비 투자 비중(PEM·VDMA 파우치 셀 13개 공정 투자 범위 합산 대비, 최솟값·최댓값 각각).
이 글은 산업·기술 이해를 돕기 위한 정보이며 특정 종목의 매수·매도 권유가 아니다.