이차전지(Secondary Battery)1 밸류체인(Value Chain)2은 광물이 전기차와 전력 저장 장치가 되기까지의 산업 사슬이다. 네 층으로 나누면 한 장의 지도가 된다.
한 문장으로 말하면
재료를 만들고, 기계를 만들고, 셀을 만들고, 묶어서 판다.
배터리 산업은 여러 층의 회사가 이어달리기하듯 일을 나눠 맡는다. 소재 회사는 가루와 얇은 막을 만들고, 설비 회사는 그 재료를 가공할 기계를 만든다. 셀 회사는 그 재료와 기계로 셀을 만든다. 누가 무엇을 맡는지 알면 뉴스가 어느 층 이야기인지 보인다.
마지막 층은 셀을 여러 개 묶어 팩이나 ESS로 만든다. 팩은 전기차에 들어가고, ESS는 전력망이나 데이터센터처럼 전기를 모아 두는 곳에 들어간다. 2025년에는 전기차가 전체 배터리 사용량의 70% 이상을 차지했다(IEA). 이 네 층을 차례로 이은 것이 밸류체인이다.
빵집 거리를 떠올리면 된다. 밀가루 공장(소재), 오븐 공장(설비), 빵집(셀), 선물세트 가게(팩·ESS)가 한 줄로 서 있다. 밀가루가 끊기면 빵집이 멈추고, 빵집이 멈추면 선물세트도 멈춘다.
비유의 한계: 빵은 며칠이면 먹어서 없어지지만 배터리는 오래 쓰인다. IEA는 최근 몇 년 사이 전기차와 ESS에 들어간 배터리 대부분이 2030년대 중반까지 쓰일 것으로 본다. 또 셀 공장은 오븐 하나로 문을 여는 빵집과 달리, 공정마다 다른 기계가 한 줄로 이어져야 돌아간다.
이 지도에서 필자가 서 있는 곳은 두 번째 층, 설비다. 설비는 셀을 직접 팔지 않는다. 대신 셀이 어떤 두께와 속도로 만들어질지를 기계의 성능으로 먼저 정한다. 그래서 이 시리즈는 기계를 만드는 사람의 눈으로 공장을 안내한다.
그림으로 보면
재료는 오른쪽으로 흐르고, 기계는 아래에서 받친다.
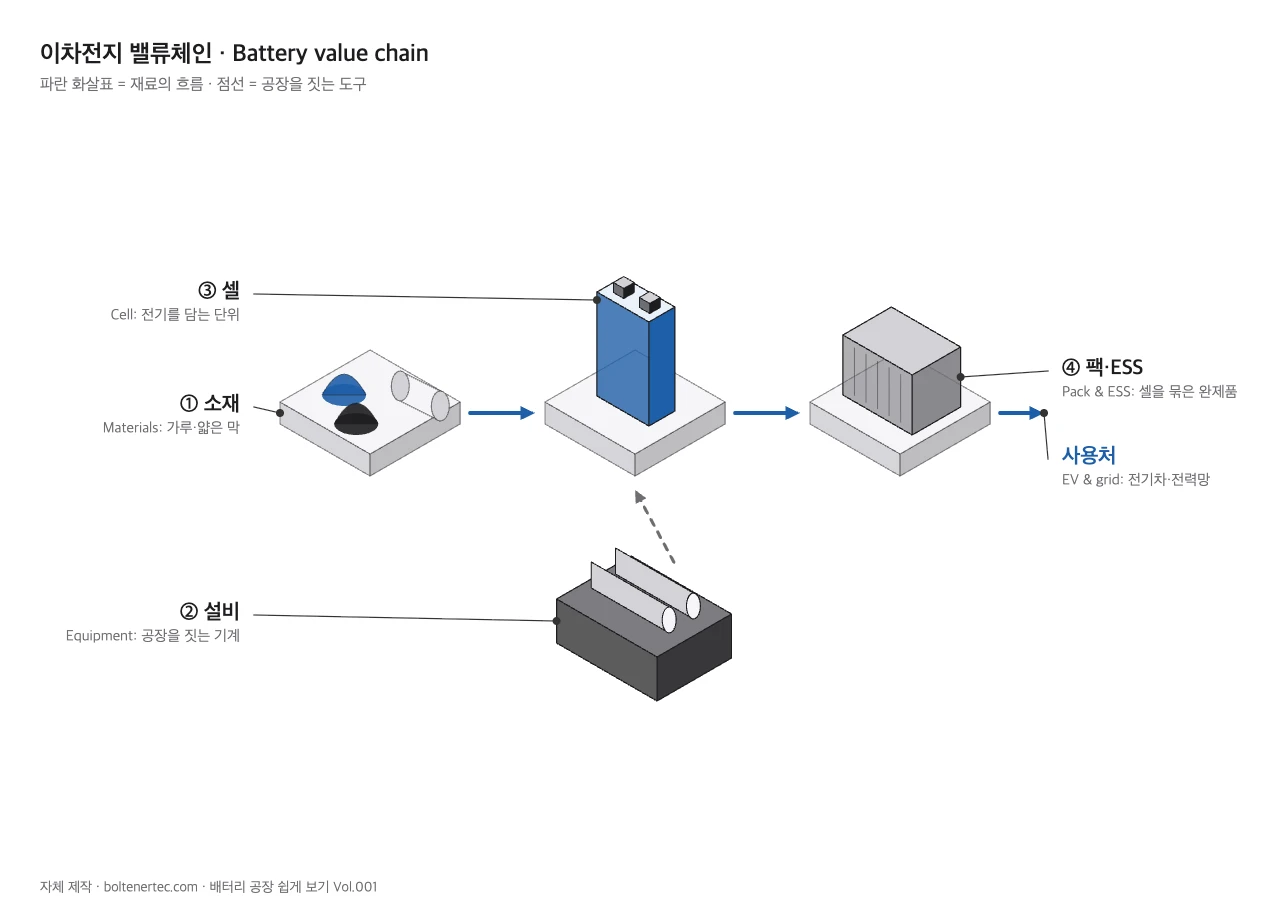
- 소재광물을 가루와 얇은 막으로 바꾼다. 셀에 들어갈 재료를 만드는 층이다.
- 셀재료를 기계에 넣어 셀을 만든다. 전극을 만들고, 조립하고, 첫 충전을 한다.
- 팩·ESS셀을 여러 개 묶어 전기차용 팩이나 전력 저장용 ESS로 만든다.
설비는 이 줄 밖에 있다. 재료가 흘러가는 길 위에 서지 않고, 셀 공장이 설 자리를 만든다. 셀 공장을 새로 짓거나 라인을 늘릴 때 설비 주문이 생기고, 공장이 돌아가는 동안에는 소재 주문이 이어진다. 오븐 공장은 빵집이 문을 열 때 바쁘고, 밀가루 공장은 빵집이 문을 연 날마다 바쁘다.
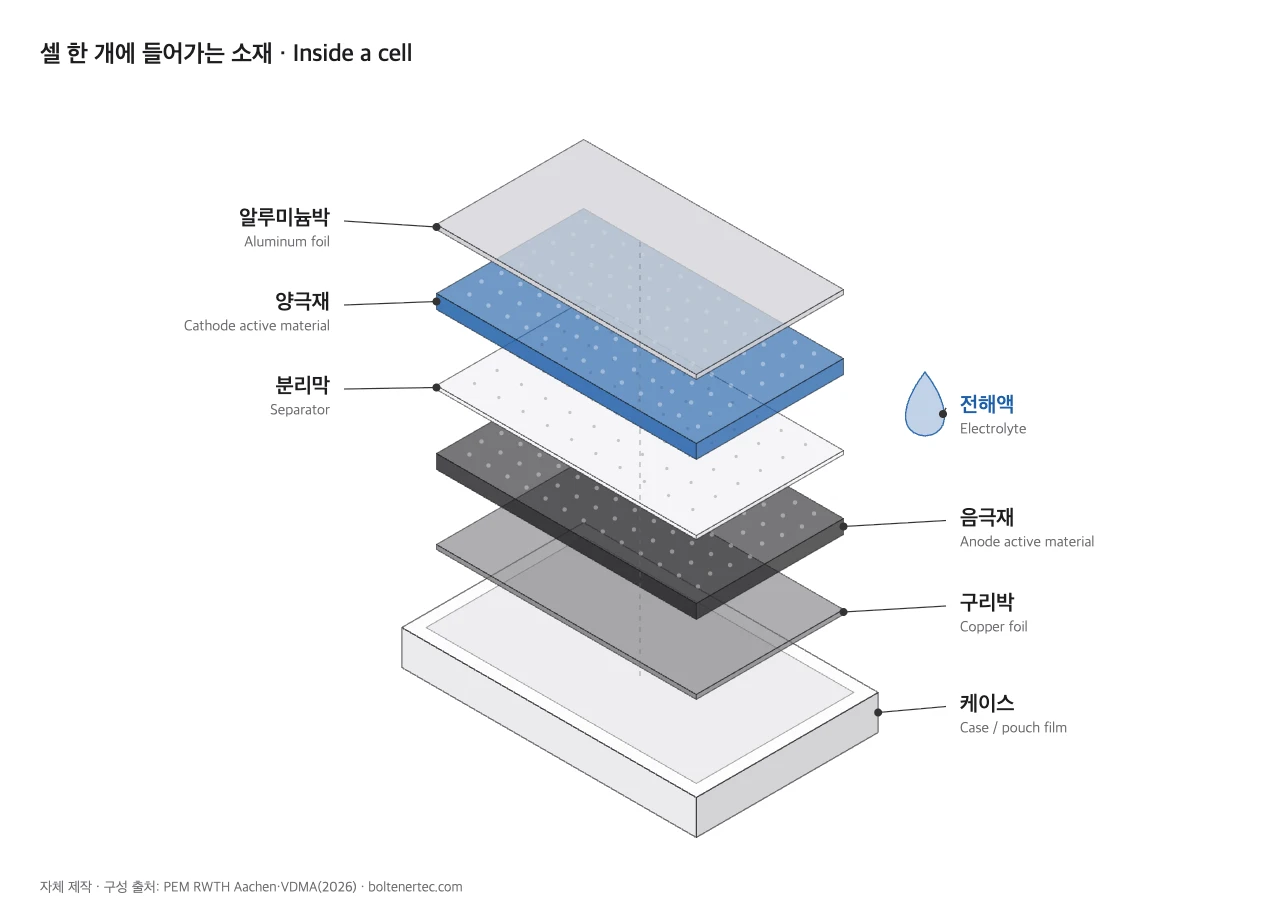
셀 한 개를 뜯어 보면 소재 층의 제품이 모두 들어 있다. 양극은 알루미늄박에 양극재를, 음극은 구리박에 음극재를 바른 판이다. 둘 다 금속박 양면에 가루 반죽을 얇게 바르고 말려서 만든다(PEM·VDMA). 금속박은 전기가 드나드는 길이 된다.
두 판 사이는 분리막이 막고, 남은 빈틈은 전해액이 채운다. 업계는 이 넷을 묶어 4대 소재9라 부른다. 이 묶음을 케이스에 넣어 닫으면 셀이 된다. 케이스 모양에 따라 원통형, 파우치형, 각형으로 나뉜다(IEA).
숫자로 보면
숫자 세 개로 산업의 크기와 쏠림을 본다.
1.2TWh는 큰 숫자다. TWh(테라와트시)10는 전기의 양을 재는 단위다. 2020년의 7배가 넘고, 2024년보다 30% 가까이 늘었다(IEA). 유럽 평균 전기 승용차 배터리(약 70kWh)로 환산하면 약 1,700만 대 분량이다(단순 환산, 트럭·버스 포함 총량 기준).
두 번째 숫자는 돈의 쏠림이다. NMC 배터리는 셀을 만드는 비용의 40~50%가 양극재 한 가지에서 나온다. LFP 배터리도 25~30%로 양극재가 가장 큰 몫이다(IEA). NMC 기준으로는 셀 값의 절반 가까이를 가루 한 가지가 정한다는 뜻이다.
세 번째 숫자는 장소의 쏠림이다. 2025년 말 세계 리튬이온 배터리 생산능력의 80% 이상이 중국에 있다. 유럽연합과 미국은 각각 6~7%다(IEA). 생산능력을 10으로 나누면 8 이상이 한 나라에 있다는 뜻이다.
| 층 | 만드는 것 | 빵집 거리 비유 | 대표 숫자 |
|---|---|---|---|
| 소재 | 양극재·음극재·분리막·전해액·금속박 | 밀가루 공장 | 양극재가 NMC 셀 생산비의 40~50%(IEA) |
| 설비 | 믹서·코터·롤프레스·조립기·화성 설비 | 오븐 공장 | 10GWh 셀 공장 설비 약 2.8억~5.1억 유로(PEM·VDMA 공정별 범위 합산) |
| 셀 | 전극 제조·조립·첫 충전을 마친 셀 | 빵집 | 2025년 전기차용 1.2TWh(IEA) |
| 팩·ESS | 전기차용 팩, 전력 저장 장치 | 선물세트 가게 | 2025년 배터리 사용의 70% 이상이 전기차(IEA) |
표의 설비 칸 숫자는 필자가 공정별 투자 범위를 더한 값이다. 기계와 장비만 더했고 건물값은 넣지 않았다. PEM·VDMA는 이 범위를 연 10GWh, 파우치 셀 약 3,000만 개 규모 공장을 가정해 제시했다. 다음 절에서 공정마다 나눠 본다.
공장 지도에서 위치
믹싱 → 코팅 → 프레스 → 슬리팅 → 조립 → 화성 → 물류
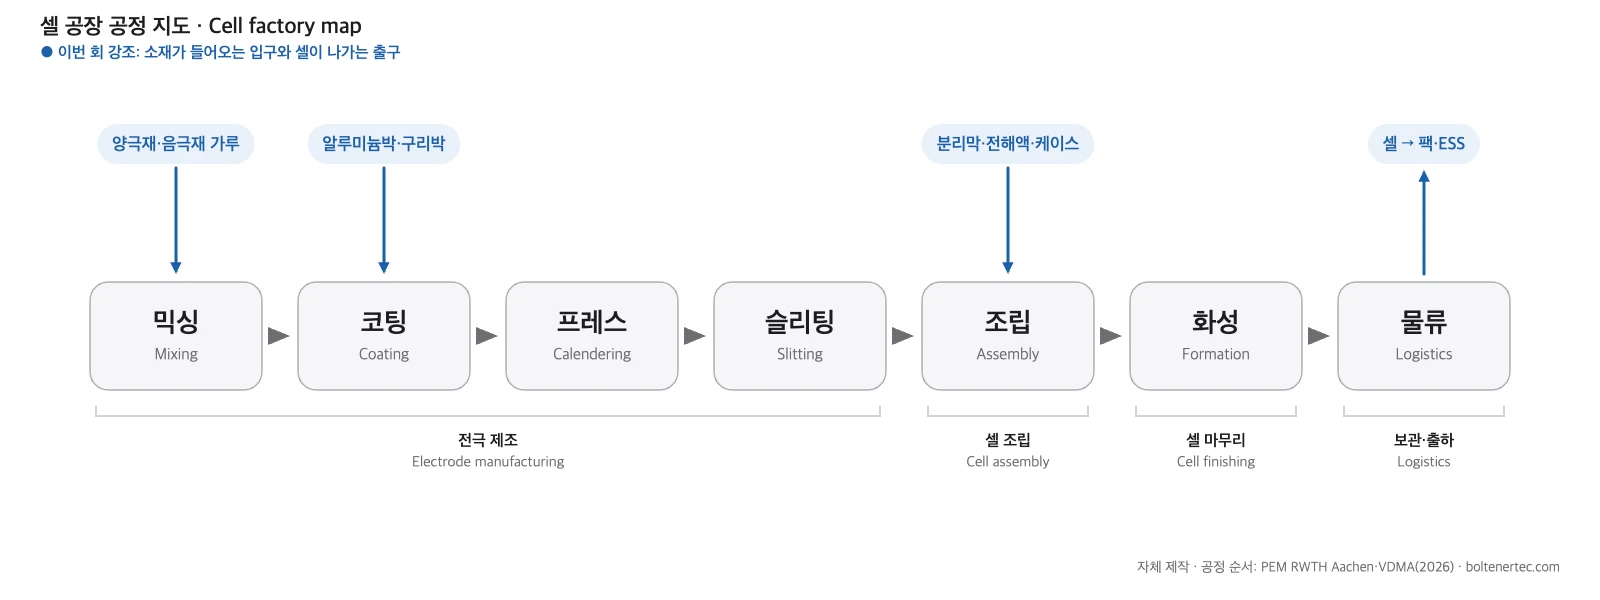
셀 공장 안은 크게 세 구역이다. 전극을 만드는 구역, 셀을 조립하는 구역, 첫 충전과 검사로 셀을 마무리하는 구역이다(PEM·VDMA). 소재는 공정마다 다른 입구로 들어온다. 가루는 믹싱으로, 금속박은 코팅으로, 분리막과 전해액은 조립으로 간다.
지도는 한 방향으로만 흐른다. 독일 아헨공대 PEM 연구소와 독일기계공업협회(VDMA)의 안내서는 코팅층에 들어간 이물질을 뒤 공정의 청소로 없앨 수 없다고 적는다. 그래서 전극 공정을 클린룸에서 한다. 앞에서 생긴 흠은 뒤에서 되돌리기 어렵다는 뜻이다.
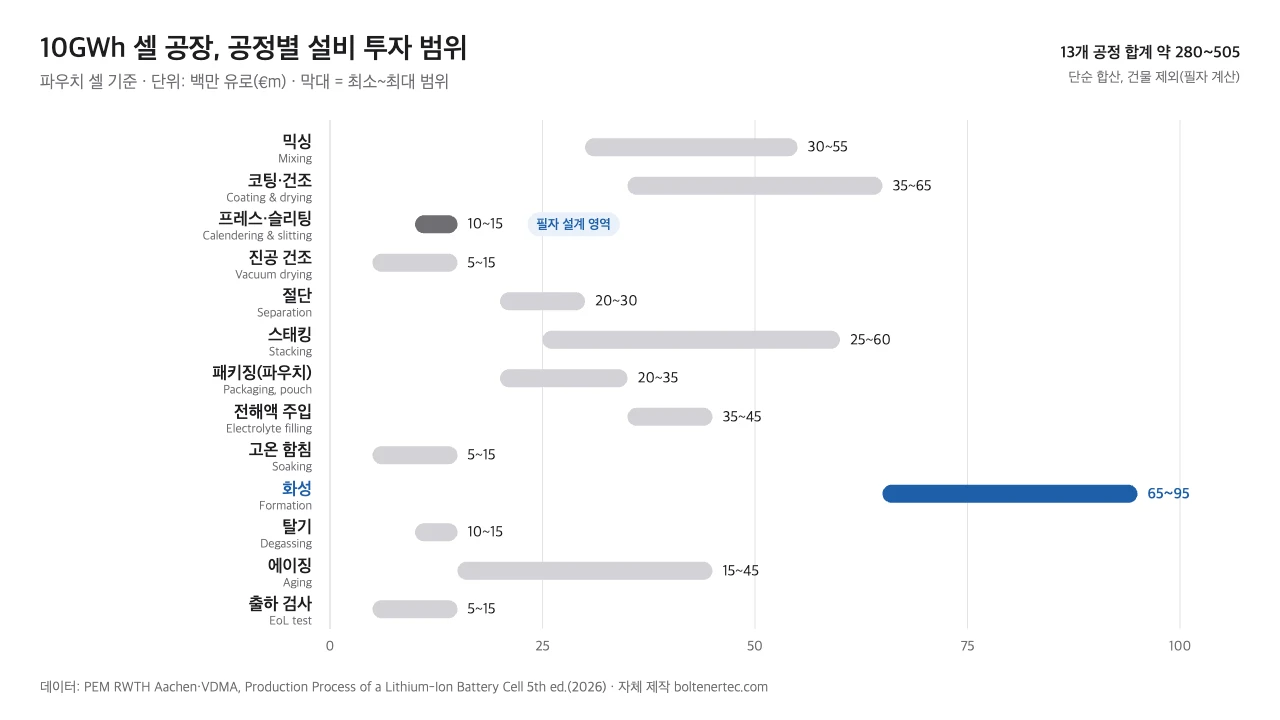
기계값도 공정마다 다르다. 그림 4의 막대 하나가 한 공정의 투자 범위다. 가장 오른쪽에 놓인 막대가 화성이다. 6,500만~9,500만 유로로, 전극을 한 장씩 쌓는 스태킹(2,500만~6,000만 유로)보다 크다(PEM·VDMA).
필자는 그 이유를 시간에서 찾는다. 셀 한 개가 최대 15시간 동안 충전 선반에 머물고, 이 공장은 한 해 약 3,000만 개를 만든다(PEM·VDMA). 오래 머무는 셀이 많을수록 선반도 많이 필요하다. 화성 조건은 셀 제조사마다 다르고, 화성은 셀 제조사의 고유 노하우로 꼽힌다(PEM·VDMA).
열세 개 공정의 범위를 모두 더하면 약 2억 8,000만~5억 500만 유로다(단순 합산, 파우치 셀 기준). 화성 한 칸이 그중 약 5분의 1을 차지한다. 공장 지도에서 가장 큰 방은 조립 로봇이 아니라 충전 선반이라는 뜻이다.
설계자의 눈으로 보면
필자는 2005년부터 롤투롤(Roll-to-Roll)11 설비를 설계해 왔다. 주 무대는 전극을 눌러 펴는 롤프레스와 길게 자르는 슬리터, 그리고 그 안에서 도는 롤이다. 롤 가운데의 볼록한 정도를 운전 중에 유압으로 바꾸는 Variable Crown Roll도 설계 대상이다.
설비는 주문서 한 장으로 공장에 들어가지 않는다. 설계와 제작을 마치고 FAT(Factory Acceptance Test)12를 통과해야 출하된다. 필자의 설계팀은 이 순서를 8개월 단위로 돌린다. 그래서 설계자에게 공장 증설 소식은 결과가 아니라 일정의 시작이다.
— Boltenertec, 2005년부터 R2R 설비 설계
필자가 맡는 칸을 그림 4에서 찾으면 프레스·슬리팅이다. 투자 범위는 1,000만~1,500만 유로로 공정 가운데 작은 편이다(PEM·VDMA). 그러나 이 칸이 전극의 두께와 폭을 정한다. 같은 자료는 슬리팅 폭의 허용 오차를 ±150~±250µm, 즉 ±0.15~±0.25mm로 적는다.
PEM·VDMA의 공정 순서에서 프레스 뒤에는 전극 두께를 다시 맞추는 공정이 없다. 작은 칸에서 생긴 오차가 화성과 출하 검사까지 따라간다는 뜻이다. 롤이 누르는 힘을 받아 가운데가 처지면, 그 처짐이 폭 방향 두께 차이로 남는다. 필자가 설비값보다 롤의 강성과 조립 오차부터 따지는 이유다.
흔한 오해
공장을 다 지으면 다음 날부터 이름표에 적힌 만큼 셀을 만든다.
새 셀 공장은 가동 초기 몇 년 동안 불량률 15~30%가 흔하다. 5년 뒤에도 약 10%다(Fraunhofer FFB).
새로 문을 연 식당 주방과 같다. 첫 몇 주는 음식이 늦게 나오고 되돌아오는 접시가 많다. 손발이 맞아야 속도가 붙고 되돌아오는 접시도 줄어든다.
비유의 한계: 식당은 몇 주면 손발이 맞지만 셀 공장은 몇 년 단위로 끌어올린다. 되돌아온 셀은 다시 데워 낼 수 없고, 재활용 원료로 간다. IEA는 지금의 배터리 재활용이 주로 이런 생산 스크랩에 기대고 있다고 본다.
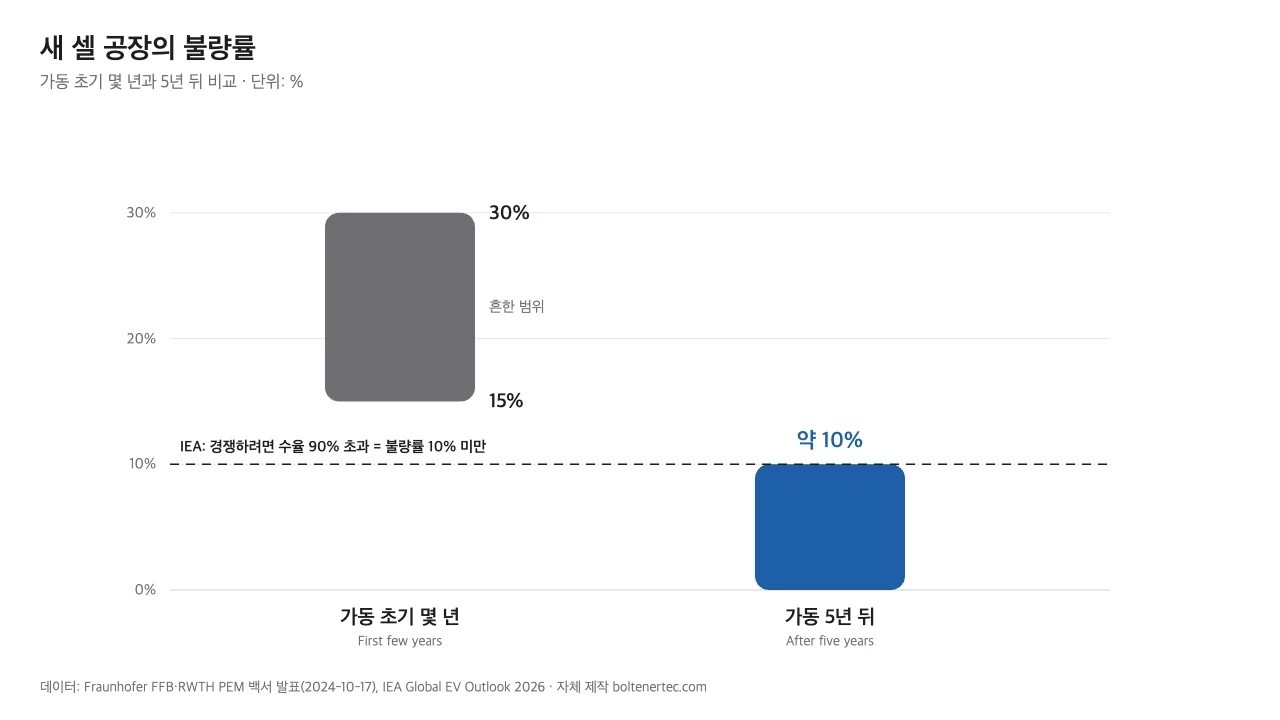
공장 이름표의 숫자를 명목 생산능력(Nameplate Capacity)13이라 한다. 설비가 계획대로 모두 돌 때의 최대치다. 가동을 시작해 이 숫자에 다가가는 기간을 램프업(Ramp-up)14이라 부른다. 공장 발표에 나오는 GWh는 대개 명목 생산능력이다.
IEA는 대부분의 공장이 명목 생산량 근처에 이르기까지 가동 후 5년 넘게 걸릴 수 있다고 본다. 경쟁하려면 평균 수율이 90%를 넘어야 한다는 것도 IEA의 판단이다. 5년 뒤 불량률 약 10%는 그 문턱에 겨우 닿는 값이다.
왜 이렇게 오래 걸릴까. 독일 프라운호퍼 배터리셀생산연구소(Fraunhofer FFB)는 두 가지를 든다. 제품과 공정의 불확실성, 그리고 복잡한 셀 생산을 다룰 숙련 인력의 부족이다. IEA는 문제를 빨리 잡아 줄 인력과 설비 제작사가 가까이 있는지도 속도를 가른다고 본다.
누구에게 어떤 의미인가
층마다 다루는 대상이 다르다. 설비 층의 기구설계에서 필자는 AutoCAD, Autodesk Inventor, 맥클릭(MechClick)으로 도면을 그린다. 반복 작업은 AutoLISP 스크립트로 줄이고, 계산 도구는 Python(PySide6, Tkinter)으로 직접 만든다.
뉴스에 GWh가 나오면 전기차 대수로 바꿔 읽는다. 1GWh를 유럽 평균 전기 승용차 배터리 약 70kWh로 나누면 약 1만 4,000대분이다(단순 환산). 숫자가 손에 잡히면 기사가 쉬워진다.
뉴스를 ‘짓는 이야기’와 ‘돌리는 이야기’로 나눠 읽는다. 공장 착공과 증설은 설비 층에 먼저 닿는다. 가동과 출하는 소재 층에 이어서 닿는다. 이름표 용량과 실제 생산량을 구분하는 것도 같은 습관이다.
엔지니어를 위한 한 걸음 더
명목 용량과 양품 생산량의 관계는 곱셈 한 줄로 정리된다.
$$E_{good} = E_{nom} \times U \times (1 – s)$$
$E_{nom}$은 명목 생산능력(GWh/년), $E_{good}$은 양품 생산량(GWh/년)이다. $U$는 가동률, $s$는 불량률이며 둘 다 0~1 사이의 무차원 비율이다.
$U = 1.0$을 가정한다(가정값, 현장 계측 후 재확인 요망). 그러면 10GWh 라인은 $s = 0.30$에서 7.0GWh, $s = 0.10$에서 9.0GWh의 양품을 낸다. 같은 설비에서 2.0GWh 차이가 불량률 하나로 갈린다는 뜻이다.
더 읽기: 캘린더 롤 프레스 라인압 계산과 크라운 설계 여유 · 슬리터 나이프 클리어런스, 버 높이 규격화 · 가압 지그 압력 편차, 판 강성이 지배한다
어느 독자든 첫 질문은 같다. 이 소식이 지도의 어느 칸에 떨어지는가. 소재 칸인지, 설비 칸인지, 셀이나 팩·ESS 칸인지부터 정하면 된다. 칸을 찾으면 뉴스 속 숫자가 공장의 크기인지, 실제 생산인지, 돈의 흐름인지 읽힌다.
기억할 네 가지
- 재료는 소재 → 셀 → 팩·ESS로 흐르고, 설비는 셀 공장을 짓는 도구를 댄다.
- NMC 셀 생산비의 40~50%는 양극재 한 가지다(IEA).
- 셀 공장 설비에서 투자액이 가장 큰 칸은 화성이다. 10GWh 기준 6,500만~9,500만 유로다(PEM·VDMA).
- 새 공장의 불량률은 초기 15~30%, 5년 뒤에도 약 10%다(Fraunhofer FFB).
다음 회차부터 이 지도의 공정을 앞에서부터 한 칸씩 확대해 본다. 칸마다 기계가 무엇을 하는지, 설계자는 무엇부터 보는지를 같은 형식으로 정리한다. 이번 회의 지도는 그때마다 길잡이로 다시 쓴다.
용어 풀이
- 이차전지(Secondary Battery): 충전해서 여러 번 다시 쓰는 전지. 전기차와 휴대폰에 쓰는 리튬이온 배터리가 여기에 속한다. ↩
- 밸류체인(Value Chain): 원료가 완제품이 되기까지 단계마다 가치가 더해지는 순서. 우리말로 가치사슬이라 한다. ↩
- 셀(Cell): 전기를 담았다가 내놓는 가장 작은 배터리 단위. 여러 개를 묶어 완제품을 만든다. ↩
- 팩(Pack)·ESS(Energy Storage System): 팩은 셀을 묶어 전기차에 넣는 완제품이다. ESS는 전기를 저장했다가 필요할 때 내보내는 전력 저장 장치다. ↩
- 양극재(Cathode Active Material): 양극판에 바르는 가루 재료. 셀 생산비에서 가장 큰 몫을 차지한다(IEA). ↩
- NMC·LFP: 양극재의 대표 종류 두 가지. NMC는 니켈·망간·코발트 계열, LFP는 리튬인산철 계열이다. ↩
- 화성(Formation): 조립을 마친 셀에 처음으로 충전과 방전을 해 쓸 수 있는 상태로 만드는 공정. ↩
- 불량률(Scrap Rate)·수율(Yield): 불량률은 만든 셀 가운데 팔 수 없는 셀의 비율이다. 수율은 반대로 팔 수 있는 셀의 비율이다. ↩
- 4대 소재: 양극재, 음극재(음극판에 바르는 가루), 분리막(두 전극이 닿지 않게 막는 얇은 막), 전해액(전극 사이를 채우는 액체)을 묶어 부르는 말. ↩
- TWh·GWh: 전기의 양을 재는 단위. 1TWh는 1,000GWh이고, 1GWh는 100만kWh다. ↩
- 롤투롤(Roll-to-Roll, R2R): 롤에 감긴 얇은 띠를 풀어 가공한 뒤 다시 감는 연속 생산 방식. ↩
- FAT(Factory Acceptance Test): 설비를 출하하기 전에 제작사 공장에서 성능을 시험하고 검수하는 절차. ↩
- 명목 생산능력(Nameplate Capacity): 설비가 계획대로 모두 돌 때 만들 수 있는 최대량. 실제 생산량은 가동률과 수율만큼 줄어든다. ↩
- 램프업(Ramp-up): 공장이 가동을 시작한 뒤 목표 생산량과 목표 수율까지 끌어올리는 기간. ↩
출처
- IEA(국제에너지기구), Global EV Outlook 2026, 6장 Electric vehicle batteries, 2026-05-20, CC BY 4.0. https://www.iea.org/reports/global-ev-outlook-2026/electric-vehicle-batteries
- PEM of RWTH Aachen University·VDMA, Production Process of a Lithium-Ion Battery Cell, 5th edition, 2026-02, ISBN 978-3-947920-71-6. VDMA 다운로드(PDF)
- Fraunhofer FFB, Experts Develop Criteria for Successful Gigafactory Ramp-up(백서 Mastering Ramp-up of Battery Production 발표), 2024-10-17. https://www.ffb.fraunhofer.de/en/press/news/the-ramp-up-of-a-gigafactory-in-battery-cell-production.html
- 필자 계산: 1.2TWh÷70kWh와 1GWh÷70kWh 환산, PEM·VDMA 공정별 설비 투자 범위 합산(파우치 셀 13개 공정, 건물 제외), 양품 생산량 예시.
이 글은 산업·기술 이해를 돕기 위한 정보이며 특정 종목의 매수·매도 권유가 아니다.