와인더(Winder)는 코팅과 프레스를 마친 긴 전극 띠를 일정한 힘으로 당기면서 롤 하나로 다시 감아 내는 설비다.
감는 동안 롤은 계속 달라진다
활물질을 바르고 말린 전극 띠는 코터(Coater)4의 끝에서 감기고, 롤프레스(Roll press)5를 지난 뒤에도 감긴다. 감는 일을 맡은 설비가 와인더이고, 반대로 풀어 주는 설비는 언와인더(Unwinder)라 부른다. 두 설비는 한 라인의 양 끝에 서서 띠가 끊기지 않고 흐르게 한다.
감는 일은 실패에 실을 감는 모습으로 떠올리기 쉽다. 전극 띠는 실과 다르다. 얇은 금속박 위에 가루 재료를 발라 놓은 것이어서 너무 세게 당기면 늘어나거나 찢어진다. 너무 느슨하게 당기면 롤의 옆면이 흐트러진다. 알맞은 힘의 폭이 좁아서 와인더는 롤이 커지는 내내 힘을 계속 맞춰야 한다. 그 일을 모터와 센서가 나눠 맡는다.
두루마리 휴지를 감는 일과 같다. 맨 처음 심지 둘레는 짧고 다 감긴 둘레는 길다. 같은 힘으로 당기며 감는데도, 롤이 커질수록 손목이 받는 부담은 늘어난다.
휴지는 느슨하게 감겨도 형태가 유지되지만, 전극 롤은 안쪽 층이 눌리거나 옆으로 밀릴 수 있어 감는 힘을 단계마다 따로 정한다.
풀어 주는 쪽은 거꾸로 움직인다. 언와인더에서는 롤이 줄어들수록 같은 장력에 필요한 토크가 작아지고, 축은 점점 빨리 돈다. 감는 쪽의 계산을 뒤집어 읽으면 풀어 주는 쪽의 계산이 된다.
롤 한가운데의 심지를 코어(Core)6라 부른다. 감기 시작할 때 롤은 코어 굵기와 같다. 띠가 한 겹 감길 때마다 지름은 겹 두께의 두 배만큼 커진다. 한 겹의 변화는 눈에 보이지 않지만, 이 글의 가정값으로는 약 2,600겹이 쌓인 끝에 지름이 코어의 7.9배가 된다.
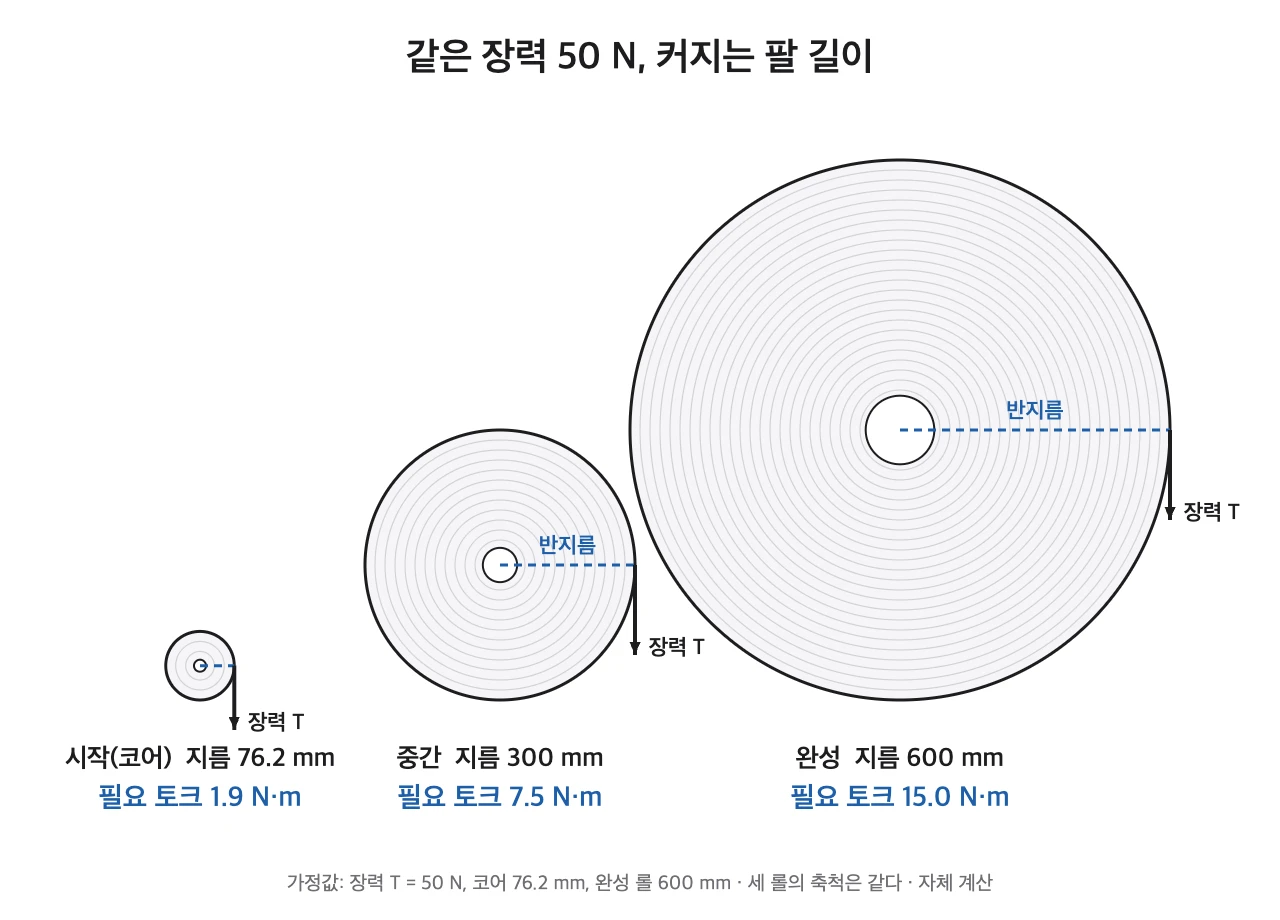
토크는 힘에 거리를 곱한 값이다. 장력이 띠를 당기는 힘이고 그 힘이 걸리는 자리는 롤의 겉면이어서, 곱할 거리는 롤 반지름이 된다. 반지름이 커지면 같은 장력을 내려고 회전축이 받는 토크도 같은 비율로 커진다. 코어 근처에서 1.9 N·m였던 값이 롤이 커지는 사이 계속 올라가는 이유다.
숫자로 보면 더 극단적이다
계산에 쓴 값부터 밝힌다. 코어 바깥지름은 76.2 mm, 다 감긴 롤 지름은 600 mm로 잡았다. 전극 총두께 0.100 mm, 장력 50 N, 라인 속도 100 m/min도 같은 방식으로 정했다. 모두 필자가 설명을 위해 정한 가정값이다. 특정 설비의 사양이 아니며, 실제 값은 현장 계측 후 재확인이 필요하다.
띠 길이 2.78 km는 100 m/min로 달릴 때 롤 하나를 다 감는 데 약 27.8분이 걸린다는 뜻이다. 토크 7.9배는 모터 용량을 코어 상태가 아니라 다 감긴 상태 기준으로 골라야 한다는 신호다. 83 W가 그대로라는 점은 감을수록 회전이 그만큼 느려진다는 사실로 이어진다.
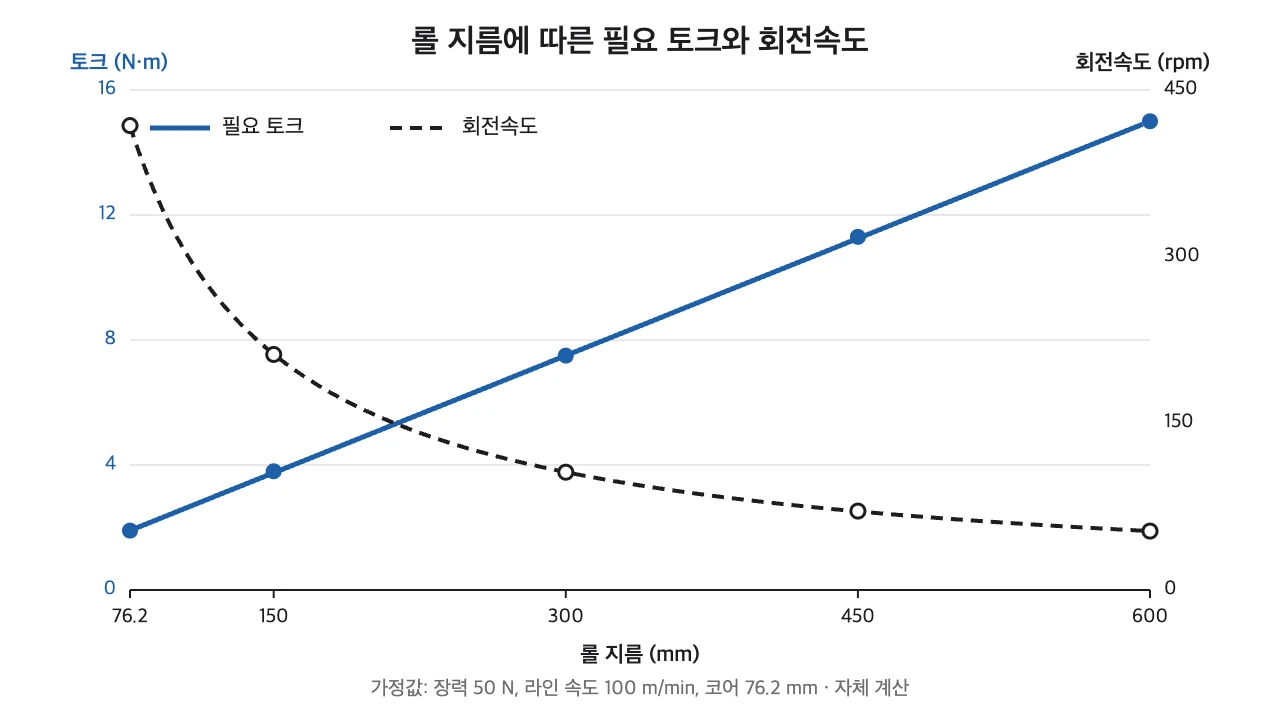
그림 2는 지름이 커지는 동안 필요한 토크와 회전속도가 어떻게 달라지는지를 한 장에 겹쳐 그린 것이다. 토크는 직선으로 올라가고 회전속도는 반비례 곡선으로 내려간다. 두 선이 만드는 X자가 와인더 모터의 사용 조건이다.
| 롤 지름(mm) | 누적 띠 길이(m) | 전체 대비(%) | 필요 토크(N·m) | 회전속도(rpm) |
|---|---|---|---|---|
| 76.2(코어) | 0 | 0.0 | 1.9 | 418 |
| 150 | 131 | 4.7 | 3.8 | 212 |
| 300 | 661 | 23.8 | 7.5 | 106 |
| 450 | 1,545 | 55.5 | 11.3 | 71 |
| 600 | 2,782 | 100.0 | 15.0 | 53 |
회전속도 칸에서는 반대 방향의 변화가 보인다. 같은 100 m/min로 달리는데 코어 근처에서는 축이 분당 418번 돌고, 다 감겼을 때는 53번 돈다. 롤을 새로 갈아 끼운 직후에 축이 가장 빨리 도는 셈이다. 그래서 코어와 척의 동심이 어긋나 있으면, 회전이 빠른 시작 단계에서 그 영향이 가장 먼저 드러나는 구조다. 롤이 커지면 질량은 늘고 회전은 느려지므로, 같은 설비에서도 단계마다 신경 쓸 곳이 다르다.
지름과 길이의 어긋남은 300 mm 줄에서 가장 잘 보인다. 지름이 절반에 이른 롤에는 띠가 전체의 약 4분의 1만 감겨 있다. 나머지 4분의 3은 지름 300 mm에서 600 mm까지의 바깥 구간에서 감긴다. 토크는 지름에 비례해 늘고 길이는 지름의 제곱에 가깝게 늘어서 두 열의 증가 속도가 다르다. 150 mm 줄에서 300 mm 줄로 가면 토크는 3.8에서 7.5 N·m로 약 두 배가 되고, 길이는 131 m에서 661 m로 약 5배가 된다.
롤이 절반 크기까지 감겼으면 띠도 절반쯤 감긴 것이다.
지름이 절반일 때 감긴 길이는 전체의 약 23.8%다. 길이는 지름의 제곱에 가깝게 늘기 때문이다.
지름이 두 배가 되면 단면적은 네 배가 된다. 코어가 차지하는 면적을 빼면 정확히 네 배는 아니어서 표의 값이 23.8%로 나온다. 롤이 반쯤 커졌으니 반쯤 감았다고 어림하면 남은 시간을 크게 잘못 짚는다. 가정값에서는 지름 300 mm에 닿기까지 약 6.6분이 걸리고, 나머지 구간에 약 21.2분이 걸린다.
설계자가 도면에서 먼저 찾는 숫자
와인더 도면을 열면 필자는 모터 용량표보다 코어 지름과 최대 롤 지름부터 찾는다. 토크는 이 두 숫자의 비율로 정해진다. 코어 상태만 보고 모터를 고르면 가정값 기준으로 마지막에 7.9배의 토크가 필요해진다. 필자가 이 두 숫자를 먼저 보는 이유다.
Boltenertec, 2005년부터 R2R 설비 설계
이 판단은 롤프레스, 슬리터, 코터처럼 띠를 다루는 설비를 설계해 온 경험에서 나온 것이다. 설비 구성은 달라도 띠를 풀고 감는 구간의 토크는 같은 식으로 계산한다.
장력의 값에서 한 가지를 더 짚어야 한다. 같은 장력으로 계속 감으면 바깥층이 안쪽층을 누르는 힘이 쌓인다. 이를 줄이려고 롤이 커질수록 장력을 조금씩 낮추는 방식, 테이퍼 장력(Taper tension)7을 쓰는 현장이 있다. 낮추는 비율은 소재와 두께, 롤 크기에 따라 달라지며 공개 자료로 확인한 값이 없다. 이 글은 수치를 두지 않았다. 현장 계측 후 재확인이 필요한 항목이다.
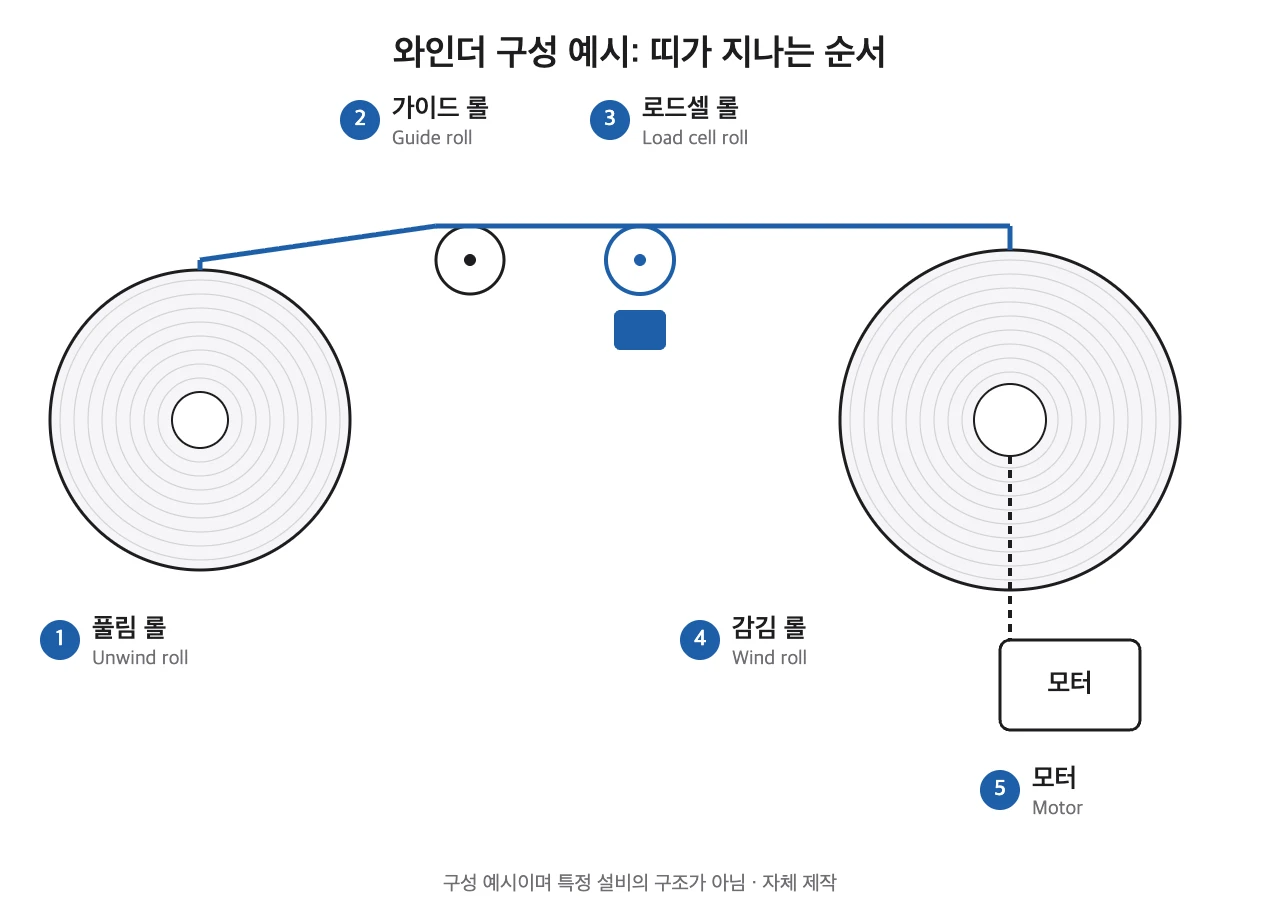
장력은 눈에 보이지 않아서 센서가 읽는다. 로드셀(Load cell)8이 띠가 누르는 힘을 전기 신호로 바꾸고, 그 값이 모터 토크를 조정하는 기준이 된다. 제어 방식 자체는 이 글의 범위 밖이어서 별도 검토가 필요하다. 기구 쪽에서 챙길 일은 센서가 읽는 롤의 정렬과 롤 자체의 회전 저항을 작게 만드는 것이다.
코어 지름을 76.2 mm에서 152.4 mm로 바꾼다고 가정해 보자. 지름 비율은 7.9에서 3.9로 줄어든다. 코어 근처의 토크는 1.9 N·m에서 3.8 N·m로 올라 토크의 폭이 좁아진다. 같은 600 mm 롤에 감기는 길이는 2.78 km에서 2.65 km로 약 5% 줄어든다. 코어 지름 하나가 토크의 폭과 롤 길이를 동시에 움직인다는 뜻이다. 실제 코어 규격은 라인과 고객 사양이 정한다.
롤을 다 감고 새 코어로 바꾸는 순간도 설계 대상이다. 2.78 km짜리 롤이 다 감길 때까지 약 28분이 걸리는 가정이면, 교체 동작이 길어질수록 라인이 서 있거나 띠를 따로 받아 둘 장치가 필요해진다. 교체 방식은 설비마다 달라서 이 글은 방식을 고르지 않는다. 필자는 교체 시간을 도면 단계에서 숫자로 적어 둔다. 롤을 빼내고 새 코어를 넣는 공간은 배치가 확정된 뒤에는 늘리기 어렵기 때문이다.
와인더는 감기는 띠와 롤 사이에 손이 끼이기 쉬운 설비다. 산업안전보건법의 끼임 방지 기준에 맞춘 덮개와 비상정지는 도면의 첫 단계에서 그려 넣고, 롤 교체 동선은 그 뒤에 맞춘다. 순서가 뒤바뀌면 덮개 자리와 정비 동선이 부딪혀 나중에 고치기 어렵다.
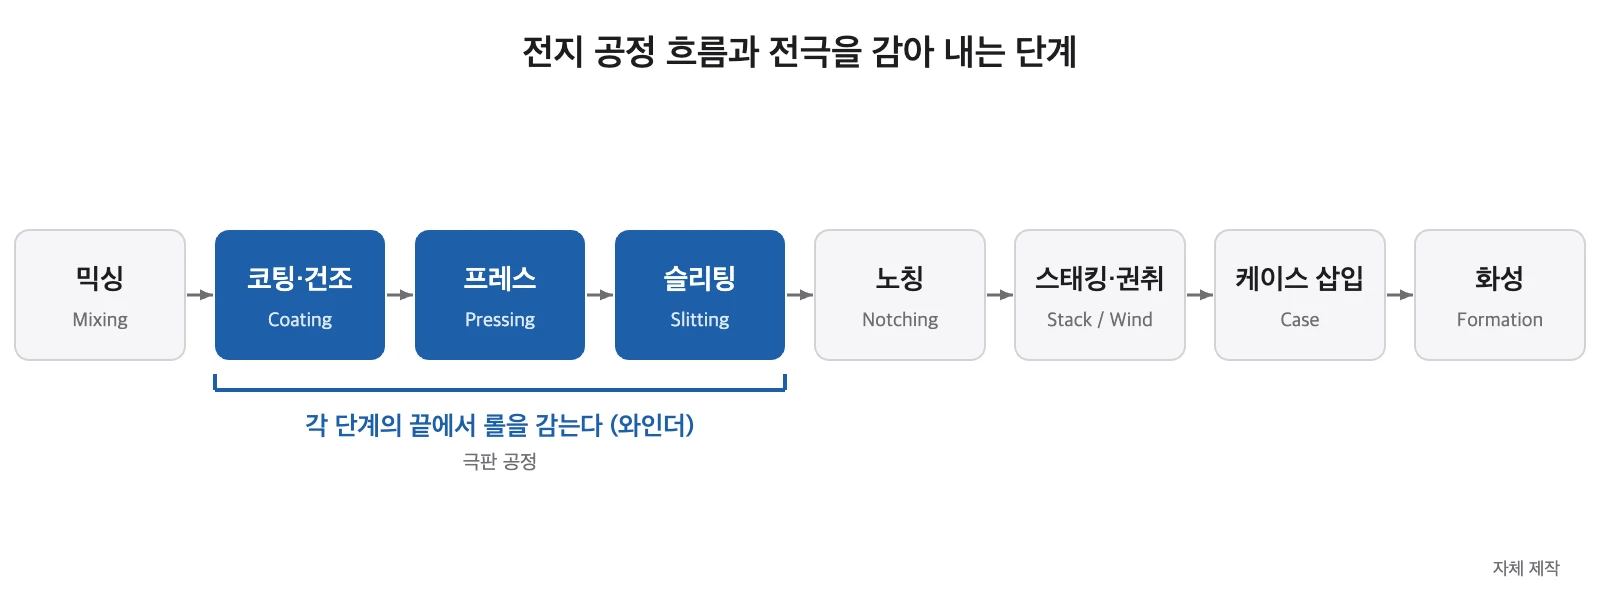
전극 공정에서는 감고 푸는 지점이 줄줄이 이어진다. 롤은 코터 끝, 프레스 끝, 슬리터 끝에서 한 번씩 만들어지고 단계마다 같은 계산이 되풀이된다. 파랗게 칠한 그림 4의 구간이 그 자리다.
취업을 준비한다면 이 계산이 와인더 설계 직무에서 쓰이는 기본 계산이라는 점을 기억해 두면 된다. 설계에는 AutoCAD와 Autodesk Inventor를 쓴다. 이런 엔지니어링 계산은 Python으로 만든 계산 도구로 맞춰 본다. 지름과 두께만 알면 길이와 토크가 나오므로, 표를 직접 만들어 보는 연습이 면접에서 설명할 재료가 된다. 처음 관심을 가진 사람이라면 위 표의 가운데 줄 하나만 이해해도 충분하다.
엔지니어를 위한 한 걸음 더
전극 띠 길이 $L$은 감긴 층의 단면적을 띠 두께로 나눈 값이다.
$$L=\frac{\pi\,(D^{2}-d^{2})}{4\,t}$$$L$: 띠 길이(mm), $D$: 롤 바깥지름(mm), $d$: 코어 바깥지름(mm), $t$: 전극 총두께(mm).
$$M=\frac{T\cdot D}{2\times 10^{3}}$$$M$: 장력 유지 토크(N·m), $T$: 장력(N), $D$: 롤 바깥지름(mm). 가정값 $T=50$ N, $D=600$ mm에서 $M=15.0$ N·m다.
$$P=T\cdot v$$$P$: 일률(W), $T$: 장력(N), $v$: 띠 속도(m/s). 100 m/min은 1.667 m/s이므로 $P=83$ W다.
안전율은 두 값으로 나누어 확인했다. 안전율 1.5에서 요구 토크는 22.5 N·m, 안전율 2.0에서는 30.0 N·m다. 두 값 모두 필자의 가정이며 적용할 규격이나 사내 기준은 확인이 필요하다. 이 계산은 장력 유지 토크만 다뤘다. 가속 구간의 관성 토크와 베어링 마찰 토크를 더하기 전의 값이므로, 모터 선정에는 그대로 쓸 수 없다. 현장 계측 후 재확인이 필요하다.
가공성 측면에서 코어 척 끼움부와 축 베어링 자리는 한 번의 세팅에서 동축으로 가공하는 구성이 낫다. 대안으로 분할 조립식 축이 있지만 조립 공차가 쌓여 회전 흔들림이 늘어나므로 채택하지 않았다. 다른 대안인 표면 구동 방식은 접촉 롤이 겉면 속도를 정해 회전수 변화를 줄여 준다. 다만 코팅면에 접촉 하중이 걸리므로 이번 가정에서는 제외했다. 이 제외는 필자의 설계 판단이다.
와인더 설계는 지름 두 개에서 시작한다. 코어와 다 감긴 롤의 지름을 알면 길이도, 토크도, 감는 시간도 같은 식에서 나온다. 이 글의 표는 가정값으로 만들었으므로, 현장 값을 넣어 다시 계산해야 그 설비의 표가 된다.
용어 풀이
- 장력(Tension): 띠를 길이 방향으로 잡아당기는 힘. 단위는 N을 쓴다. ↩
- 토크(Torque): 축을 돌리려는 힘. 힘에 회전 중심까지의 거리를 곱해 구하며 단위는 N·m다. ↩
- 동력(Power): 단위 시간에 하는 일의 양. 힘에 속도를 곱해 구하며 단위는 W다. ↩
- 코터(Coater): 금속박 위에 활물질 반죽을 일정한 두께로 바르고 말리는 설비. ↩
- 롤프레스(Roll press): 코팅한 전극을 두 롤 사이로 통과시켜 두께와 밀도를 맞추는 설비. ↩
- 코어(Core): 롤 한가운데에 끼우는 원통형 심지. 전극 띠는 이 위에 감긴다. ↩
- 테이퍼 장력(Taper tension): 롤이 커질수록 감는 힘을 조금씩 낮추는 방식. 안쪽 층이 눌리는 것을 줄이려는 목적이다. ↩
- 로드셀(Load cell): 가해진 힘을 전기 신호로 바꾸어 읽는 센서. ↩
출처
- 자체 계산. 코어 바깥지름 76.2 mm, 롤 지름 600 mm, 전극 총두께 0.100 mm, 장력 50 N, 라인 속도 100 m/min은 모두 설명용 가정값이며 특정 설비의 사양이 아니다.
이 글은 산업·기술 이해를 돕기 위한 정보이며 특정 종목의 매수·매도 권유가 아니다.