롤프레스(Roll press)1는 코팅을 마친 전극을 위아래 두 롤 사이로 통과시켜 두께와 밀도를 맞추는 극판 공정 설비다. 이 누르기 공정을 캘린더링(Calendering)2이라 부른다.
- 롤프레스는 마른 전극 층을 눌러 가루 사이 빈틈을 줄인다. 상용 전극은 빈틈 비율, 곧 공극률(Porosity)3을 30% 안팎으로 맞춘다.
- 눌린 전극은 얇아지면서 흐르는 방향으로 길어진다. 한 측정에서 이 방향 늘음은 폭 방향의 최대 4배였다.
- 가장자리의 맨 금속박은 덜 늘어나 주름이 생긴다. 롤이 가운데에서 휘면 폭 방향 두께도 달라진다. 설계자는 이 두 가지를 롤과 프레임 강성으로 함께 다룬다.
전극을 누르면 얇아지기만 한다고 생각하기 쉽다. 밀대로 반죽을 밀어 본 사람은 반죽이 앞뒤로도 밀려 나간다는 것을 안다. 전극에서도 같은 일이 생긴다. 차이는 퍼질 방향이다. 전극은 폭 방향으로 거의 퍼지지 못하고, 늘어나는 양이 흐르는 방향으로 몰린다.
롤프레스는 전극 두께만 줄이는 설비다.
두께가 줄어든 만큼 전극은 길이 방향으로 늘어난다. 독일 KIT 연구진의 측정에서 흐르는 방향 늘음은 폭 방향의 최대 4배였다.
이 늘음이 말썽을 부리는 곳은 전극 가장자리다. 전극 띠의 양쪽 끝에는 활물질을 바르지 않은 금속박 띠가 남고, 업계는 이 부분을 무지부(Uncoated area)4라 부른다. 코팅된 가운데가 눌려 길어지는 동안 무지부는 거의 눌리지 않는다. 가운데는 길어지고 가장자리는 제자리에 머무니, 둘의 경계에서 금속박이 물결처럼 운다.
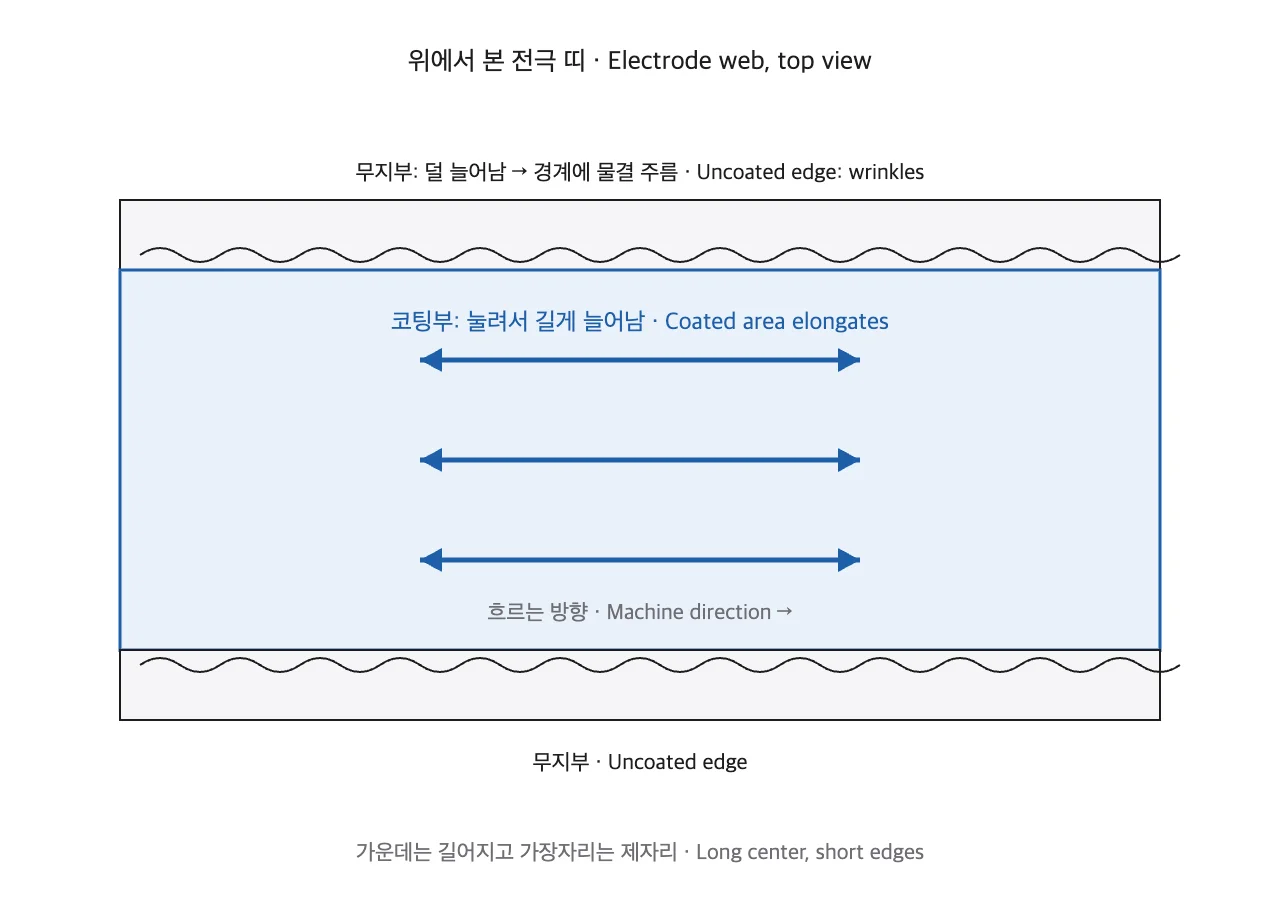
같은 논문은 코팅부가 늘어나 띠 전체가 칼날처럼 한쪽으로 휘는 현상도 적었다. 연구진은 이를 세이버(saber) 효과라 불렀다. 휜 전극은 다음 공정인 슬리팅(Slitting)5에서 칼날 위치와 어긋난다. 필자가 롤프레스 사양을 검토할 때 전극 길이 변화를 따로 한 줄 적어 두는 이유다.
두 롤 틈에서 전극에 일어나는 일
롤프레스를 가장 닮은 부엌 도구는 밀대보다 제면기다. 손잡이를 돌리면 마주 보는 두 롤러가 반죽을 물고 지나가고, 반죽은 롤러 틈만큼 얇아진다. 틈을 한 칸 좁혀 다시 넣으면 더 얇고 길어진다.
반죽은 전극, 두 롤러는 위아래 롤, 롤러 틈은 롤 간격(Roll gap)이다.
제면기 반죽은 혼자 움직이지만 전극의 가루 층은 얇은 금속박에 붙어 있다. 반죽처럼 고르게 퍼지지 못하고 앞에서 본 주름이 생긴다. 흐름도 다르다. 연구용 롤프레스조차 전극을 분당 최대 30 m로 멈춤 없이 보낸다.
업계 말로 바꾸면 이렇다. 코터에서 갓 나온 전극의 바닥은 금속박 집전체(Current collector)6다. 그 위에 활물질(Active material)7 가루 층이 말라붙어 있다. 가루 사이에는 빈 곳이 많다. 롤프레스는 이 층을 눌러 공극률을 목표 값까지 낮춘다. 입자끼리 닿는 면적과 박에 붙는 힘도 함께 오른다.
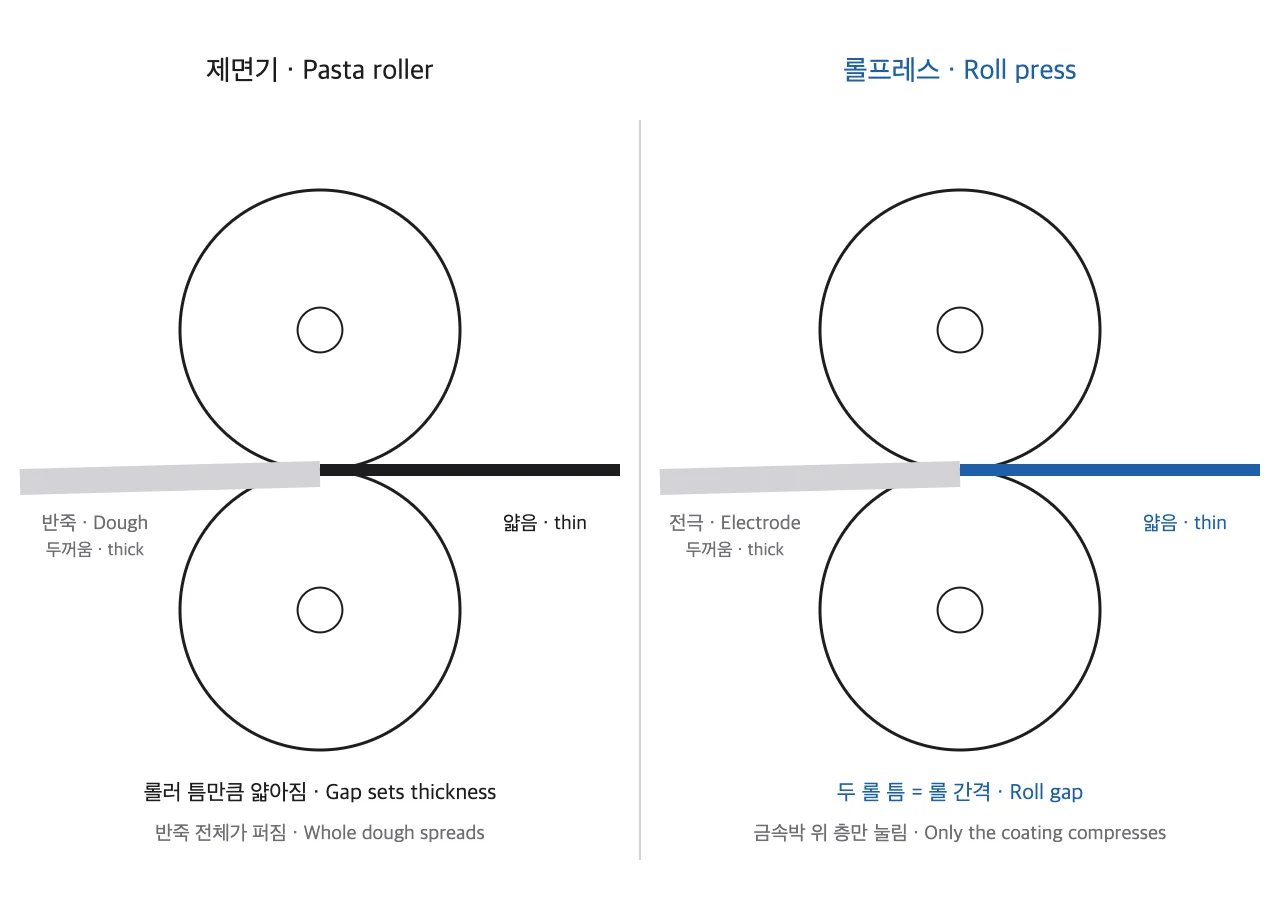
그림 오른쪽에서 롤이 전극을 누르는 힘은 보통 총 힘으로 말하지 않는다. 전극 폭 1 mm마다 몇 N이 걸리는지로 말하고, 이 값을 선하중(Line load)8이라 한다. 총 힘이 같아도 폭이 넓으면 1 mm에 걸리는 힘은 작아진다. 설비 사양서에서 필자가 총 힘보다 선하중 칸을 먼저 찾는 이유다.
실제 설비에는 롤 두 개만 있지 않다. 감긴 전극을 풀어 보내는 장치와 다시 감는 장치가 앞뒤에 붙는다. 롤 위쪽에는 롤을 밀어붙이는 유압 실린더가 있고, 그 힘은 베어링 하우징을 거쳐 프레임으로 돌아간다.
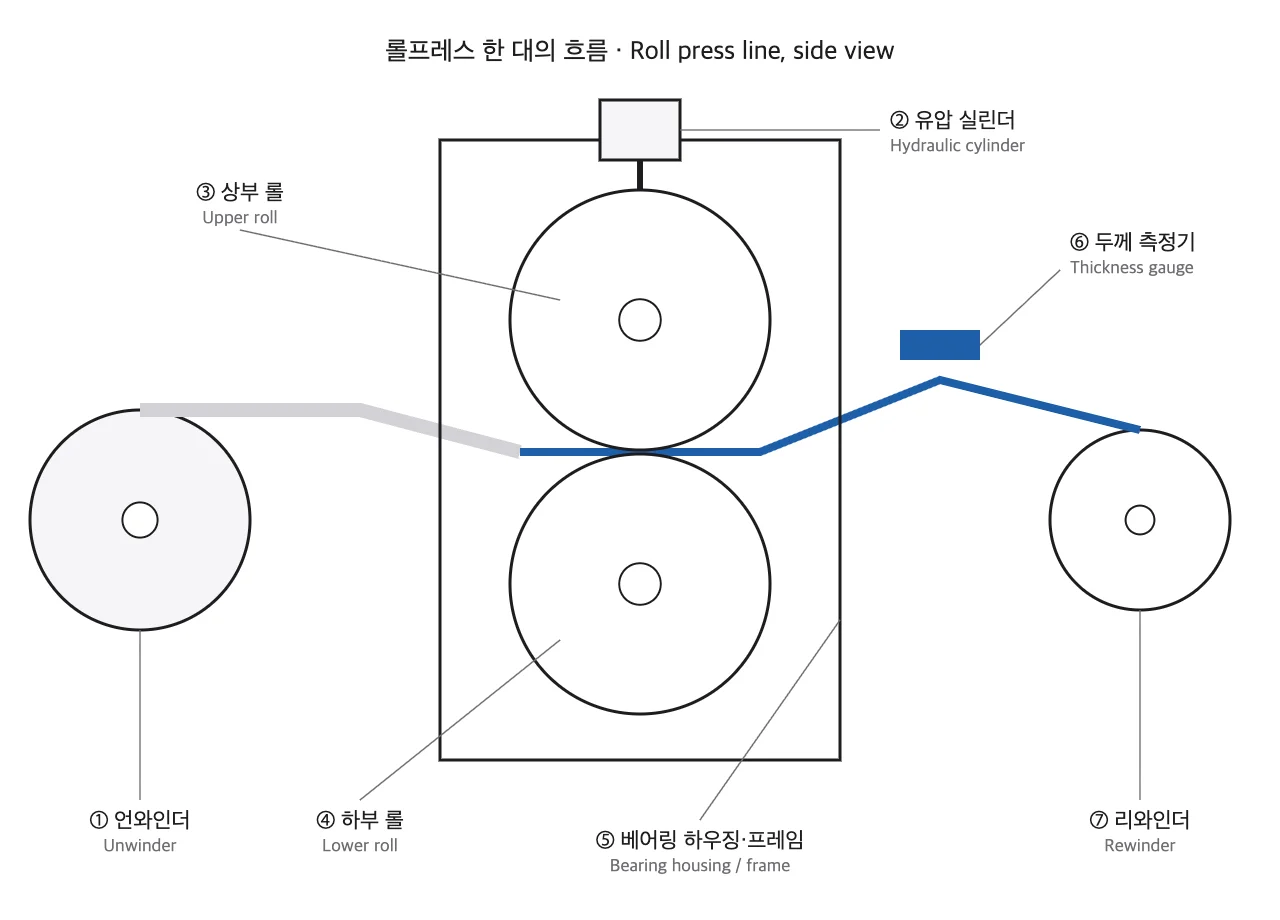
롤을 빠져나온 전극은 눌린 층이 조금 되살아난다. 스프링백(Spring-back)9이라 부르는 탄성 회복이다. 그래서 롤 간격은 목표 두께보다 좁게 잡는다. 두께 측정기도 롤 뒤에 둔다.
얼마나 세게, 얼마나 빽빽하게 누르나
독일 KIT의 연구용 롤프레스는 지름 700 mm, 폭 500 mm 롤을 쓴다. 지름이 폭보다 크다. 이 비율을 기억해 두면 뒤에 나올 롤 휨 이야기가 쉬워진다.
2,000 N/mm는 폭 1 mm 위에 약 204 kg을 올려놓은 힘이다. 폭 500 mm 전체로 치면 1,000 kN, 약 102 t이 롤 사이에 걸린다(1 kgf = 9.81 N 기준 자체 환산).
얼마나 눌렀는지는 압축률로 본다. 처음 두께에서 몇 %가 줄었는지를 나타낸 값이다. 같은 연구진은 양극과 음극을 각각 약하게, 강하게 눌러 비교했다.
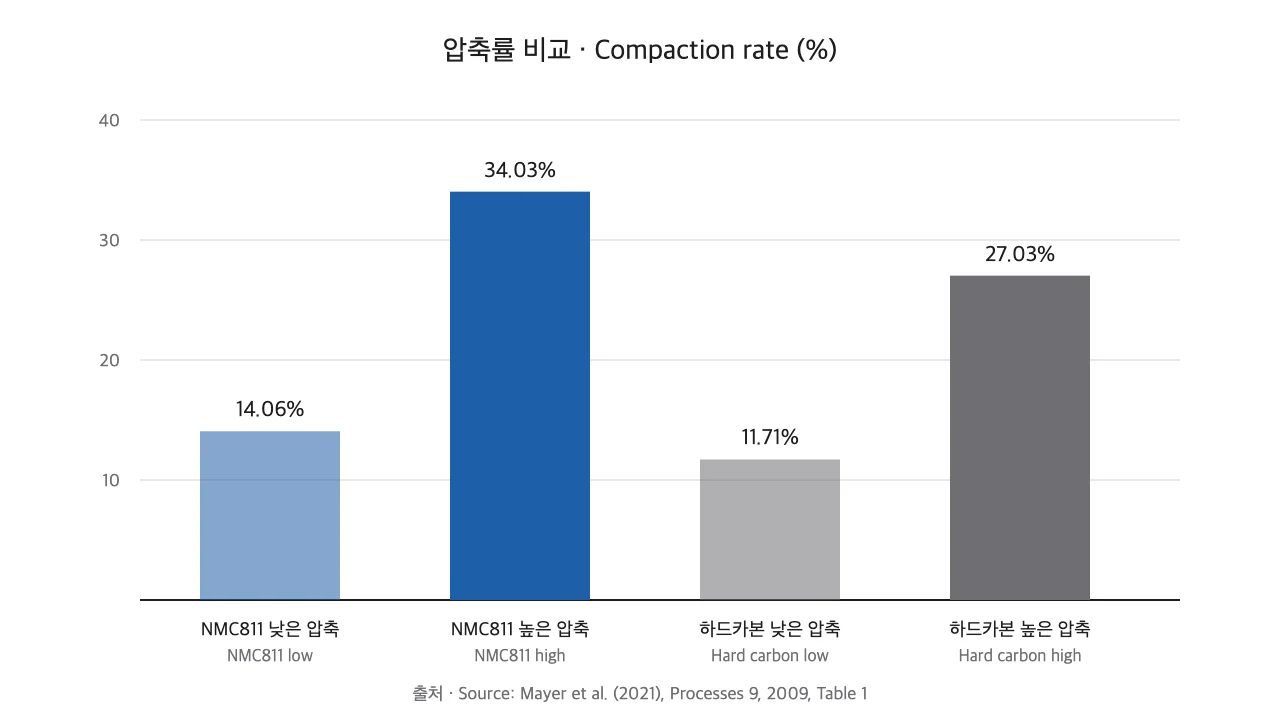
연구진이 최적으로 꼽은 양극 밀도 2.55 g/cm³는 압축률 14.06% 조건이었다. 34.03%까지 더 누른 쪽이 낫지 않았다는 얘기다. 압축률이 높을수록 주름의 진폭도 커졌다고 논문은 적었다. 그래서 필자는 선하중을 키우기 전에 폭 방향 선하중 편차부터 잡는다.
| 설계자가 정하는 값 | 바뀌는 것 | 공개 자료에 나온 경계 |
|---|---|---|
| 선하중 | 공극률, 밀도, 주름 크기 | 1,960 N/mm를 넘기자 도전재·바인더 영역이 크게 변형됐다는 보고가 있다(Chen 외 2.3절) |
| 롤 온도 | 전극 전도도 | 전도도는 주로 캘린더링 온도의 영향을 받는다는 보고가 있다(Chen 외 2.2절). KIT 설비는 롤을 90 °C까지 데운다 |
| 롤 지름·면장 | 롤 휨, 폭 방향 두께 차이 | 공개 수치 없음. 아래 현장 노트의 자체 계산 참고 |
| 롤 간격 | 최종 두께 | 스프링백 때문에 간격과 최종 두께가 같지 않다 |
표의 셋째 줄만 칸이 비어 있다. 롤 지름과 롤 길이의 관계는 공정 논문이 잘 다루지 않는다. 기계 설계 쪽에서 계산할 항목이다.
설계자가 롤프레스 도면에서 먼저 보는 곳
필자는 2005년부터 롤프레스, 슬리터 같은 R2R 설비를 설계해 왔다. 롤프레스 도면을 펼치면 롤 표면 마감보다 롤 지름과 베어링 사이 거리의 비율을 먼저 본다. 롤은 양 끝 베어링이 받치는 굵은 강철 봉이다. 가운데를 누르면 봉은 아주 조금이라도 활처럼 휜다.
재료역학의 보 공식에서 휨은 받침 사이 거리의 네제곱에 비례하고 지름의 네제곱에 반비례한다. 지름과 선하중을 그대로 두고 베어링 사이 거리만 2배로 늘리면 굽힘 처짐은 16배가 된다.
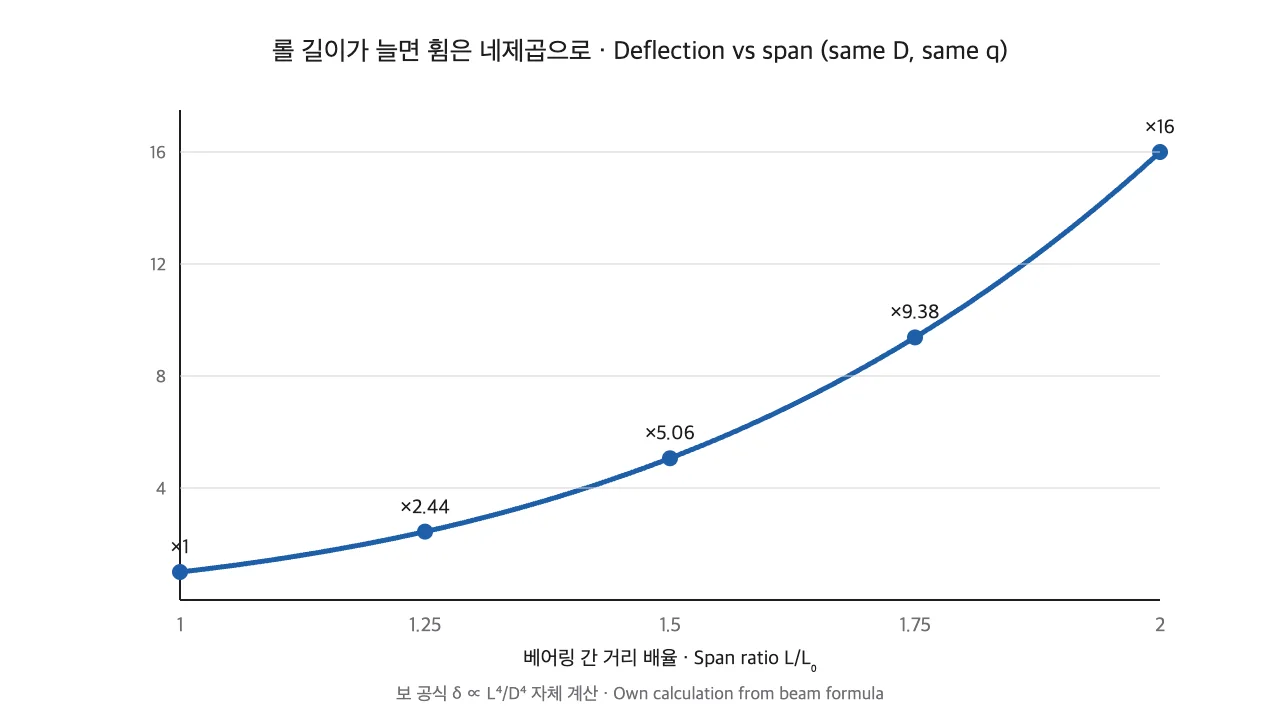
롤이 휘면 가운데 간격이 벌어지고, 전극 가운데가 가장자리보다 덜 눌린다. 폭 방향으로 두께가 달라지면 앞에서 본 늘음 차이도 함께 커진다. KIT 설비 값을 넣어 계산해 보았다. 지름 700 mm 롤이라도 선하중 1,000 N/mm에서 가운데가 약 2.5 μm 처진다(자체 계산, 추정). 두께를 μm 단위로 관리하는 전극이라면 계측 항목에 넣어야 할 크기다.
필자가 설계해 온 Variable Crown Roll10은 휘는 만큼 롤 가운데를 미리 부풀린다. 롤 안쪽 압력으로 몸통을 불룩하게 만들어, 하중이 걸렸을 때 간격이 평평해지게 하는 방식이다. 강철 봉의 휨은 0이 되지 않는다. 필자는 휨량을 먼저 계산하고, 그만큼을 크라운으로 되돌리는 순서로 설계한다.
롤프레스의 위치도 이 판단과 얽혀 있다. 앞에는 코팅·건조(Coating & drying)11 설비가, 뒤에는 슬리터가 선다.
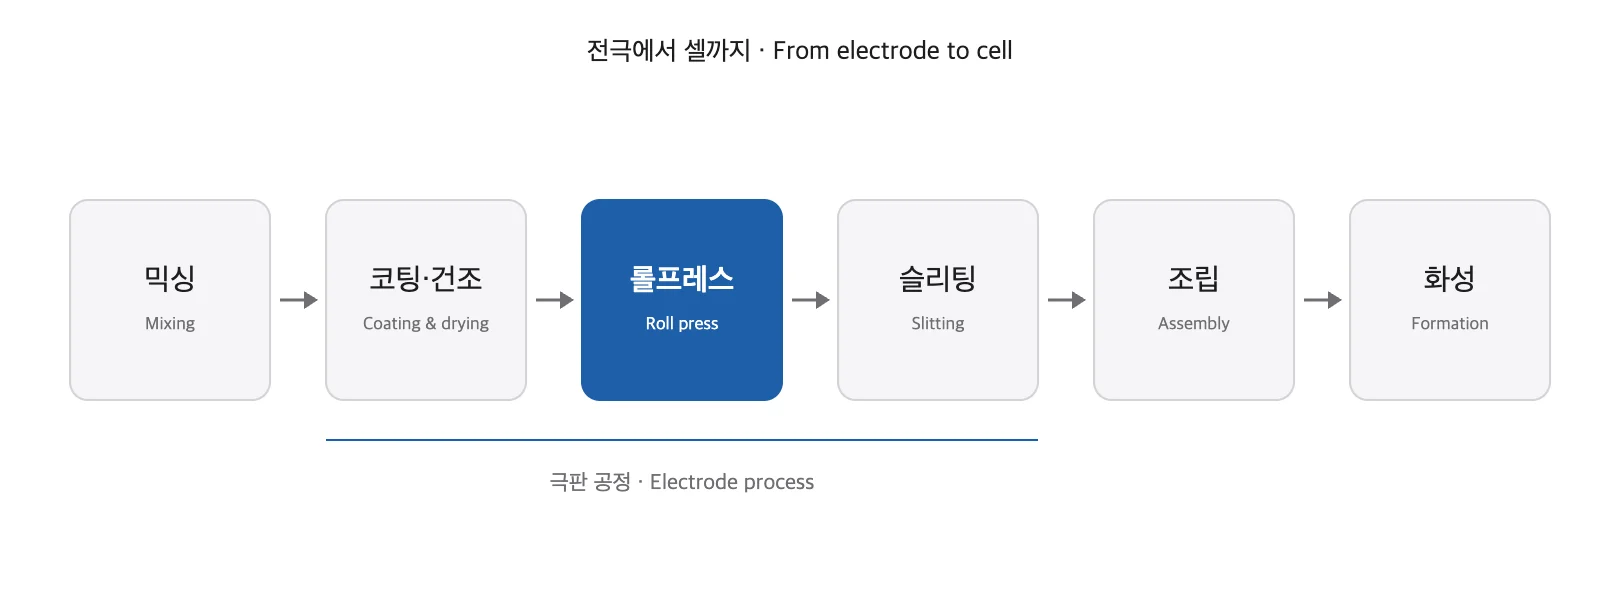
앞 공정에서 바른 두께가 고르지 않으면 롤프레스는 그 편차를 물려받는다. 롤프레스가 만든 휨과 주름은 다시 슬리터로 넘어간다. 반죽을 만드는 단계는 믹싱 공정 편에, 잘린 전극이 셀이 되는 단계는 노칭·스태킹 편에 정리해 두었다.
취업을 준비하는 기계공학 전공자에게 이 설비는 기초 과목을 그대로 쓰는 현장이다. 롤 휨은 재료역학의 보 처짐이고, 베어링과 축은 기계요소설계 교과서의 한 장이다. 필자도 처짐 검산은 Python 계산 툴로 돌리고, 그 결과를 Autodesk Inventor 도면에 옮긴다.
배터리 성능 이야기로 옮기면, 같은 재료로 만든 전극도 공장에서 얼마나 눌렸는지에 따라 성능이 갈린다. 앞의 KIT 연구에서 압축 조건이 다른 셀은 1C 충방전 용량 유지율이 최대 5% 달랐다. 2C·3C에서는 차이가 25~30%까지 벌어졌다.
엔지니어를 위한 한 걸음 더
롤을 양 끝 단순 지지의 속이 찬 원형 단면 보로 가정한다. 등가 분포하중을 받을 때 굽힘에 의한 가운데 처짐은 다음과 같다.
$$\delta_b=\frac{5\,w\,L^{4}}{6\,\pi\,E\,D^{4}}$$
$\delta_b$는 굽힘 처짐(mm), $w$는 베어링 사이에 고르게 편 등가 분포하중(N/mm), $L$은 베어링 사이 거리(mm), $E$는 세로탄성계수(MPa), $D$는 롤 지름(mm)이다. 선하중 1,000 N/mm × 면장 500 mm를 $L=700$ mm(가정)에 펴면 $w\approx714$ N/mm가 된다. $E=210{,}000$ MPa(강재 일반값, 가정), $D=700$ mm를 넣으면 $\delta_b\approx0.9$ μm다. 굵고 짧은 롤은 전단 처짐이 굽힘 처짐보다 커서, 전단 보정계수 0.9를 넣은 전단 처짐 약 1.6 μm를 더하면 합계 약 2.5 μm가 된다(자체 계산, 추정). 베어링·하우징·프레임 변형과 롤 표면 접촉 변형은 빠져 있어 실제 간격 변화는 이보다 크다. 현장 계측 후 재확인이 필요하다.
강도는 두 기준으로 따로 본다. 같은 하중에서 최대 굽힘 응력은 약 1.3 MPa다. 정적 기준으로 항복강도 345 MPa급 강재(가정)에 대한 안전율은 약 265다. 롤은 한 바퀴마다 굽힘이 반복되므로 피로 기준도 확인한다. 피로한도 300 MPa(인장강도 600 MPa의 절반으로 가정)에 대한 안전율은 약 230이다. 두 기준 모두 여유가 커서, 이 크기의 롤은 강도보다 강성이 치수를 정한다. 소재 값은 소재 성적서로 재확인한다.
가공성 주석: 롤 몸통의 원통도와 크라운 형상은 연삭으로 마무리한다. 고정 크라운을 깎아 넣는 방식은 가공이 단순하지만 선하중을 바꾸면 보정량이 어긋난다. 대안 기구로 롤 축 끝에 반대 방향 모멘트를 거는 롤 벤딩(Roll bending)이 있다. 별도 실린더와 연장 축 때문에 하우징이 커지고 베어링 하중이 늘어나므로 이 글의 기본안으로는 채택하지 않았다.
관련 전문 글: VC롤 작동 원리, 유압 슬리브 크라운 제어, 건식전극 캘린더링 닙압력·차동속도 설계, 와인더 롤 감김과 토크
롤프레스 사진이나 사양서를 볼 때는 아래 네 칸을 먼저 확인하면 된다.
- 선하중이 총 힘이 아닌 N/mm 단위로 적혀 있는가
- 롤 지름과 베어링 사이 거리, 그리고 휨을 되돌리는 크라운 방식이 나와 있는가
- 무지부 주름을 줄이는 대책이 따로 적혀 있는가
- 두께 측정기가 롤 뒤에서 스프링백 이후 두께를 재는가
넷 중 하나라도 숫자나 방식이 빠져 있으면 필자는 그 사양서를 받은 자리에서 다시 묻는다.
용어 풀이
- 롤프레스(Roll press): 위아래 두 롤 사이로 전극을 통과시켜 두께와 밀도를 맞추는 설비. 업계에서는 캘린더(Calender)라고도 부른다. ↩
- 캘린더링(Calendering): 롤로 눌러 얇고 촘촘하게 만드는 공정. ↩
- 공극률(Porosity): 전극 층 부피 가운데 비어 있는 공간의 비율. 이 빈 곳으로 전해액이 스며든다. ↩
- 무지부(Uncoated area): 전극 띠 가장자리에 아무것도 바르지 않고 남긴 금속박 부분. 셀이 된 뒤 전기를 밖으로 빼는 길로 쓰인다. ↩
- 슬리팅(Slitting): 넓은 전극 띠를 칼날로 길게 잘라 정해진 폭의 띠 여러 줄로 나누는 공정. ↩
- 집전체(Current collector): 전극 층을 받치고 전기를 모아 나르는 얇은 금속박. ↩
- 활물질(Active material): 전극에서 실제로 전기를 저장하고 내놓는 가루 재료. ↩
- 선하중(Line load): 롤이 누르는 총 힘을 눌리는 폭으로 나눈 값. 단위는 N/mm다. ↩
- 스프링백(Spring-back): 눌렀던 힘이 빠진 뒤 재료가 일부 원래 두께로 되돌아오는 현상. ↩
- Variable Crown Roll: 롤 안쪽 압력으로 몸통의 볼록한 정도(크라운)를 바꿀 수 있는 롤. 줄여서 VC롤이라 부른다. ↩
- 코팅·건조(Coating & drying): 반죽 상태의 전극 재료를 금속박에 얇게 바르고 열로 말리는 공정. ↩
출처
- Mayer, D., Wurba, A.-K., Bold, B., Bernecker, J., Smith, A., Fleischer, J. (2021). Investigation of the Mechanical Behavior of Electrodes after Calendering and Its Influence on Singulation and Cell Performance. Processes, 9(11), 2009. 1절(공극률, 무지부 주름, 세이버 효과), 2절(롤 지름·폭, 최대 선하중, 최대 속도, 롤 온도), 표 1(압축률), 3.1절(최적 밀도, 용량 유지율 차이), 3.2~3.3절(방향별 늘음, 주름 진폭). https://doi.org/10.3390/pr9112009
- Chen, J., Asachi, M., Hassanpour, A., Babaie, M., Jabbari, M. (2025). Modelling of lithium-ion battery electrode calendering: A critical review. Journal of Energy Storage, 123, 116702. 1절(캘린더링의 목적), 2.1절(선하중 정의, 탄성 회복), 2.2절(상용 전극 공극률 약 0.3, 온도와 전도도), 2.3절(1,960 N/mm 초과 시 변형). https://doi.org/10.1016/j.est.2025.116702
- 그림 5의 곡선, 본문의 무게 환산과 처짐 약 2.5 μm, 한 걸음 더의 처짐·응력·안전율은 위 논문의 설비 값과 표준 보 공식에 가정값을 넣은 필자 자체 계산이다.
이 글은 산업·기술 이해를 돕기 위한 정보이며 특정 종목의 매수·매도 권유가 아니다.