전극 띠를 누르고 가르고 감는 기계의 뼈대와 움직이는 부품을 치수와 공차로 정해 도면에 남기는 직무가 배터리 설비 기구설계다.
설비 도면을 처음 받으면 필자는 형상보다 치수 옆에 붙은 작은 ± 기호부터 읽는다. 모양은 3D 모델이 보여 주지만, 그 모양이 몇 µm 안에서 맞아야 하는지는 그 기호만 알려 준다. 조립이 끝난 기계가 어긋날지는 대개 이 기호를 정하는 단계에서 이미 갈린다고 판단한다.
Boltenertec, 롤프레스·슬리터 설계 실무에서
필자는 2005년부터 이차전지 롤투롤(Roll-to-Roll)3 설비를 설계해 왔다. 주로 맡은 대상은 전극을 눌러 두께를 맞추는 롤프레스(Roll press)4와 넓은 전극을 정해진 폭으로 가르는 슬리터다. Variable Crown Roll5과 고온 코팅 롤도 설계했다. 네 대상은 모두 얇은 띠를 정해진 자리로, 정해진 힘으로 지나가게 만드는 기구다.
기구설계 엔지니어는 그 기계가 버틸 힘과 부품마다 필요한 정확도를 숫자로 고른다. 고른 숫자는 도면이라는 문서에 담겨 가공 업체와 조립 현장으로 넘어간다. 현장은 도면에 적힌 대로 만든다. 도면이 틀리면 틀린 기계가 나온다. 필자가 설계 변경(ECO)6 0건을 성공 기준으로 두는 근거다.
도면 한 장이 기계가 되기까지
필자 팀은 8개월을 한 바퀴로 일한다. 설계에서 출발해 부품 가공과 조립을 거치고, 고객 공장으로 보내기 전 제작 현장에서 치르는 인수시험까지가 한 사이클이다. 설계팀은 두 거점에 나뉘어 있고, 일정과 도면 이력은 Notion으로 묶어 관리한다. 사이클이 길어서 설계 단계의 작은 실수는 몇 달 뒤 조립장에서야 드러난다.
필자가 취미로 돌리는 3D 프린터에 빗대면 흐름이 금방 잡힌다. 컴퓨터에서 모델을 그리고, 출력하고, 나온 부품을 끼워 보며 맞는지 확인한다. 설비 설계도 이 순서를 그대로 밟는다. 모델링은 설계, 출력은 가공과 조립, 끼워 보기는 FAT 자리에 놓인다.
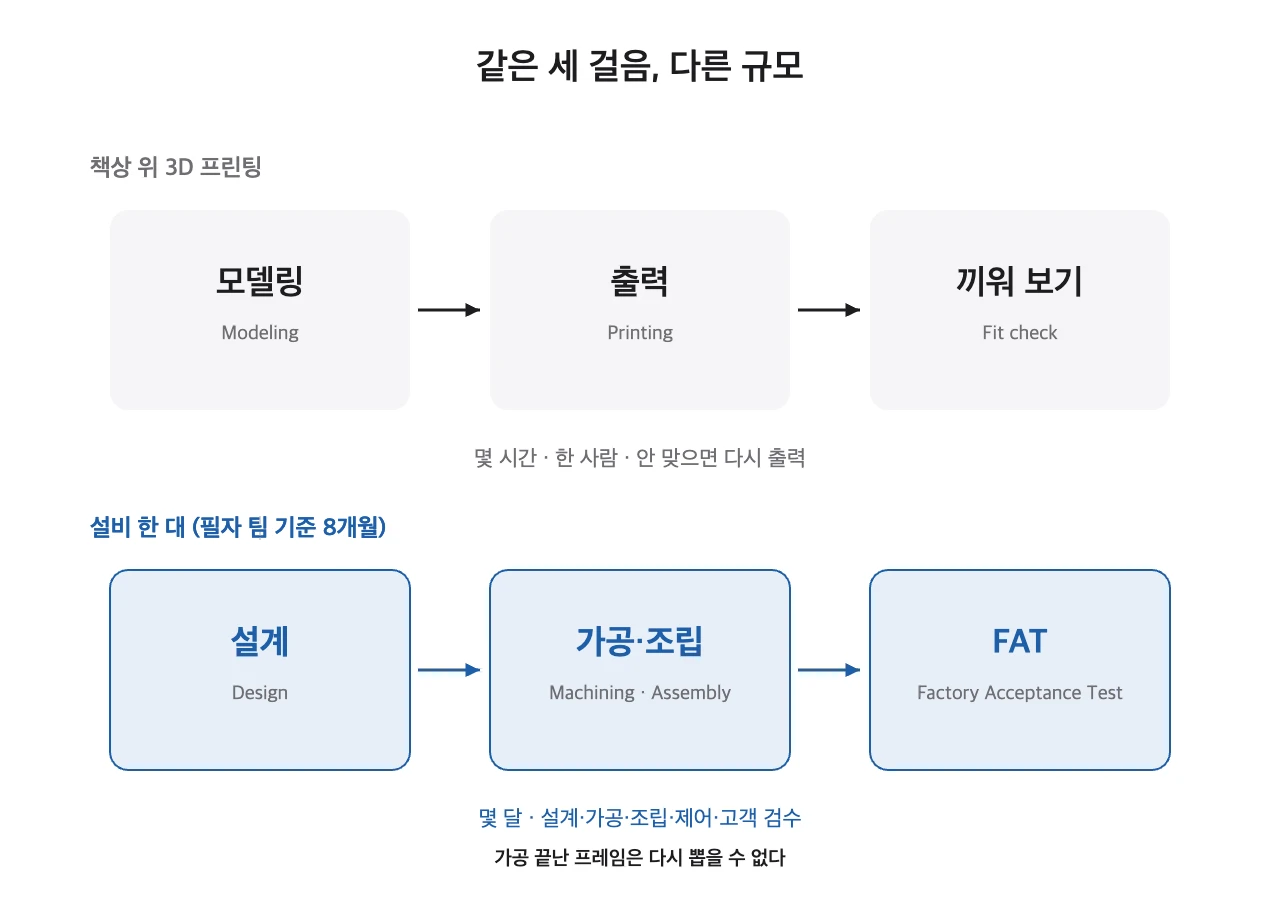
비유가 놓치는 부분은 규모다. 3D 프린터는 한 사람이 책상 하나에서 몇 시간 만에 세 걸음을 끝낸다. 설비는 설계자, 가공 업체, 조립 기사, 제어 담당, 고객 검수자가 각자 한 걸음씩 맡는다. 출력물이 안 맞으면 다시 뽑으면 그만이지만, 가공을 마친 프레임은 다시 뽑을 방법이 없다.
FAT라는 시험 이름은 공정 자동화 분야의 국제 규격 IEC 62381에 정리되어 있다. 이 규격의 대상은 자동화 시스템인데, 설비 업계도 고객이 입회하는 출하 전 시험을 같은 이름으로 부른다. FAT를 통과한 설비만 고객 공장으로 떠나고, 도착한 뒤에는 현지 시험인 SAT7를 다시 치른다.
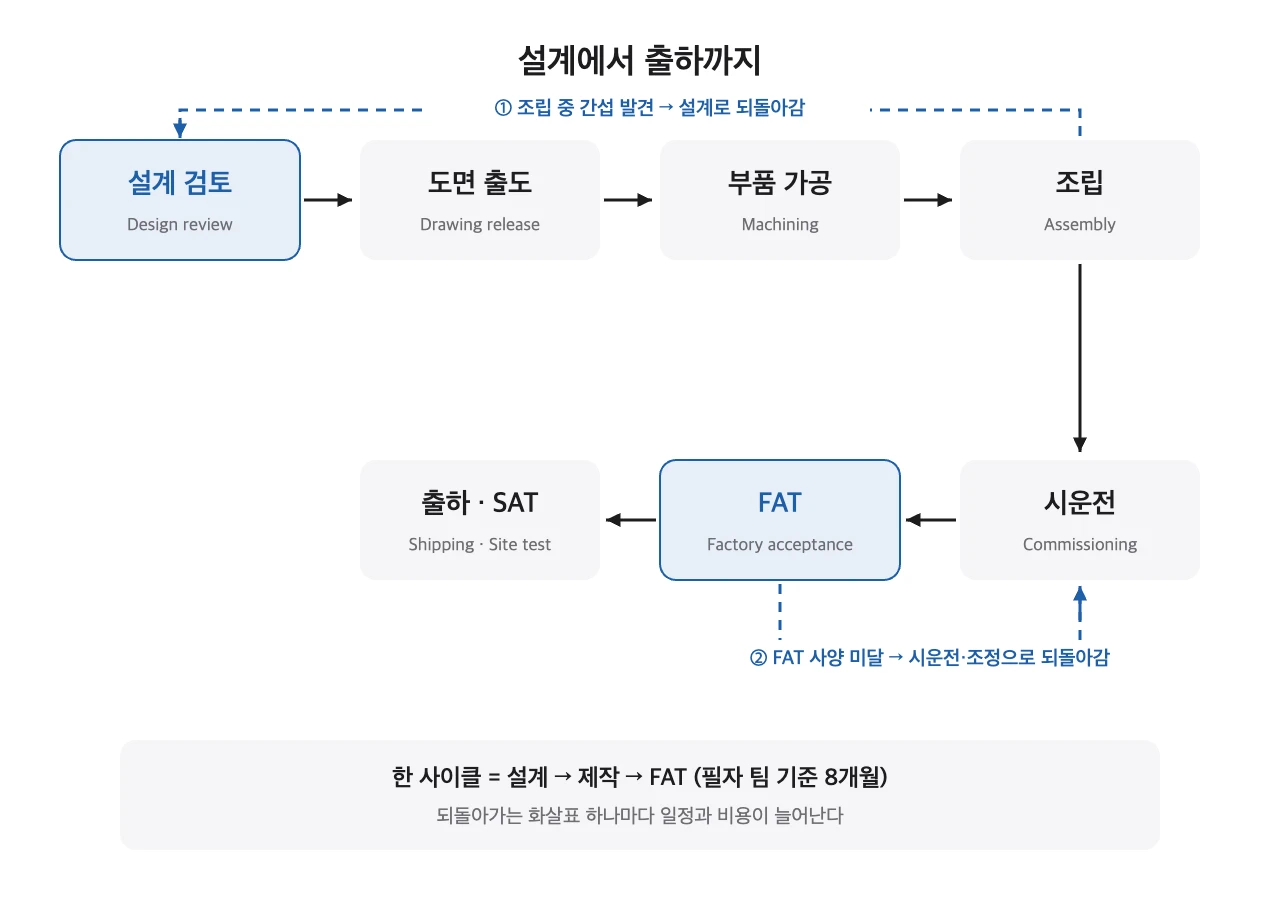
그림에서 화살표가 거꾸로 도는 자리는 두 곳이다. 조립 중 부품끼리 부딪히는 간섭이 나오면 설계로 돌아가고, FAT에서 사양을 못 맞추면 시운전과 조정 단계로 되돌아간다. 화살표가 한 번 거꾸로 돌 때마다 일정과 비용이 같이 늘어난다. 필자는 출도 직전에 공차 표기를 한 번 더 훑는다.
기구설계 엔지니어가 맡는 설비는 공장 곳곳에 흩어져 있다. 이 시리즈의 밸류체인 편에서 나눈 칸으로 보면 설비 회사는 소재와 셀 사이에 선다. 필자가 주로 머무는 곳은 그 가운데 코팅, 프레스, 슬리팅, 감기로 이어지는 전극 공정이다.
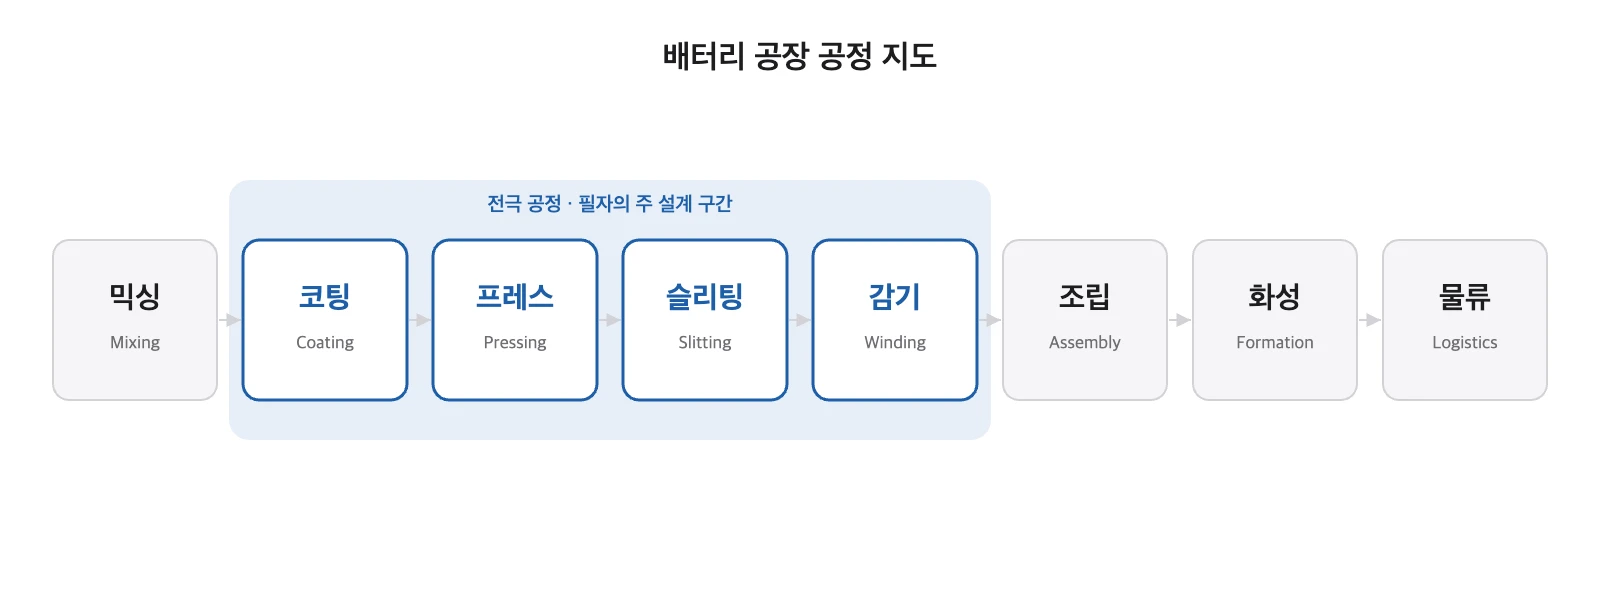
같은 기구설계라도 공정이 바뀌면 붙잡는 숫자가 달라진다. 전극 공정 설비는 긴 롤과 얇은 띠를 한꺼번에 다룬다. 롤이 조금만 휘어도 띠 두께가 폭 방향으로 달라지고, 와인더 편에서 본 것처럼 롤 지름 하나가 토크 계산 전체를 흔든다. 조립 공정 설비에서는 낱장 판을 집어 옮기는 그리퍼와 위치 결정이 주된 설계 대상이다.
16 µm와 160 µm는 무엇이 다른가
도면 치수 옆에는 받아 줄 수 있는 범위가 붙는다. 지름 40 mm 구멍을 가공해도 실제 지름이 40.000 mm에 딱 떨어지지는 않는다. 그래서 어디까지 합격으로 볼지를 미리 적어 둔다. 이 범위의 크기를 ISO 286-1이 IT 등급(IT grade)8이라는 이름으로 나누어 표에 정해 두었다.
도면에서는 이 규칙이 기호 몇 글자로 줄어든다. 구멍 치수에 Ø40 H7이라고 적혀 있으면, 지름이 40.000 mm에서 40.025 mm 사이일 때 합격이다. H는 아래 한계를 기준 치수에 붙인다는 표시이고, 7은 IT7 폭 25 µm를 가리킨다. 처음 도면을 보는 사람에게는 암호처럼 보이지만, 가공 현장에서는 이 기호만 보고 공구와 측정 방법을 고른다.
두 값은 같은 지름 구간의 값이고, 차이는 정확히 10배다. 표를 따라가 보면 등급 숫자가 5 커질 때마다 폭이 10배로 넓어진다.
등급을 고르는 기준은 그 면이 무엇과 맞물리느냐다. 베어링이 끼워지는 축 자리처럼 꼭 맞아야 하는 면에는 좁은 등급을 쓴다. 볼트가 지나가기만 하면 되는 구멍에는 넓은 등급을 준다. 등급을 좁히면 가공 단계가 늘고 측정도 까다로워진다. 모든 면을 좁은 등급으로 채운 도면은 꼼꼼해 보여도, 필자 눈에는 무엇이 중요한지 고르지 않은 도면으로 읽힌다.
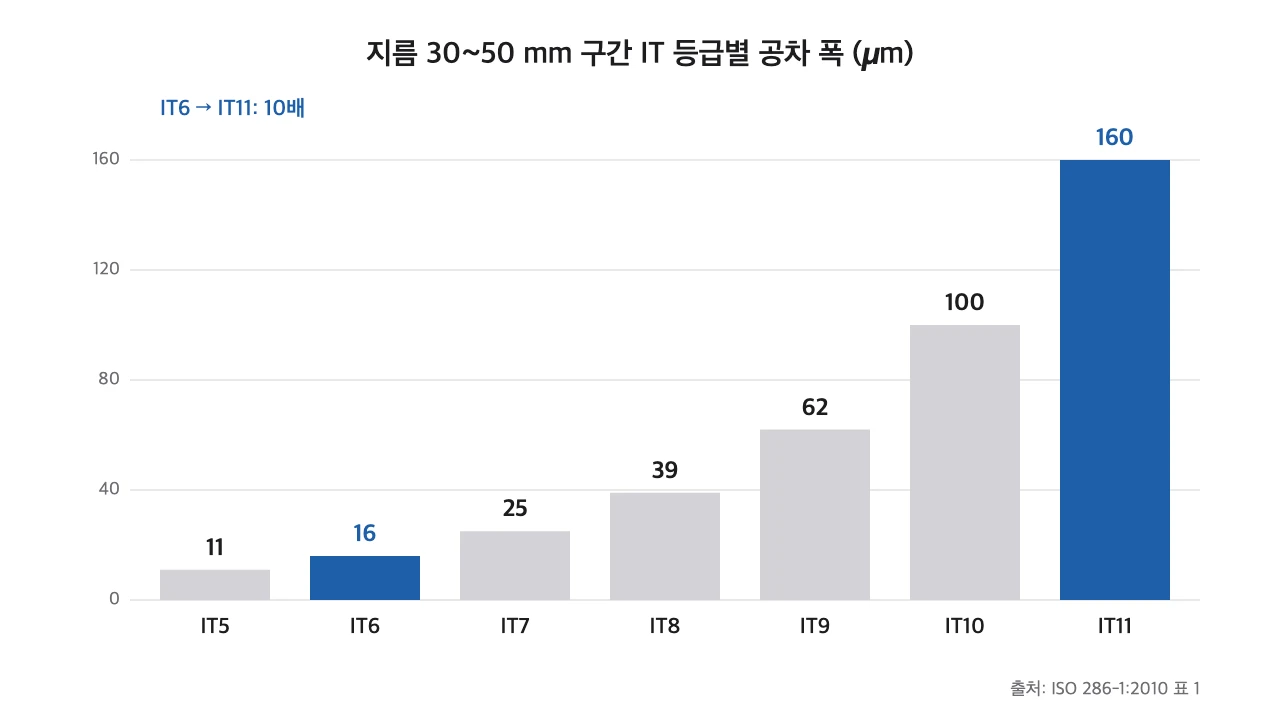
그래프의 막대는 계단처럼 오른다. 등급 한 칸의 차이도 미세 조정보다는 배수 단위의 선택이다. 이웃한 IT7과 IT8만 비교해도 25 µm와 39 µm로 1.5배 넘게 벌어진다. 등급 한 칸을 옮길 때도 필자는 맞물리는 상대 면부터 확인한다.
부품마다 도면 공차를 지켰다면 조립한 기계도 도면대로 맞는다.
공차는 쌓인다. IT7(25 µm) 부품 세 개를 한 방향으로 겹치면 최악의 경우 합계 75 µm까지 벌어진다(자체 계산).
이 현상을 누적 공차(Tolerance stack-up)9라고 부른다. 부품마다 검사 합격을 받았는데도 조립하면 틈이 벌어지거나 끼워지지 않는 원인이 여기에 있다. 설계자가 할 일은 공차를 모조리 좁히기보다 공차가 쌓이는 길을 짧게 만드는 것이다. 여러 치수를 기준면(Datum)10 하나에서 재도록 도면을 그리면 공차가 이어지는 치수 수부터 줄어든다.
필자의 설계 원칙도 같은 자리에서 나온다. 설비의 성능과 수명은 해석 결과 그림보다 조립 공차 관리와 하중이 지나가는 길의 강성에서 정해진다고 본다. 해석 프로그램은 모양이 도면과 똑같다고 놓고 계산하지만, 실제 기계는 공차만큼 어긋난 채로 돈다.
신입은 무엇부터 손에 익히나
하루 중 가장 오래 열려 있는 프로그램은 CAD다. 필자는 2D 제작 도면에 AutoCAD, 3D 모델과 조립 검토에 Autodesk Inventor를 쓴다. 반복되는 도면 작업은 AutoLISP11 스크립트로 줄인다. 롤 처짐이나 베어링 수명 같은 계산은 Python으로 만든 계산 툴로 다시 맞춰 본다.
| 도구 | 필자가 쓰는 일 | 처음 배울 때 붙잡을 것 |
|---|---|---|
| AutoCAD | 2D 제작 도면, 치수와 공차 기입 | KS B 0001 기계 제도 규칙 |
| Autodesk Inventor | 3D 부품·조립 모델, 간섭 확인 | 조립 구속과 간섭 검사 |
| 맥클릭(MechClick) | AutoCAD와 함께 쓰는 설계 보조 도구 | 회사 표준 도면 양식과 함께 익히기 |
| AutoLISP | 반복 도면 작업 자동화, 디버깅 | 작은 명령 하나를 직접 만들어 보기 |
| Python(PySide6, Tkinter) | 엔지니어링 계산 툴 개발 | 손 계산 식을 함수로 옮기기 |
| IEC 61131-3 구조화 텍스트 | PLC12 로직 작성, 제어 담당과의 경계 확인 | 입력·출력 신호 이름 읽기 |
표의 아래 두 줄은 기구설계의 본업이 아니다. 필자는 경계를 맞추려고 계산 툴을 만들고 PLC 로직을 들여다본다. 기계가 어디까지 움직이고 센서가 어디에서 무엇을 읽는지 알아야 제어 담당과 같은 용어로 협의가 된다. 제어 구현의 세부는 별도 검토가 필요한 영역으로 남겨 둔다.
취업을 준비한다면 CAD 조작 속도보다 도면을 읽는 눈을 먼저 키우라고 권한다. 필자는 기능경기대회 기계설계/CAD 부문 입상 경력이 있다. 대회에서는 선을 정확하고 빠르게 긋는 능력이 점수가 되지만, 설비 도면 앞에서 오래 붙잡는 대상은 공차를 정하는 근거다. 공차 표 한 장을 펴 놓고 집 안 물건의 구멍과 축이 어느 등급일지 짐작해 보는 연습은 돈이 들지 않는다.
공장의 기계 한 대는 프레임부터 볼트 구멍 하나까지 먼저 도면 위 숫자로 존재한다. 손이 끼일 수 있는 롤 사이를 막는 덮개도 마찬가지다. 덮개 위치는 산업안전보건기준에 관한 규칙의 끼임 방지 기준에 따라 도면 단계에서 정해진다.
엔지니어를 위한 한 걸음 더
누적 공차는 두 방식으로 계산한다. 최악 조건(Worst case) 방식은 모든 부품이 동시에 한쪽 끝으로 몰린다고 본다.
$$T_{wc}=\sum_{i=1}^{n}T_i$$
통계 방식(RSS)은 부품별 편차가 서로 독립이고 정규분포에 가깝다고 가정한다.
$$T_{rss}=\sqrt{\sum_{i=1}^{n}T_i^{2}}$$
$T_i$는 i번째 부품의 공차 폭(mm), $n$은 한 방향으로 겹치는 부품 수다. 지름 30~50 mm 구간 IT7 부품 3개, $T_i=0.025$ mm로 놓으면 $T_{wc}=0.075$ mm, $T_{rss}=0.043$ mm가 나온다(가정값 기준 자체 계산).
베어링 하우징처럼 동축이 필요한 자리는 최악 조건으로 검토한다. RSS는 생산 수량이 많고 공정이 안정된 부품에서만 근거로 쓴다. 단품·소량 제작이 많은 설비 부품에는 통계 가정이 맞지 않을 수 있어 현장 계측 후 재확인이 필요하다.
가공성 주석: 겹치는 부품 수를 줄이려면 기준면과 베어링 자리를 한 번의 세팅에서 가공하도록 도면에 데이텀을 지정한다. 대안 기구는 조정 심(Shim)으로 틈을 맞추는 방법이다. 조립자마다 결과가 달라지고 재조립 때 조정 이력이 남지 않아 기본안으로는 채택하지 않는다.
관련 전문 글: 팔레트 위치결정핀 공차설계, VC롤 작동 원리, 캘린더링 롤 처짐량 설계 검증
- 기구설계는 기계의 모양, 버틸 힘, 부품별 허용 오차를 도면의 숫자로 정하는 일이다.
- 필자 팀은 설계, 제작, FAT를 8개월 한 사이클로 반복한다.
- 지름 30~50 mm에서 IT6은 16 µm, IT11은 160 µm다. 등급 다섯 칸마다 폭이 10배 달라진다.
- 합격 부품끼리도 공차는 쌓인다. 쌓이는 길을 줄이는 것이 설계자의 몫이다.
- 준비는 CAD 조작보다 도면 읽기와 공차 표 읽기에서 시작한다.
용어 풀이
- FAT(Factory Acceptance Test): 설비를 고객 공장으로 보내기 전에 만든 곳에서 고객과 함께 사양대로 움직이는지 확인하는 시험. ↩
- 공차(Tolerance): 치수가 목표값에서 벗어나도 합격으로 보는 범위. 범위가 좁을수록 더 정밀하게 만들어야 한다. ↩
- 롤투롤(Roll-to-Roll): 롤에 감긴 긴 띠를 풀면서 가공하고 다시 감는 생산 방식. ↩
- 롤프레스(Roll press): 위아래 두 롤 사이로 전극 띠를 통과시켜 눌러서 두께를 맞추는 설비. ↩
- Variable Crown Roll: 누를 때 롤 가운데가 휘는 만큼을 보정하도록 롤 바깥 모양을 바꿀 수 있게 만든 롤. ↩
- 설계 변경(ECO, Engineering Change Order): 이미 내보낸 도면을 고쳐 다시 내보내는 일. 가공이나 조립이 시작된 뒤라면 일정과 비용이 함께 늘어난다. ↩
- SAT(Site Acceptance Test): 설비를 고객 공장에 설치한 뒤 그 자리에서 다시 확인하는 시험. ↩
- IT 등급(IT grade): ISO 286-1이 치수 크기별로 정해 둔 공차 폭의 단계. 숫자가 작을수록 폭이 좁다. ↩
- 누적 공차(Tolerance stack-up): 여러 부품을 겹쳐 조립할 때 각 부품의 오차가 더해져 전체 오차가 커지는 현상. ↩
- 기준면(Datum): 도면에서 다른 치수를 잴 때 출발점으로 삼는 면이나 축. ↩
- AutoLISP: AutoCAD 안에서 반복 작업을 명령 하나로 묶어 실행하게 해 주는 스크립트 언어. ↩
- PLC(Programmable Logic Controller): 공장 설비의 모터와 센서를 정해진 순서대로 움직이게 하는 산업용 제어 장치. ↩
출처
- ISO 286-1:2010, Geometrical product specifications (GPS) — ISO code system for tolerances on linear sizes — Part 1, 표 1(지름 30~50 mm 구간 IT5~IT11 값). KS B ISO 286-1 대응. 수치 교차 확인: Wikipedia, 「IT Grade」, https://en.wikipedia.org/wiki/IT_Grade
- IEC 62381:2024, Automation systems in the process industry — Factory acceptance test (FAT), site acceptance test (SAT), and site integration test (SIT), https://webstore.iec.ch/en/publication/67572
- ISO 286-2:2010, Part 2: Tables of standard tolerance classes and limit deviations for holes and shafts(H7 구멍, 지름 30~50 mm: 위 치수 허용차 +25 µm, 아래 0). KS B ISO 286-2 대응.
- KS B 0001, 기계 제도.
- 자체 계산. 누적 공차: IT7(25 µm) 부품 3개, 최악 조건 75 µm, RSS 43 µm(가정값).
- 필자 경력 기준. 설계-제작-FAT 8개월 사이클, 사용 도구 목록.
이 글은 산업·기술 이해를 돕기 위한 정보이며 특정 종목의 매수·매도 권유가 아니다.